
线切割机床一开就是好几个小时,走丝系统带动钼丝不停往复放电。长期连续运转后,机床容易出现异响——这通常是某个部件出了问题的信号,必须及时排查处理。以下是五个最常见的异响来源。
一、换向瞬间的异响(联轴节或键)
换向瞬间出现异响,多与联轴节或键有关。应仔细查清原因,更换已松动、有旷量的键,恢复大面积严密配合;联轴节要恢复缓冲垫功能,使柔性缓冲确实有效。这些部位不可长期带病运行,否则会造成无法修复的后果。
二、丝筒内的异物声响
多为细小金属颗粒或钼丝头进入丝筒。只要不是丝筒内动平衡调整螺钉脱落,一般可照常运转,异物很快会被磨耗殆尽。
三、齿带或齿轮异响
检查齿带或齿轮是否过度磨损,磨损严重需及时更换;若因咬合间隙不当引起,应调整咬合间隙。
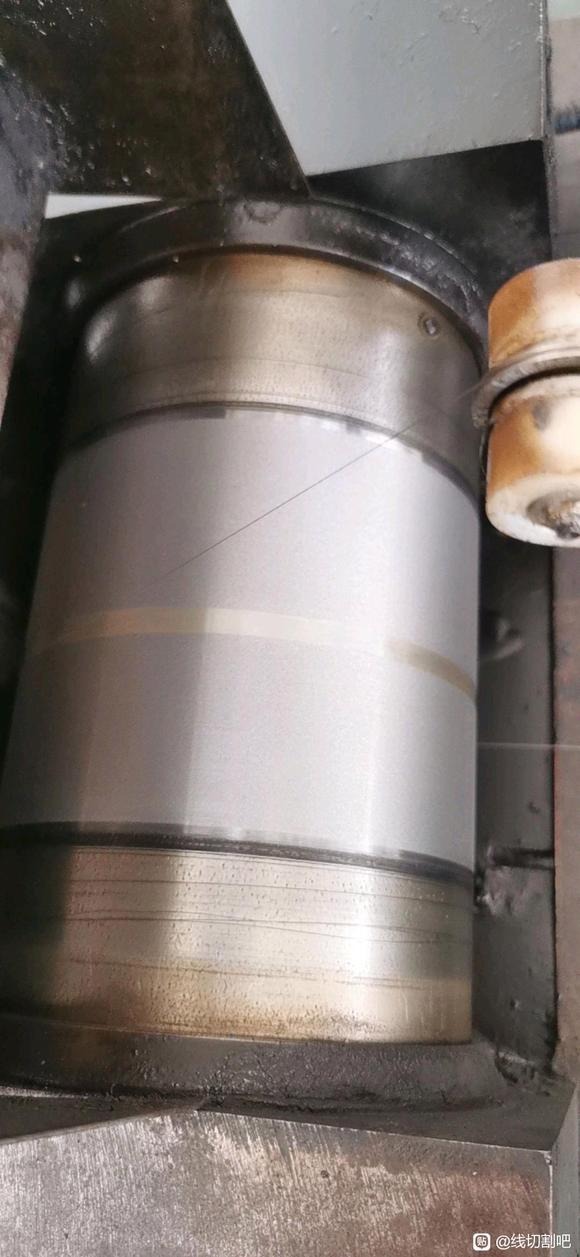
四、传动负载过大的摩擦/撞击声
丝筒到走丝丝杠承担过大负载力,产生摩擦或撞击声,会很快损毁相关机件。发现此类异常必须停机认真查找,直至排除,不可带病运行。
五、走丝电机异响
- 散热风扇叶片碰到外罩;
- 电机使用太久,内部轴承磨损导致转子碰定子(扫膛);
- 电机烧坏维修后若被改成星形接法,会换向力小、负荷大而产生嗡嗡声。
处理建议
- 出现异响先停机判断来源,再针对性处理;
- 按上述五个部位逐一排查,多数异响可在短时间内定位;
- 涉及磨损件及时更换,避免小问题拖成大故障。
小结:异响是机床故障的预警信号。养成“听声排查”的习惯,按五个常见来源快速定位,及时更换磨损件,可有效延长机床寿命、保障加工安全。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队