
线切割找正直接关系产品质量、机床使用效率与寿命。找正的目标是让工件的一个平面与机床的一条运动轴平行或垂直,确保切割位置与图纸一致。不同的工件与精度要求,可选用不同的找正方法。
一、常用找正方法
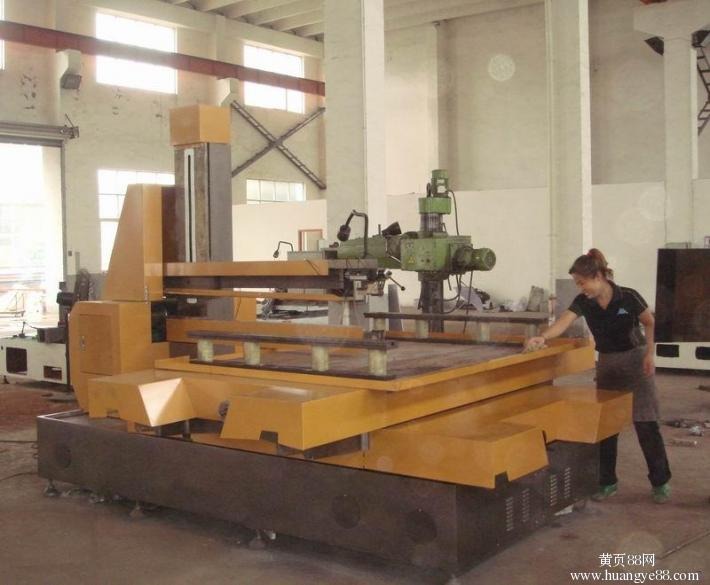
1. 百分表找正
大部分线切割机床(悬臂、C 形、E 形结构)都配有两个与 X、Y 轴平行等高的桥板。操作时:
- 用悬臂支撑、双端支撑、桥式支撑、板式支撑等装夹方法初步定位工件,将工件顺着平行桥板摆放、稍带压板;
- 用磁力表架将百分表固定在丝架或合适位置,测量头与工件基面接触;
- 往复移动工作台,按百分表指示值调整工件位置,直至指针偏摆达到要求数值,旋紧压板。
2. 划线法找正
多层薄壁钣金件因焊接与下料影响,边缘不齐整。当工件切割轨迹与定位基准位置精度要求不高且有余量时,可用划线法:静止的钼丝逐步靠近工件划线位置来确定钼丝位置。
3. 纸样法找正
最常用的方法。多层薄壁工件既要切外形又要切内轮廓或孔洞时,需多处打预穿丝孔。在工件上粘贴一比一打印的成品纸样,打孔不偏,切割找正也简单。
4. 火花放电找正
线切割钼丝与工件间放电间隙约 0.01–0.02mm。用火花法找正:钼丝逐步接近工件产生火花来确定位置,精度约 0.02–0.05mm(受钼丝抖动与火花爆力影响)。若穿丝孔热处理后有不导电氧化物,可用锉刀或砂轮打磨去除,或利用工艺直角缺口法调整基准。
5. 工艺孔找正
工件板材上带工艺孔且尺寸、表面质量较好时,可在桥板工装上配做相应孔,用销子定位找正,事半功倍。
6. 万能表电阻找正(精度最高)
将电阻表一端接钼丝、另一端接工件(钼丝静止),钼丝渐渐接近工件,短路时电表接通,再以 0.001mm 步距后退至断路,反复确认。此方法找正精度理论上可达 0.001mm,最为常用。
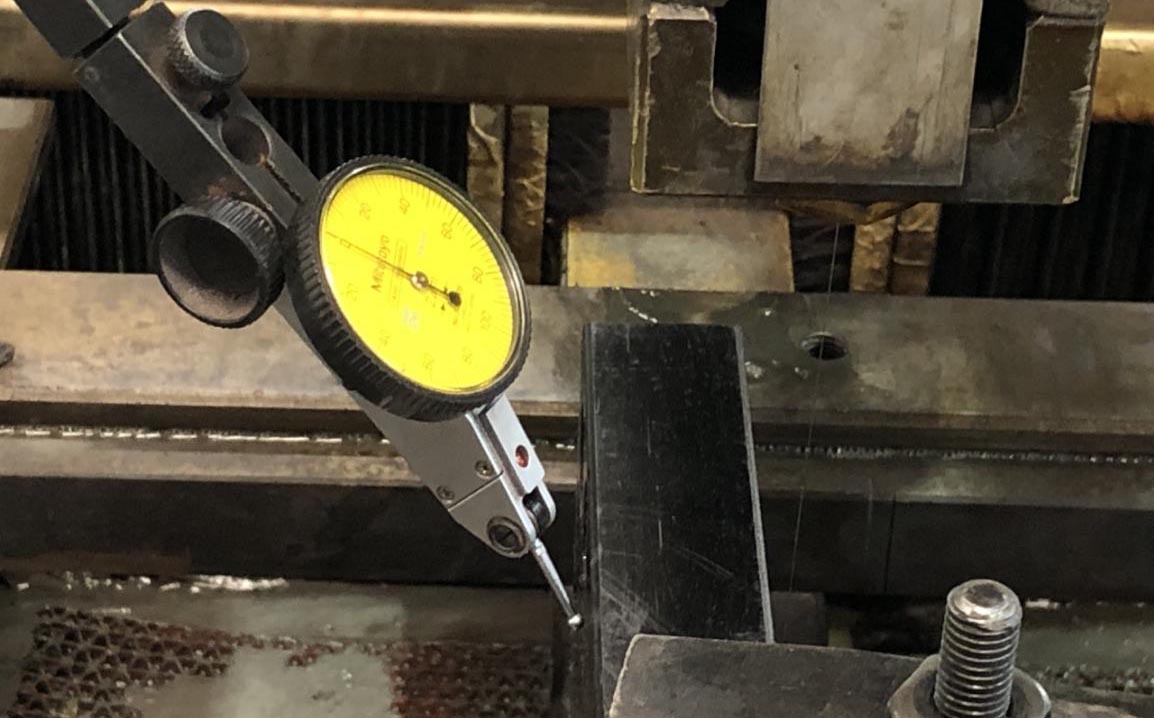
二、用千分表给工件装夹打表
千分表按分度值分为 0.01mm(称百分表)、0.005mm、0.002mm 及 0.001mm 等规格。以 0.001mm 为例,每小格 1μm,一大格即“一丝”。操作步骤:
- 固定表座:把千分表支撑杆底座(通常为强力磁铁)固定在相对运动拖板静止的位置,如机床上丝臂;
- 接触工件:通过调整 X、Y 轴,使表针与待打表工件接触至合适位置;
- 调零居中:调整表针与工件垂直方向的轴,使表针数值转到表盘中间位置,这样偏离任何方向都有足够刻度观察;
- 移动平行轴:移动工件与表针的平行轴,根据指针转动判断工件倾斜方向——工件外移时指针数值变大,说明该方向工件与表针方向越近,反之越远;
- 敲击调正:用紫铜棒轻敲工件改变位置,使工件与运动轴平行;
- 确认完成:当指针摆动偏差符合图纸误差要求时,说明工件基本与机械坐标两轴垂直或平行,装夹完成。
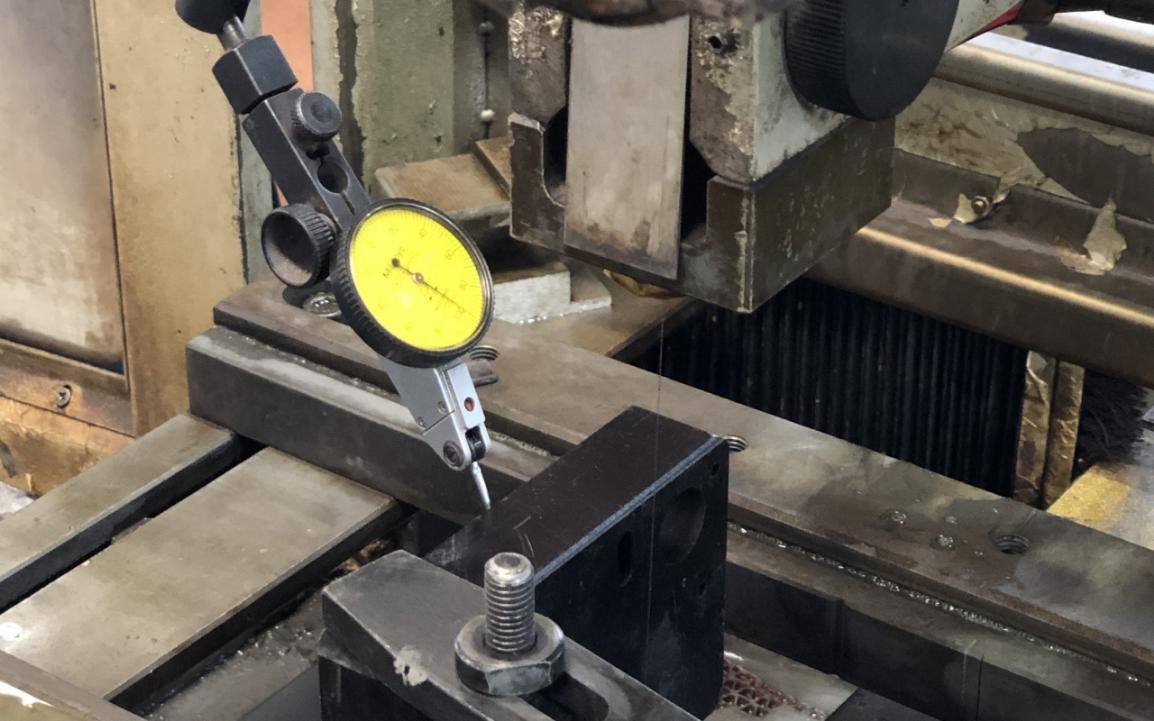
三、四面分中定中心技巧
单件少量加工时,可直接夹单边,上面平面校垂直,最高点分 Y 轴,X 轴碰边用 Y 轴分中的一半即可;不要求高同心度时,量圆直径、X 轴分中、找顶点单边推数到中心。批量加工则需备压板悬空夹持,放置调丝用四方体调垂直后再分外形,或制作专用立式钳。
小结:找正是线切割操作的基本功,不同方法精度不同、适用场景不同。掌握百分表打表与万能表电阻法,可满足绝大多数加工需求。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队