
Выравнивание заготовки напрямую влияет на качество детали, производительность и срок службы станка. Цель — сделать одну поверхность заготовки параллельной или перпендикулярной оси станка, чтобы рез соответствовал чертежу.
1. Распространённые методы выравнивания
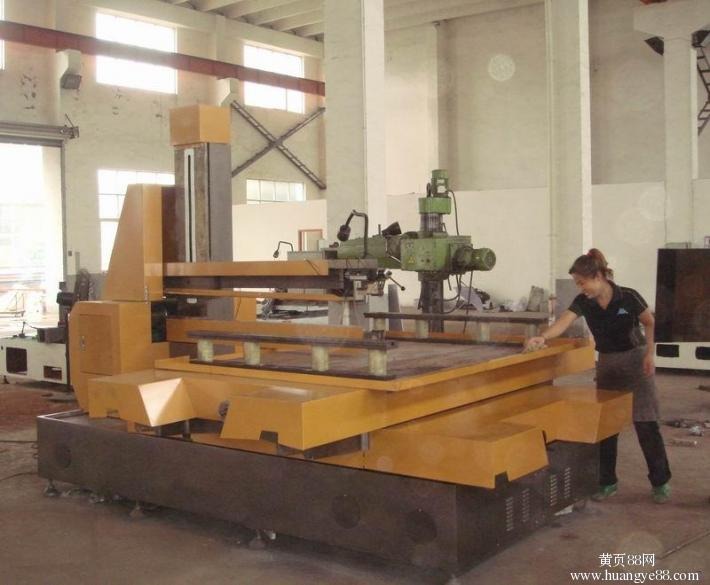
Метод индикатора часового типа
На большинстве станков для проволочной ЭЭО (консольного, С-образного и Е-образного типов) имеются две мостовые плиты, параллельные осям X и Y и выровненные по ним. Установите заготовку с предварительным закреплением, закрепите индикатор часового типа на магнитной подставке так, чтобы он касался базовой поверхности, затем перемещайте стол вперёд-назад и регулируйте заготовку, пока отклонение стрелки не останется в пределах допуска. Затяните зажимы.
Метод разметочной линии
Для тонких многослойных листовых деталей с неровными кромками постепенно подводите неподвижную молибденовую проволоку к разметочной линии. Метод подходит, когда требуется умеренная точность позиционирования и имеется припуск.
Метод бумажного шаблона
Самый распространённый подход. Когда тонкая многослойная деталь требует и наружных контуров, и внутренних отверстий, распечатайте готовую деталь в масштабе 1:1, наклейте на заготовку и используйте шаблон для размещения предварительно просверленных заходных отверстий. Пробойка попадает точно в цель, а выравнивание простое.
Искровой метод
Искровой зазор между проволокой и заготовкой составляет примерно 0,01–0,02 мм. Подавайте проволоку до появления искры; точность составляет около 0,02–0,05 мм и ограничена вибрацией проволоки и силой искры. Если заходное отверстие после термообработки несёт токонепроводящую окисную плёнку, зачистите её напильником или проведите повторную привязку по выемке с прямой кромкой.
Метод технологического отверстия
Когда в плите имеются точные технологические отверстия, ответные отверстия в приспособлении на мостовой плите позволяют быстро позиционировать деталь по штифтам.
Метод сопротивления мультиметром (наивысшая точность)
При неподвижной проволоке подсоедините один щуп мультиметра к проволоке, а другой — к заготовке, подавайте проволоку до появления проводимости, затем отводите её шагами по 0,001 мм до разрыва цепи; повторите для подтверждения. Теоретическая точность достигает 0,001 мм.
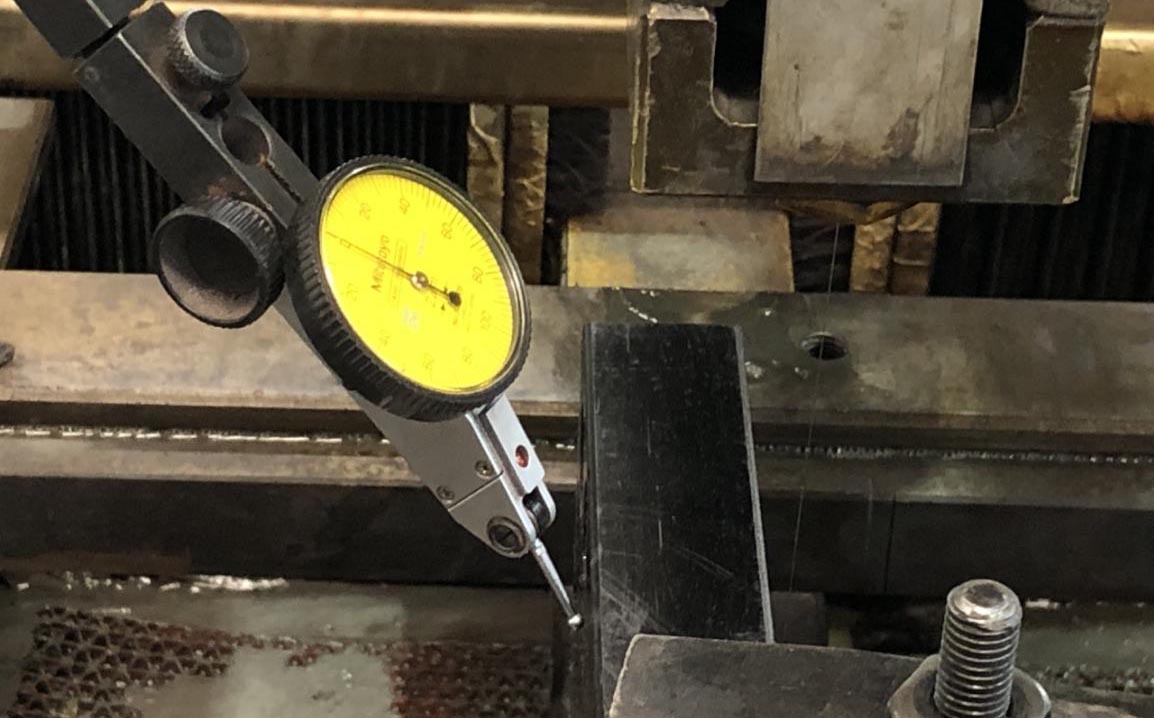
2. Выравнивание закреплённой заготовки
Индикаторы градуируются по цене деления: 0,01 мм (индикатор часового типа), 0,005 мм, 0,002 мм и 0,001 мм; при 0,001 мм одно деление равно 1 мкм.
- Закрепите основание индикатора (сильный магнит) на неподвижной части, например на кронштейне направляющей проволоки.
- Подведите иглу индикатора в контакт с заготовкой по осям X/Y.
- Обнулите показание вблизи центра шкалы, чтобы шкала оставалась с обеих сторон.
- Перемещайте заготовку вдоль параллельной оси: рост показаний означает, что деталь наклоняется ближе с этой стороны, падение показаний — что дальше.
- Слегка постучите по ней медным стержнем, чтобы выровнять деталь по оси.
- Когда отклонение уложится в допуск, закрепление завершено.
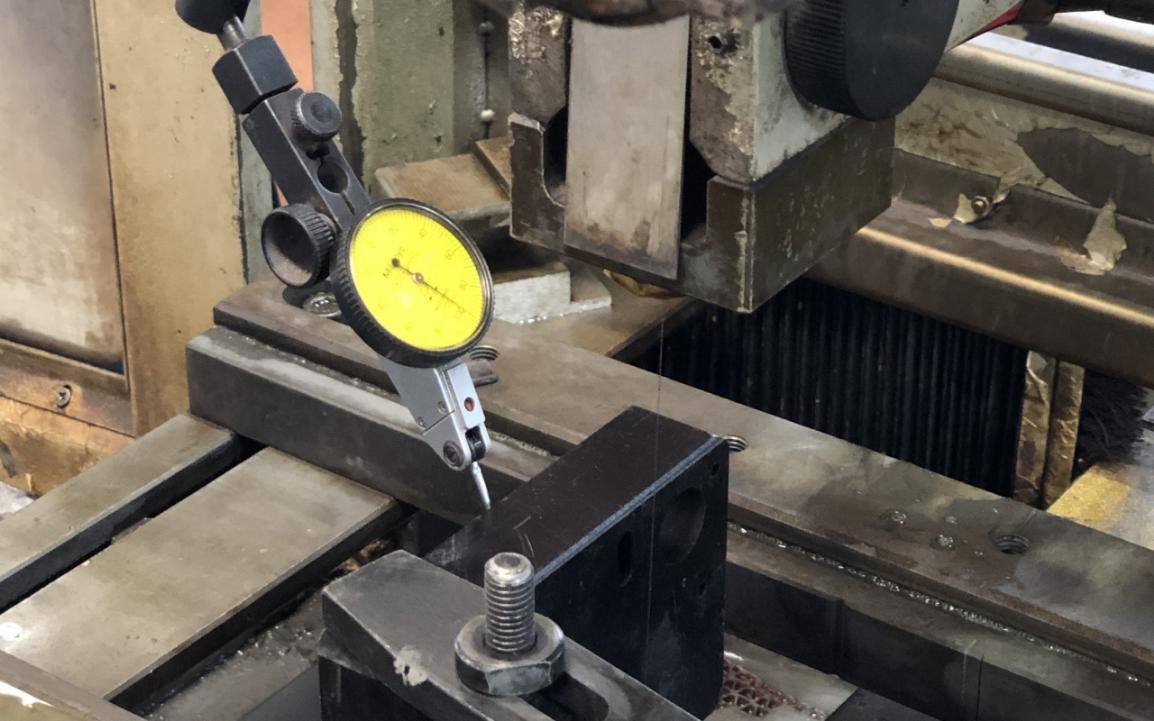
3. Поиск центра без точного центра
Для единичных деталей зажмите одну кромку, выровняйте верхнюю поверхность, разделите ось Y в высшей точке и используйте половину значения касания по оси X для нахождения центра. Если высокая концентричность не требуется, измерьте диаметр окружности, разделите ось X и смещайтесь от вершины к центру. Для серийных работ используйте комплект зажимов и угольник перед нахождением контура или изготовьте специальные вертикальные тиски.
Резюме: Выравнивание — базовый навык проволочной ЭЭО; освоение методов индикатора часового типа и сопротивления мультиметром покрывает большинство производственных задач.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж