
가공물 정렬은 부품 품질, 생산성, 기계 수명에 직접적인 영향을 미칩니다. 목표는 가공물의 한 표면을 기계 축과 평행 또는 수직이 되도록 만들어 절단선이 도면과 일치하도록 하는 것입니다.
1. 일반적인 정렬 방법
다이얼 인디케이터 방식
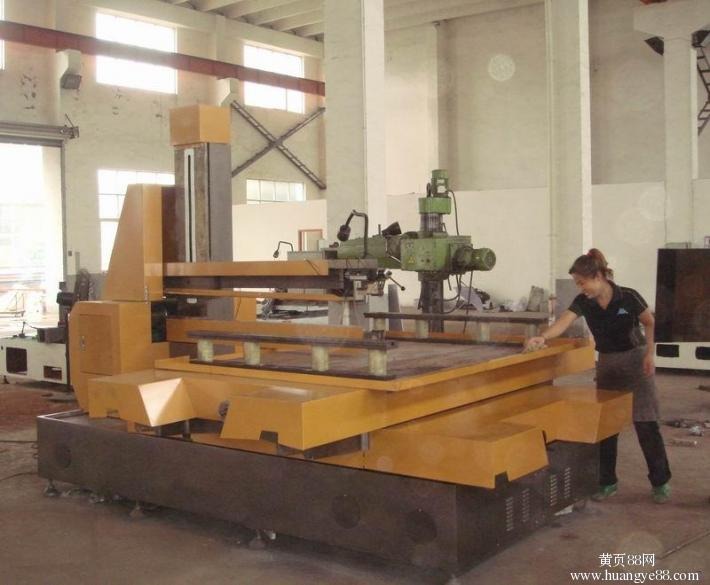
대부분의 와이어 EDM 기계(캔틸레버형, C프레임형, E프레임형)에는 X축과 Y축에 평행하고 수평인 두 개의 브리지 플레이트가 있습니다. 가공물을 임시 클램핑으로 위치시키고, 다이얼 인디케이터를 마그네틱 베이스에 장착해 기준면에 접촉시킨 다음 테이블을 앞뒤로 이동하며 가공물을 조정하여 바늘 편차가 허용 오차 내에 들어올 때까지 맞춥니다. 그 후 클램프를 조입니다.
새김선 방식
가장자리가 고르지 않은 얇은 다층 판금 부품의 경우, 정지된 몰리브덴 와이어를 새김선 쪽으로 점진적으로 이동시킵니다. 위치 정밀도 요구가 중간 정도이고 여유분이 있을 때 적합합니다.
종이 템플릿 방식
가장 일반적인 방법입니다. 얇은 다층 부품에 외형 윤곽과 내부 홀이 모두 필요한 경우, 완성된 부품을 1:1로 출력해 가공물에 붙인 후 이를 기준으로 미리 뚫린 스레딩 홀을 배치합니다. 펀칭이 정확한 위치에 들어가고 정렬이 간단합니다.
스파크 방전 방식
와이어와 가공물 사이의 방전 간극은 약 0.010.02mm입니다. 스파크가 나타날 때까지 와이어를 전진시킵니다. 정확도는 약 0.020.05mm로, 와이어 진동과 스파크 힘에 의해 제한됩니다. 스레딩 홀에 열처리 후 비전도성 산화물이 남아 있다면 줄로 제거하거나 직각 노치를 기준으로 다시 잡습니다.
치공구 홀 방식
플레이트에 정확한 치공구 홀이 있는 경우, 브리지 플레이트 고정구의 대응 홀과 맞추어 핀 기반의 빠른 위치 결정이 가능합니다.
멀티미터 저항 방식(최고 정밀도)
와이어를 정지시킨 상태에서 멀티미터의 한 리드를 와이어에, 다른 리드를 가공물에 연결하고, 미터가 도통될 때까지 전진시킨 후 0.001mm 단위로 후퇴하여 개방 회로가 될 때까지 확인합니다. 이를 반복하여 확인합니다. 이론적 정확도는 0.001mm에 이릅니다.
2. 클램핑된 가공물 다이얼링
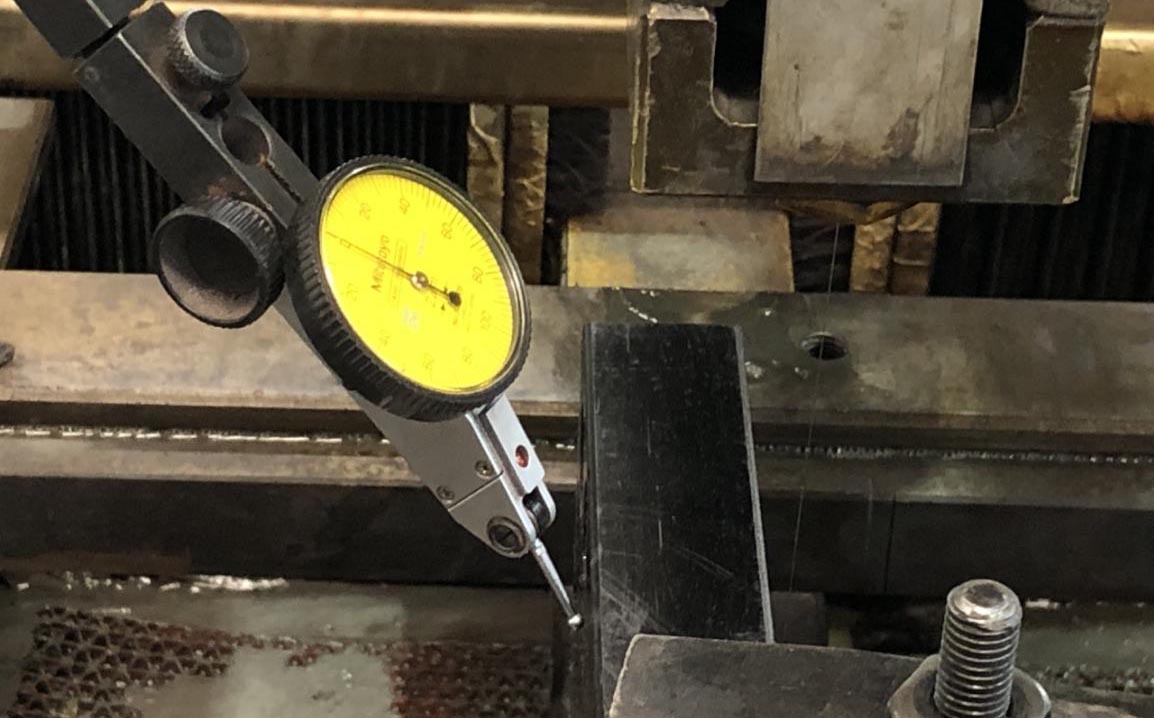
인디케이터 게이지는 눈금에 따라 0.01mm(다이얼 인디케이터), 0.005mm, 0.002mm, 0.001mm로 구분되며, 0.001mm에서는 눈금 하나가 1µm입니다.
- 게이지 베이스(강력 자석)를 와이어 가이드 암과 같은 고정부에 고정합니다.
- X/Y 축을 이용해 바늘을 가공물에 접촉시킵니다.
- 다이얼 중앙 부근에서 영점을 맞추어 눈금이 양쪽에 남도록 합니다.
- 가공물을 평행 축 방향으로 이동합니다. 수치가 상승하면 그쪽에서 부품이 더 가깝게 기울어졌다는 뜻이고, 하강하면 더 멀어진다는 뜻입니다.
- 구리 바로 가볍게 두드려 축에 수직이 되도록 맞춥니다.
- 편차가 허용 오차 내에 들어오면 클램핑이 완료됩니다.
3. 정밀 중심 없이 중심 찾기
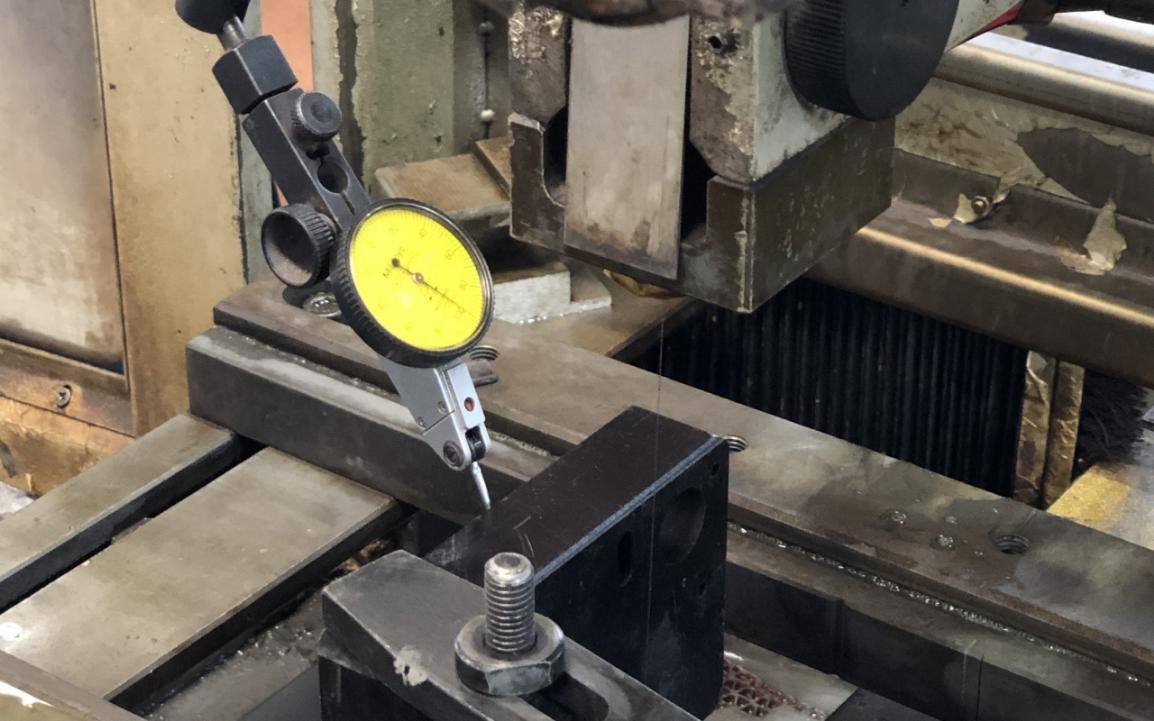
단품 부품의 경우 한 모서리를 클램핑하고 상면을 수직으로 맞춘 다음, Y축을 최고점에서 이등분하고 X축 접촉 값의 절반을 사용하여 중심을 찾습니다. 높은 동심도가 요구되지 않으면 원의 지름을 측정하고 X축을 이등분한 후 정점에서 중심 방향으로 밀어 넣습니다. 배치 가공의 경우 외형을 찾기 전에 클램핑 세트와 각진 블록을 사용하거나 전용 수직 바이스를 제작합니다.
요약: 정렬은 와이어 EDM의 기본 기술이며, 다이얼 인디케이터 방식과 멀티미터 저항 방식을 익히면 대부분의 생산 작업을 처리할 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의