
Penyelarasan benda kerja secara langsung memengaruhi kualitas komponen, produktivitas, dan umur mesin. Tujuannya adalah membuat satu permukaan benda kerja sejajar atau tegak lurus terhadap sumbu mesin sehingga pemotongan sesuai dengan gambar.
1. Metode Penyelarasan Umum
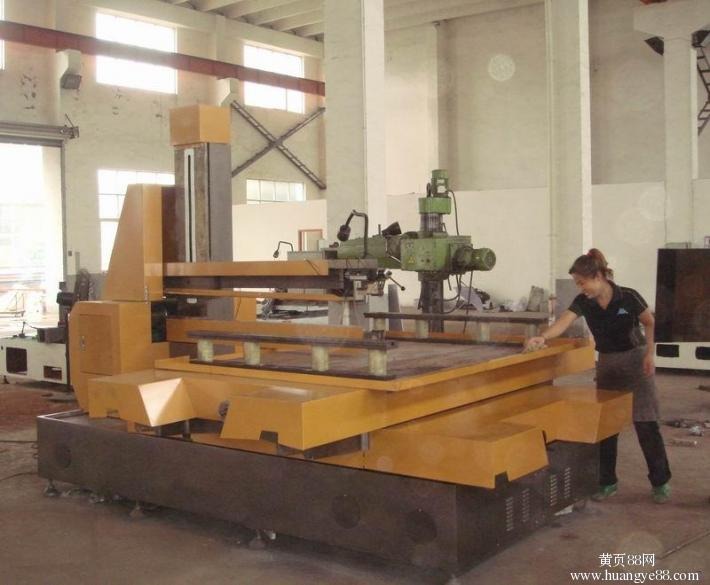
Metode dial indikator
Sebagian besar mesin EDM kawat (tipe kantilever, rangka C, dan rangka E) memiliki dua plat jembatan yang sejajar dan rata dengan sumbu X dan Y. Posisikan benda kerja dengan penjepitan awal, pasang dial indikator pada alas magnetik terhadap permukaan referensi, lalu gerakkan meja maju mundur dan sesuaikan benda kerja hingga simpangan jarum tetap berada dalam toleransi. Kencangkan penjepitnya.
Metode garis goresan
Untuk komponen lembaran logam tipis berlapis banyak dengan tepi tidak rata, dekatkan kawat molibdenum yang diam secara bertahap ke arah garis goresan. Metode ini cocok bila akurasi posisi sedang dan terdapat kelonggaran.
Metode templat kertas
Pendekatan yang paling umum. Ketika komponen tipis berlapis banyak memerlukan kontur luar dan lubang dalam, cetak komponen jadi pada skala 1:1, tempelkan pada benda kerja, dan gunakan untuk menempatkan lubang benang yang telah dibor sebelumnya. Posisi penumbukan tetap tepat sasaran dan penyelarasan menjadi sederhana.
Metode percikan api
Celah pelepasan antara kawat dan benda kerja kira-kira 0,01–0,02 mm. Majukan kawat hingga muncul percikan; akurasinya sekitar 0,02–0,05 mm, dibatasi oleh getaran kawat dan gaya percikan. Jika lubang benang membawa oksida non-konduktif setelah perlakuan panas, kikislah atau acu ulang dengan takik tepi persegi.
Metode lubang perkakas
Ketika sebuah plat memiliki lubang perkakas yang akurat, lubang yang cocok pada perlengkapan plat jembatan memungkinkan pemosisian cepat berbasis pen.
Metode resistansi multimeter (akurasi tertinggi)
Dengan kawat dalam keadaan diam, hubungkan satu ujung meter ke kawat dan satu lagi ke benda kerja, majukan hingga meter menghantar, lalu mundurkan dalam langkah 0,001 mm hingga rangkaian terbuka; ulangi untuk mengonfirmasi. Akurasi teoretis mencapai 0,001 mm.
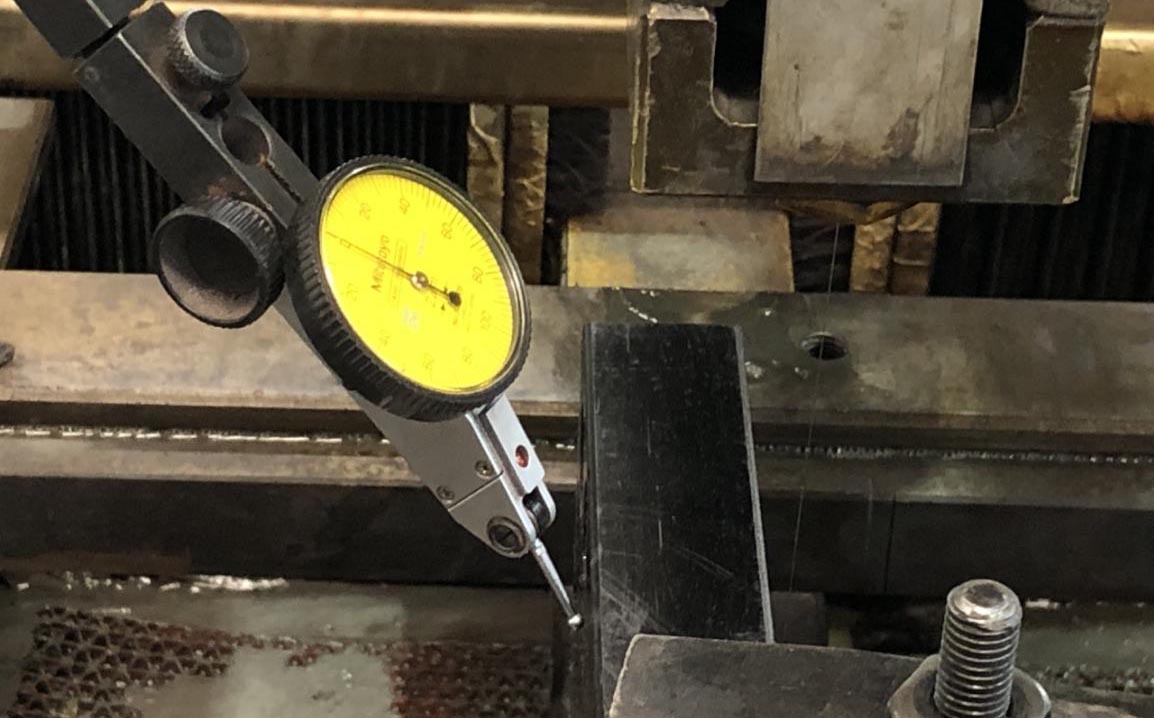
2. Menyetel Benda Kerja yang Dijepit
Alat ukur indikator digolongkan berdasarkan pembagian skala: 0,01 mm (dial indikator), 0,005 mm, 0,002 mm, dan 0,001 mm; pada 0,001 mm, satu pembagian setara dengan 1 µm.
- Pasang dasar alat ukur (magnet kuat) pada bagian yang diam, misalnya lengan pemandu kawat.
- Sentuhkan jarum ke benda kerja melalui sumbu X/Y.
- Nol-kan di dekat bagian tengah dial sehingga skala tetap berada di kedua sisi.
- Gerakkan benda kerja sepanjang sumbu sejajar: pembacaan yang naik berarti bagian miring mendekat di sisi tersebut, pembacaan yang turun berarti menjauh.
- Ketuk perlahan dengan batang tembaga untuk meluruskan terhadap sumbu.
- Jika simpangan sudah memenuhi toleransi, penjepitan selesai.
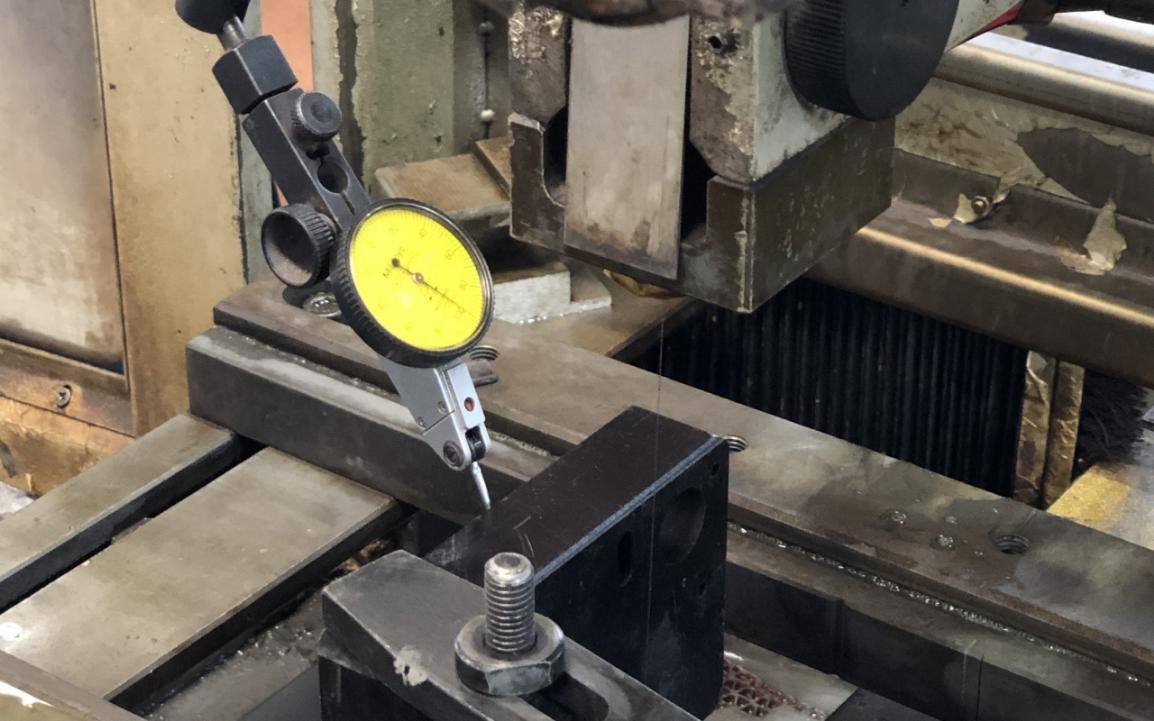
3. Menemukan Pusat Tanpa Pusat yang Presisi
Untuk komponen sekali produksi, jepit satu sisi, luruskan permukaan atas, bagi sumbu Y pada titik tertinggi, dan gunakan setengah nilai sentuh sumbu X untuk menemukan pusat. Jika konsentrisitas tinggi tidak diperlukan, ukur diameter lingkaran, bagi sumbu X, dan dorong dari titik puncak ke pusat. Untuk pengerjaan dalam jumlah banyak, gunakan set penjepit dan balok persegi sebelum menentukan kontur, atau buat ragum vertikal khusus.
Ringkasan: Penyelarasan adalah keterampilan dasar EDM kawat; menguasai metode dial indikator dan resistansi multimeter mencakup sebagian besar pekerjaan produksi.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan