
Việc căn chỉnh phôi ảnh hưởng trực tiếp đến chất lượng chi tiết, năng suất và tuổi thọ máy. Mục tiêu là làm cho một bề mặt phôi song song hoặc vuông góc với một trục máy để đường cắt khớp với bản vẽ.
1. Các Phương Pháp Căn Chỉnh Thông Dụng
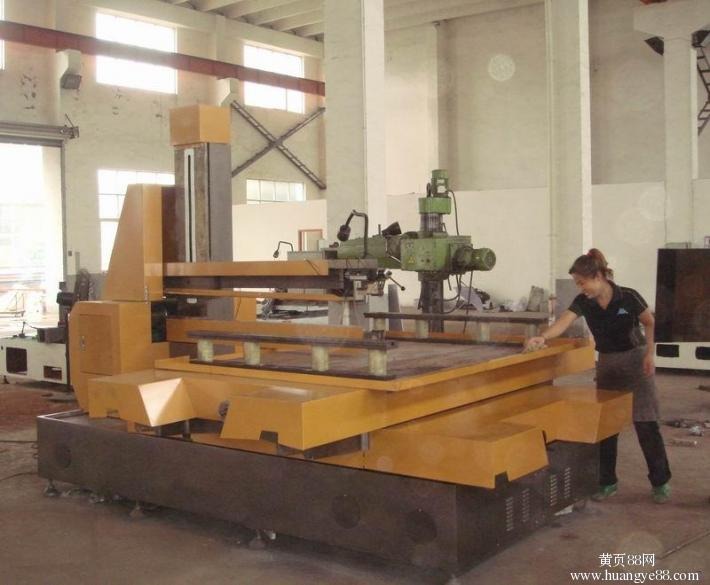
Phương pháp đồng hồ so
Hầu hết các máy cắt dây EDM (loại công xôn, khung chữ C và khung chữ E) có hai tấm cầu song song và ngang bằng với trục X và Y. Định vị phôi với kẹp sơ bộ, gắn đồng hồ so trên đế từ áp vào mặt chuẩn, sau đó di chuyển bàn tới lui và điều chỉnh phôi cho đến khi độ lệch kim nằm trong dung sai. Siết chặt các kẹp.
Phương pháp vạch dấu
Đối với chi tiết tấm mỏng nhiều lớp có cạnh không đều, đưa dây molypden đứng yên dần dần về phía vạch dấu. Phù hợp khi độ chính xác vị trí ở mức trung bình và có lượng dư.
Phương pháp giấy mẫu
Phương pháp phổ biến nhất. Khi chi tiết tấm mỏng nhiều lớp cần cả biên dạng ngoài và lỗ bên trong, in chi tiết hoàn thiện theo tỷ lệ 1:1, dán lên phôi và dùng nó để định vị các lỗ ren xâu dây đã khoan sẵn. Việc xâu dây đúng vị trí và căn chỉnh trở nên đơn giản.
Phương pháp phóng tia lửa
Khe hở phóng điện giữa dây và phôi khoảng 0,01–0,02 mm. Đưa dây tiến tới cho đến khi xuất hiện tia lửa; độ chính xác khoảng 0,02–0,05 mm, bị giới hạn bởi độ rung của dây và lực tia lửa. Nếu lỗ xâu dây mang lớp oxit không dẫn điện sau nhiệt luyện, hãy dũa bỏ hoặc định vị lại bằng khía vuông cạnh.
Phương pháp lỗ định vị (tooling hole)
Khi tấm có các lỗ định vị chính xác, các lỗ khớp trên đồ gá tấm cầu cho phép định vị nhanh bằng chốt.
Phương pháp đo điện trở bằng đồng hồ vạn năng (độ chính xác cao nhất)
Với dây đứng yên, nối một que đo vào dây và một que đo vào phôi, đưa dây tiến tới cho đến khi đồng hồ thông mạch, sau đó lùi từng bước 0,001 mm cho đến khi hở mạch; lặp lại để xác nhận. Độ chính xác lý thuyết đạt 0,001 mm.
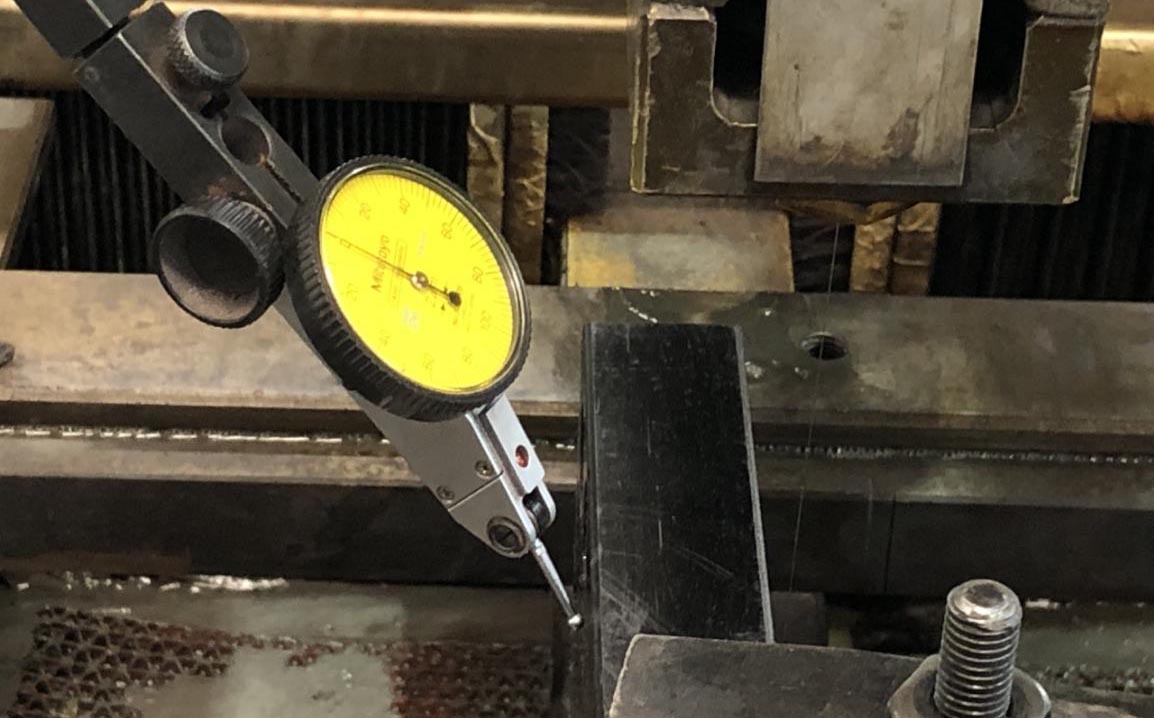
2. Căn Chỉnh Phôi Đã Kẹp Bằng Đồng Hồ So
Đồng hồ so được phân cấp theo độ chia: 0,01 mm (đồng hồ so), 0,005 mm, 0,002 mm và 0,001 mm; ở 0,001 mm, một vạch chia là 1 µm.
- Cố định đế đồng hồ (nam châm mạnh) vào một bộ phận đứng yên như cánh tay dẫn hướng dây.
- Đưa kim tiếp xúc với phôi thông qua trục X/Y.
- Chỉnh về 0 gần tâm mặt đồng hồ để thang đo còn hai bên.
- Di chuyển phôi dọc theo trục song song: chỉ số tăng nghĩa là chi tiết nghiêng gần hơn về phía đó, chỉ số giảm nghĩa là xa hơn.
- Gõ nhẹ bằng thanh đồng để chỉnh vuông góc với trục.
- Khi độ lệch đạt dung sai, việc kẹp hoàn tất.
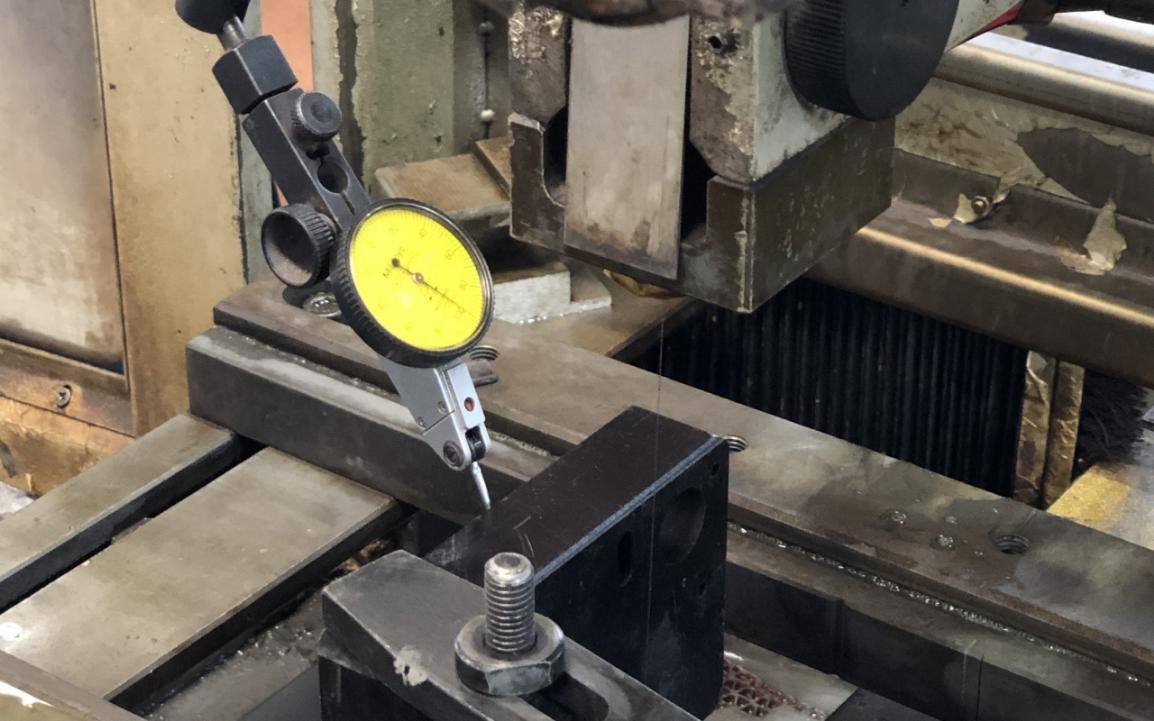
3. Tìm Tâm Khi Không Có Tâm Chính Xác
Đối với chi tiết đơn chiếc, kẹp một cạnh, chỉnh vuông góc mặt trên, chia đôi trục Y tại điểm cao nhất, và dùng một nửa giá trị chạm trục X để tìm tâm. Nếu không yêu cầu độ đồng tâm cao, đo đường kính vòng tròn, chia đôi trục X, và đẩy từ đỉnh vào tâm. Đối với gia công hàng loạt, dùng bộ kẹp và khối vuông trước khi tìm biên dạng, hoặc chế tạo êtô đứng chuyên dụng.
Tóm tắt: Căn chỉnh là kỹ năng nền tảng của cắt dây EDM; thành thạo phương pháp đồng hồ so và phương pháp đo điện trở bằng đồng hồ vạn năng bao quát hầu hết công việc sản xuất.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh