
การจัดตำแหน่งชิ้นงานส่งผลโดยตรงต่อคุณภาพชิ้นงาน ประสิทธิภาพการผลิต และอายุการใช้งานของเครื่องจักร เป้าหมายคือการทำให้ผิวชิ้นงานด้านใดด้านหนึ่งขนานหรือตั้งฉากกับแกนเครื่องจักร เพื่อให้รอยตัดตรงตามแบบ
1. วิธีการจัดตำแหน่งทั่วไป
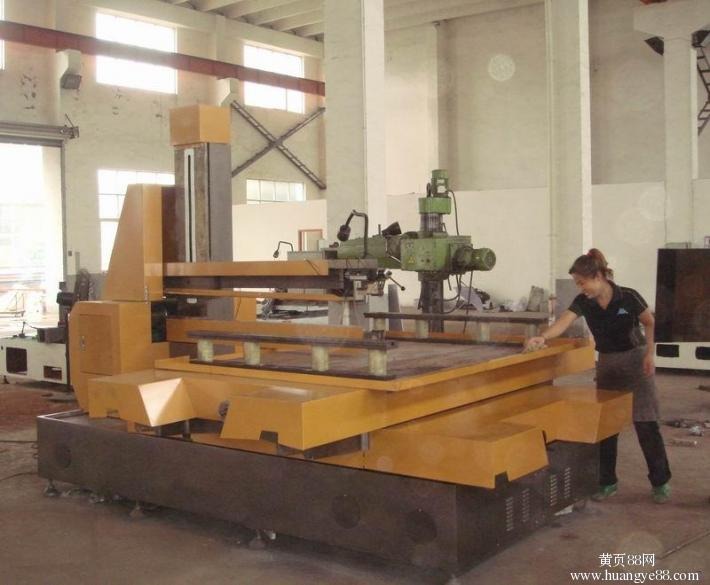
วิธีไดอัลอินดิเคเตอร์
เครื่องตัดลวด EDM ส่วนใหญ่ (แบบคานยื่น แบบเฟรม C และแบบเฟรม E) มีแผ่นสะพานสองแผ่นที่ขนานและอยู่ในระดับเดียวกับแกน X และ Y วางชิ้นงานโดยยึดเบื้องต้นก่อน ติดตั้งไดอัลอินดิเคเตอร์บนฐานแม่เหล็กให้ชิดกับหน้าอ้างอิง จากนั้นเลื่อนโต๊ะไปมาและปรับชิ้นงานจนเข็มเบี่ยงเบนอยู่ในเกณฑ์ที่ยอมรับได้ แล้วจึงขันแคลมป์ให้แน่น
วิธีเส้นขีด
สำหรับชิ้นส่วนโลหะแผ่นบางหลายชั้นที่มีขอบไม่เรียบ ให้ค่อยๆ เลื่อนลวดโมลิบดีนัมที่หยุดนิ่งเข้าหาเส้นขีด วิธีนี้เหมาะเมื่อความแม่นยำของตำแหน่งอยู่ในระดับปานกลางและมีค่าเผื่อเพียงพอ
วิธีแบบกระดาษ
เป็นวิธีที่นิยมใช้มากที่สุด เมื่อชิ้นส่วนบางหลายชั้นต้องการทั้งรูปทรงภายนอกและรูภายใน ให้พิมพ์ชิ้นส่วนสำเร็จในอัตราส่วน 1:1 แปะลงบนชิ้นงาน แล้วใช้เป็นแนวในการวางตำแหน่งรูร้อยลวดที่เจาะไว้ล่วงหน้า การเจาะจะตรงตำแหน่งและการจัดตำแหน่งก็ง่าย
วิธีจุดประกายไฟ
ช่องว่างการปล่อยประจุระหว่างลวดกับชิ้นงานมีค่าประมาณ 0.01–0.02 มม. เลื่อนลวดเข้าไปจนเกิดประกายไฟ ความแม่นยำประมาณ 0.02–0.05 มม. ซึ่งถูกจำกัดด้วยการสั่นของลวดและแรงประกายไฟ หากรูร้อยลวดมีออกไซด์ที่ไม่นำไฟฟ้าติดอยู่หลังการอบชุบ ให้ถูออกหรืออ้างอิงใหม่ด้วยรอยบากมุมฉาก
วิธีรูฟิกซ์เจอร์
เมื่อแผ่นชิ้นงานมีรูฟิกซ์เจอร์ที่แม่นยำ รูที่ตรงกันบนฟิกซ์เจอร์แผ่นสะพานจะช่วยให้วางตำแหน่งด้วยพินได้อย่างรวดเร็ว
วิธีวัดความต้านทานด้วยมัลติมิเตอร์ (แม่นยำที่สุด)
เมื่อลวดหยุดนิ่ง ให้ต่อสายวัดหนึ่งเส้นเข้ากับลวดและอีกเส้นเข้ากับชิ้นงาน เลื่อนลวดเข้าจนมิเตอร์นำไฟฟ้า จากนั้นถอยออกทีละ 0.001 มม. จนวงจรเปิด ทำซ้ำเพื่อยืนยัน ความแม่นยำตามทฤษฎีถึง 0.001 มม.
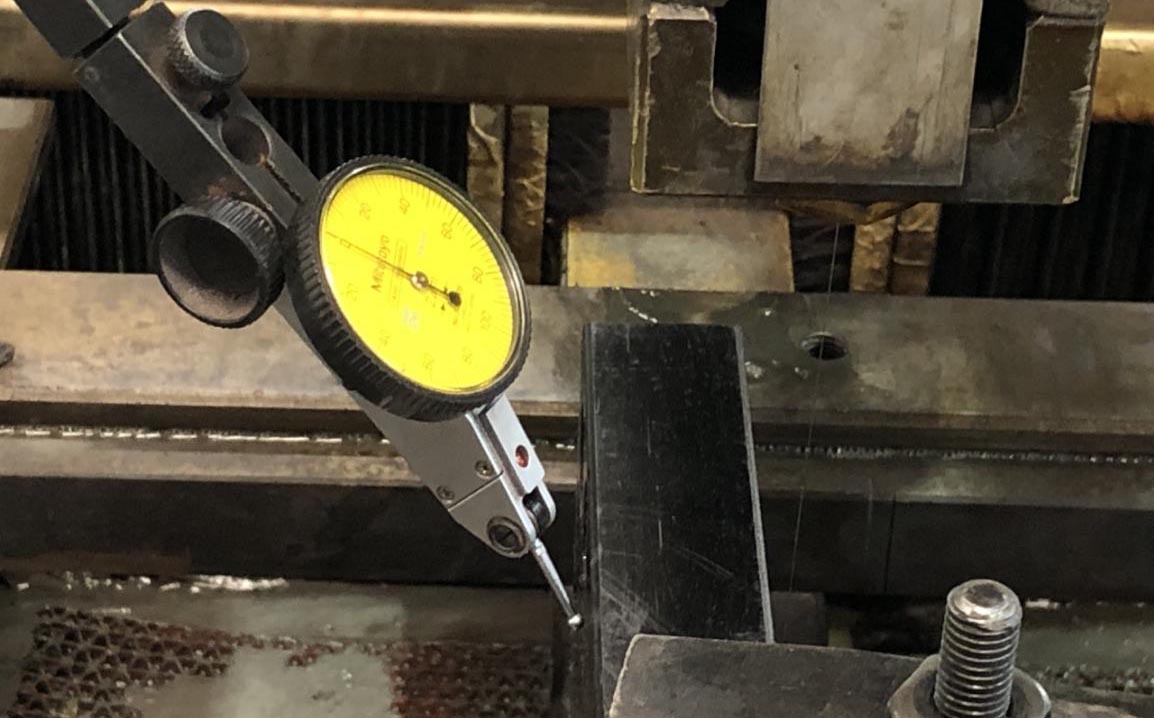
2. การปรับตั้งชิ้นงานที่ยึดแล้วให้ได้ฉาก
เกจอินดิเคเตอร์แบ่งตามค่าช่วงสเกล: 0.01 มม. (ไดอัลอินดิเคเตอร์), 0.005 มม., 0.002 มม. และ 0.001 มม.; ที่ 0.001 มม. หนึ่งช่องสเกลเท่ากับ 1 ไมครอน
- ยึดฐานเกจ (แม่เหล็กแรงสูง) เข้ากับชิ้นส่วนที่อยู่นิ่ง เช่น แขนนำลวด
- นำเข็มสัมผัสกับชิ้นงานผ่านแกน X/Y
- ปรับศูนย์ใกล้กึ่งกลางหน้าปัด เพื่อให้สเกลอยู่ทั้งสองด้าน
- เลื่อนชิ้นงานไปตามแกนที่ขนาน: ค่าที่เพิ่มขึ้นหมายถึงชิ้นงานเอียงเข้ามาใกล้ด้านนั้น ค่าที่ลดลงหมายถึงไกลออกไป
- เคาะเบาๆ ด้วยแท่งทองแดงเพื่อปรับให้ได้ฉากกับแกน
- เมื่อค่าการเบี่ยงเบนอยู่ในเกณฑ์ที่ยอมรับได้ การยึดก็เสร็จสมบูรณ์
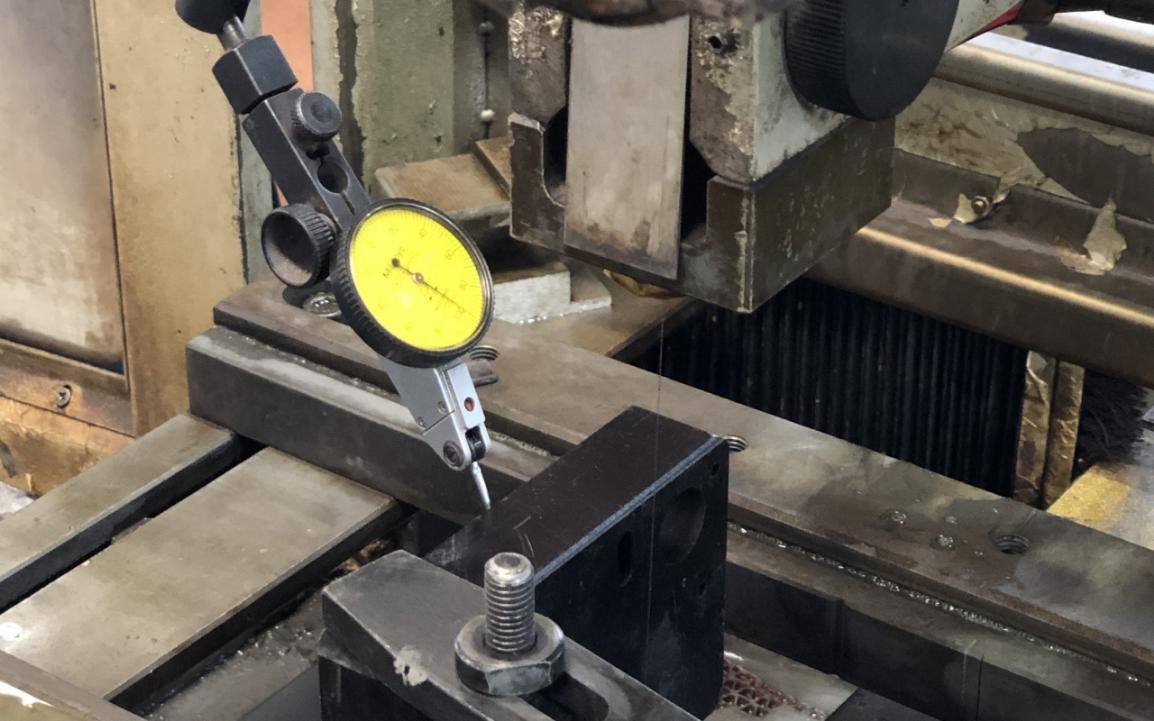
3. การหาจุดศูนย์กลางโดยไม่มีจุดศูนย์กลางที่แม่นยำ
สำหรับชิ้นส่วนแบบสั่งทำทีละชิ้น ให้ยึดขอบด้านหนึ่ง ทำมุมฉากกับหน้าบน แบ่งแกน Y ที่จุดสูงสุด และใช้ค่าครึ่งหนึ่งของค่าสัมผัสแกน X ในการหาจุดศูนย์กลาง หากไม่ต้องการความศูนย์กลางสูง ให้วัดเส้นผ่านศูนย์กลางวงกลม แบ่งแกน X แล้วดันจากจุดยอดเข้าหากึ่งกลาง สำหรับงานจำนวนมาก ให้ใช้ชุดแคลมป์และบล็อกสี่เหลี่ยมก่อนหาขอบรูปทรง หรือทำแท่นจับแนวตั้งเฉพาะ
สรุป: การจัดตำแหน่งเป็นทักษะพื้นฐานของการตัดลวด EDM การเชี่ยวชาญวิธีไดอัลอินดิเคเตอร์และวิธีวัดความต้านทานด้วยมัลติมิเตอร์ครอบคลุมงานผลิตส่วนใหญ่
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย