
Vết cắt bị kẹt hoặc chậm — đặc biệt trên phôi cao hoặc thép không gỉ — thường được truy vết về việc làm sạch mạt cắt kém của dung dịch điện môi, nhưng việc làm sạch mạt cắt, thông số điện và trạng thái cơ khí hoặc tiếp xúc đều đóng vai trò.
1. Kiểm tra làm sạch mạt cắt trước. Làm sạch mạt cắt kém làm hỏng mọi thứ khác. Kiểm tra dòng dung dịch điện môi và đảm bảo cả hai vòi phun trên và dưới cấp nước ở áp suất hơi cao. Làm sạch mạt cắt yếu làm xấu đi việc loại bỏ mạt và tốc độ cắt giảm rõ rệt.
2. Kiểm tra dung dịch. Nguyên nhân gốc: một dung dịch không thể cuốn đi các sản phẩm ăn mòn sẽ làm vết cắt dừng lại.
- Khắc phục khẩn cấp: thêm một chút nước rửa bát hoặc tăng nồng độ dung dịch.
- Khắc phục đúng cách: chuyển sang dung dịch có khả năng làm sạch mạt cắt tốt hơn. Ở một số vùng, nước cứng cũng gây kẹt vết cắt; hãy chọn dung dịch điện môi gốc nước chịu được nước cứng.
3. Điều chỉnh thông số điện.
Lấy một ví dụ — hai transistor, 3A, khoảng cách xung 8, độ rộng xung 32, cắt thép 45# cao 100mm:
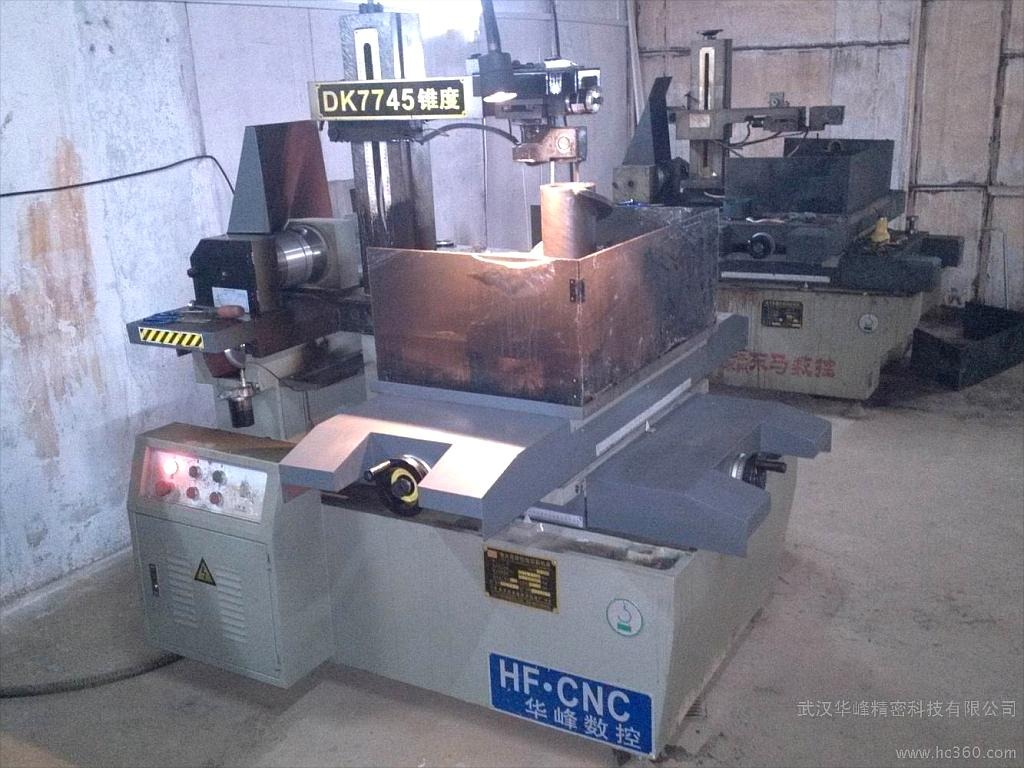
- Transistor: hai cái là quá ít; hãy chạy gần hết (hoặc ít hơn một cái) miễn là dây không đứt.
- Độ rộng xung: có thể lớn hơn (ví dụ 48).
- Dòng điện: ổn định quanh 2,5A.
- Khoảng cách xung: tăng vừa phải.
4. Kiểm tra trạng thái dây và tiếp xúc. Khi hai máy có thông số giống hệt nhau nhưng một máy chậm hơn:
- Kiểm tra dây đã được sử dụng quá lâu chưa và bề mặt tiếp xúc có sạch không.
- Xác nhận tiếp xúc dây tần số cao và dây lấy mẫu.
- Xác nhận tiếp xúc khối tiếp điện.
- Kiểm tra dung dịch có quá bẩn không.
5. Kiểm tra linh kiện điện.
- Kiểm tra rơle đảo chiều.
- Điều đáng ngại nhất: động cơ nạp dây bị hỏng — sự cố động cơ có thể làm vết cắt kẹt khi đảo chiều.
Tóm lại: lần lượt kiểm tra làm sạch mạt cắt, dung dịch, thông số điện, dây/tiếp xúc và linh kiện điện. Làm sạch mạt cắt và dung dịch là nguyên nhân thường gặp; điều chỉnh thông số theo chiều cao phôi, và xử lý kịp thời các lỗi cơ khí hoặc điện để khôi phục khả năng cắt.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh