
线切割加工中遇到“割不动”或“速度慢”,尤其是高厚度切割或切割不锈钢等难加工材料时较为常见。根本原因多为工作液排屑能力不足,可从工作液、冲水、电参数与机械状态多方面排查。
一、检查冲水(第一优先)
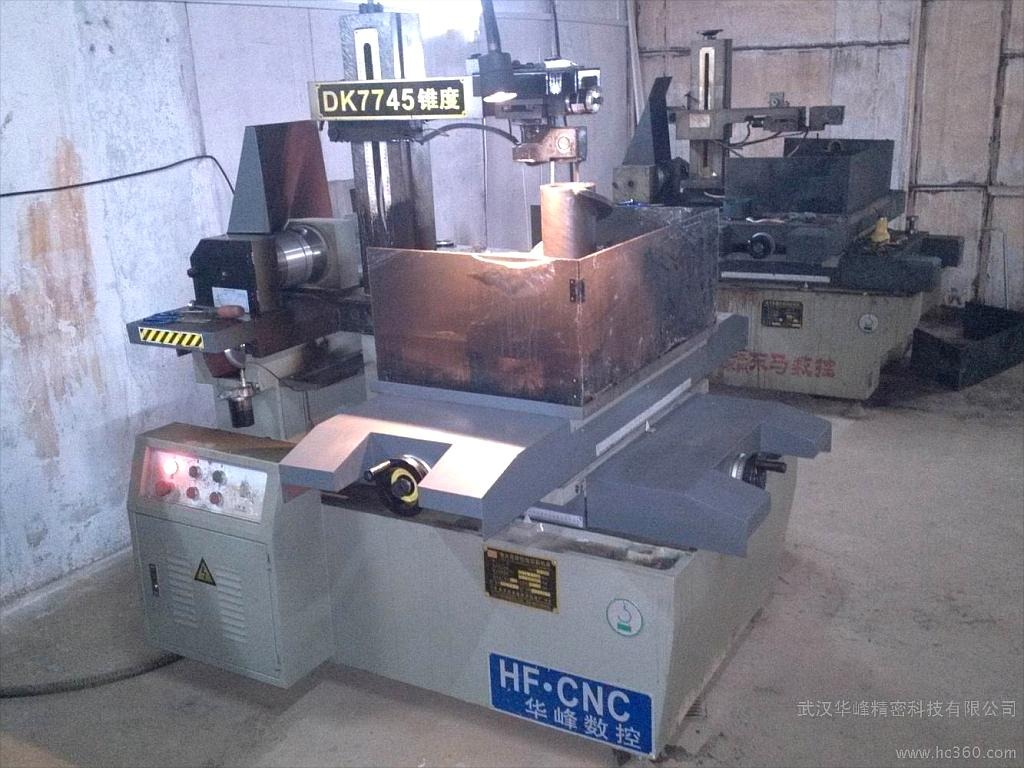
冲水不好一切白搭。检查线切割液流动,保证上下水嘴都有水、水压稍高。冲水不足时排屑差,切割速度明显下降。
二、检查工作液
根本原因:工作液不具备良好的排蚀除产物特性时,容易割不动。
- 应急方法:加入一些洗洁精,或将工作液浓度适当增加;
- 根本方法:换用排屑性能好的工作液(某些地区用硬水冲液也会产生割不动问题,可选用耐硬水的水基工作液)。
三、调整电参数
以“功放开两个、电流 3A、脉间 8、脉宽 32、割 100mm 高 45# 钢”的案例为例:
- 功放管:只开两个太少,在不断丝前提下基本全开或减少一个即可;
- 脉宽:可以更大些(如到 48);
- 电流:稳定在 2.5A 左右;
- 脉间:适当调大。
四、检查丝与接触状态
两台机器参数相同而一台慢时,检查:
- 钼丝是否用太久、接触面是否干净;
- 高频线、取样线接触是否良好;
- 导电块接触是否良好;
- 工作液是否太脏。
五、检查电气部件
- 换向断电器需要检查;
- 最怕走丝电机(转轮电机)损坏,电机问题会导致反转时割不动。
小结:割不动问题按“冲水 → 工作液 → 电参数 → 丝与接触 → 电气部件”顺序排查。冲水与工作液是高频原因,电参数按工件高度调整,机械与电气状态异常及时处理即可恢复切割能力。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队