
电火花线切割加工的原理其实很简单:与电火花成形加工相同,利用放电产生高温熔化金属。刚入门的读者了解这一原理和机床结构,是学习线切割的第一步。
一、加工原理
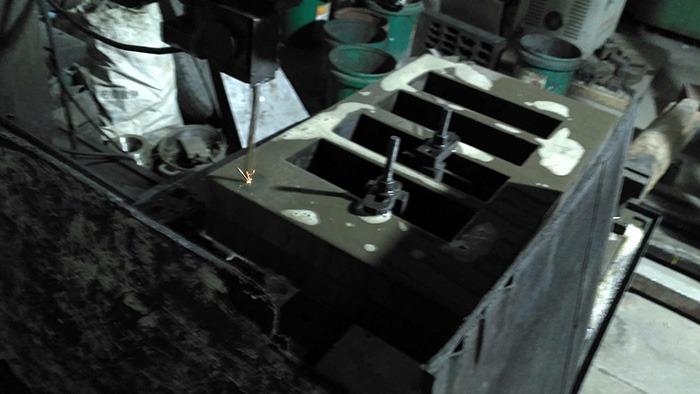
电火花线切割用细金属丝(钼丝或铜丝)作电极,对工件进行脉冲火花放电蚀除金属、切割成型。加工时,线电极相对工件不断移动(慢走丝单向移动、快走丝往返移动、中走丝复割),装夹工件的十字工作台由数控伺服电机驱动,在 X、Y 轴方向实现切割进给,使线电极沿加工图形轨迹对工件进行切割。
二、机床组成
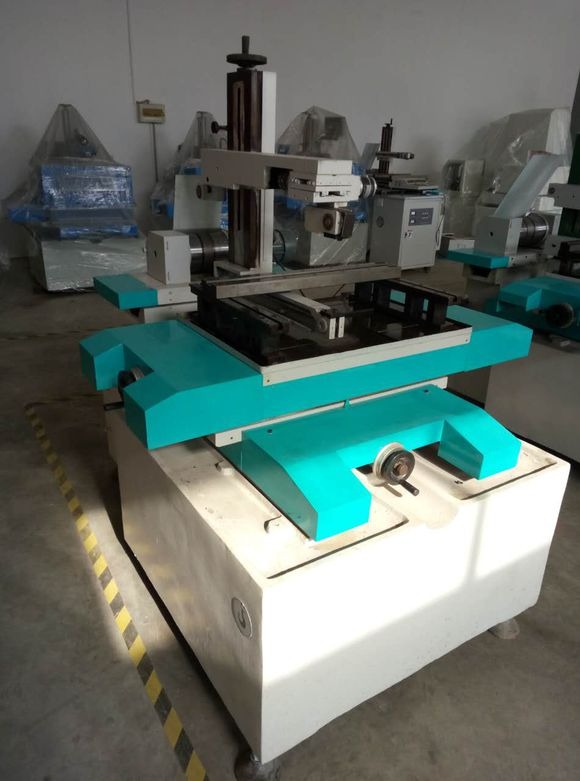
电火花线切割机床是在电火花成形加工基础上发展起来的,按走丝速度分为快走丝(HS-WEDM,高速走丝)、中走丝(MS-WEDM,中速走丝多次切割)、慢走丝(LS-WEDM,低速走丝)三类,主要组成包括:
- 主机:床身、坐标工作台、走丝机构等;
- 脉冲电源:把交流电转换成一定频率的单向脉冲电流;
- 控制系统:控制机床运动;
- 工作液循环系统:提供清洁的、有一定压力的工作液。
三、为什么选用钼丝作电极丝
钼是一种稀有金属元素,经冷拉生产为线切割钼丝。选用钼丝作电极丝的原因:
- 耐高温:电加工切割需要耐高温的金属丝,钼熔点高、耐高温烧蚀、耐拉,能承受电火花放电环境;
- 价格实惠:钼丝价格远比银丝、铜丝实惠;
- 性能优越:在抗拉强度、耐高温等特性上与银、铜相比有过之而无不及;
- 延展性改善:经过多年工艺历练,钼丝延展性已大幅降低。
在未找到更优质合适的材料前,钼丝会一直作为线切割电极丝。
四、线切割的八大优点
- 加工对象不受硬度限制:可用于一般切削方法难以加工的高硬度材料(淬火工具钢、硬质合金等),但无法加工非金属导电材料;
- 能加工细小复杂工件:电极丝直径最小可达 0.01mm,可加工窄缝、锐角等细微结构;
- 加工精度高:电极丝不断移动、磨损小,精度可达 μm 级,表面粗糙度可达 Ra0.05μm;
- 无需制造电极:节约电极制造时间与材料,降低成本;
- 工作液安全:选用乳化液或去离子水而非煤油,防止着火;
- 一次成形:一般采用精规准一次加工成形,大多不需转换加工规准;
- 材料利用率高:蚀除量少,加工余料可再利用;
- 便于自动化:采用数控技术、编好程序即可自动加工,操作方便、周期短、成本低、较安全。
五、数控线切割机的独特优势
- 电极丝不与零件表面接触,零件一般不变形,不需高强度夹具;
- 可加工传统工艺难以完成的复杂零件(如镂空绞丝);
- 对刀具硬度无要求,可切割高硬度、脆性材料;
- 工作液为水基乳化液,无火花四溅,杜绝火灾隐患;
- 局限:不能加工非导电材料,不适宜加工形状过于简单的零件(成本反而高)。
六、补充知识
- 石墨电极:慢走丝领域逐渐采用石墨电极替代铜电极——加工效率高、损耗小、易成型、质量轻、成本低、制作周期短,粗精加工可用几乎相同尺寸的电极,逐步成为趋势;
- Autocut 软件(国产快走丝常用控制软件):基于 AutoCAD 直接编程控制,会 2D 绘图的用户学习容易(编一刀程序半小时可学会),但最高仅兼容 AutoCAD 2006 及以下版本,加工控制方面跟踪和限速不太好掌握;
- 切削液作用:金属切削液在切削中起润滑作用,减小摩擦、降低温度与刀具磨损;干式切削虽环保但技术尚不成熟,应用范围有限。
小结:线切割以“火花放电蚀除”为核心原理,钼丝因耐高温、性价比高成为主流电极丝。理解机床组成、分类与优点,是掌握线切割加工技术的基础。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队