
线切割机上的导轮是走丝系统的核心部件,承载钼丝往复走丝完成放电加工,其重要性相当于 CNC 加工中心的主轴。导轮的好坏直接影响加工效果、钼丝寿命,甚至引发单边松丝等问题。掌握导轮的安装与保养方法,是保证加工质量的基础。
一、导轮抖动的影响
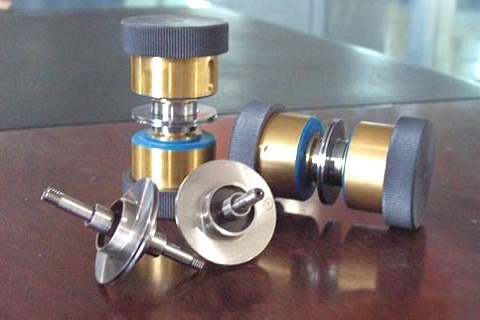
- 轻微抖动:钼丝与工件接触不稳定、放电不均匀,影响表面光洁度。中走丝多次切割时,导轮轻微抖动就无法获得好的修刀效果;
- 严重抖动:钼丝受到额外拉力与摩擦,增大损耗、缩短寿命,放电时激烈抖动甚至会烧断钼丝;长期使用还会造成单边松丝。
因此平时要留意导轮工作状态,发现抖动及时处理,避免带病运行。
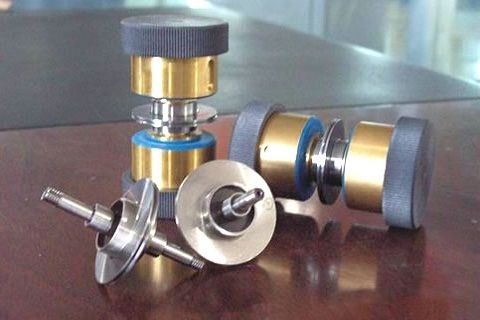
二、导轮组装与拆卸
- 清洗:将导轮、铜套、螺母、内外螺帽放在洁净煤油中清洗,去除铜屑、灰尘等杂质;安装工具与手也要保持干净;
- 装轴承:将轴承一面涂专用油(油面朝下),用专用工具垂直压入铜套;再涂油膏放入第二个轴承,用工具压到底部,不留空隙(油膏起润滑保护作用,提高寿命);
- 合压导轮:利用压棒(带内径 5mm 孔的工具)水平压住轴承内外圈,垂直下压,避免损伤轴承;导轮装好后拧上铜螺帽固定;
- 顶间隙:将工具 B 拧进铜套三分之二,再把带顶针的 A 拧进 B,顶针顶住导轮轴中心孔,拧到拧不动为止——使导轮轮面与铜套面出现空隙,避免高速旋转时严重摩擦。此工序必不可少;
- 加润滑脂:最后加润滑油、上螺帽,油脂从导轮与铜套间隙溢出为佳,说明轴承内有油脂通过;
- 拆卸:拆下螺母,按组装逆序操作直到导轮退出轴承。
三、安装注意事项
- 整个安装过程没有任何需敲砸的部位,“不砸就无法安装”的现象都是不对的;
- 安装时松紧适度,人的感觉往往不准——总觉得力不够大不够紧是通病;
- 保持导轮运转平稳自如,始终有润滑脂填充轴承运转空间;
- 注意导轮套绝缘洁净有效,无卡阻和周期性松紧;
- 顶间隙操作时左手握紧与工具连接的铜套,防止旋转割伤手。
四、导轮寿命的判断与维护
导轮寿命不是按时间计算的,要结合实际切割材料、工作液状态综合判断:
- 紧好丝、升到 300 以上高度开机,检查前后钼丝抖动度——抖动太大说明导轮或轴承有问题,需拆检更换;
- 抖动为间接性时,可加工精度要求不高的工件观察:在正确脉间脉宽下若表面有明显搓丝痕或精度误差大,说明需要更换导轮轴承;
- 导轮更换切忌敲打轴承,受力不能太大;
- 平时经常紧丝,丝松了对导轮寿命也有影响;
- 使用原厂导轮备件与线切割专用水基工作液,对机床整体保养更有利;
- 定期更换冷却液、换班前擦拭导轮清除污垢、定时添加机油。
小结:导轮虽小,却是线切割加工质量的咽喉。规范安装、及时保养、按状态更换,是保证加工精度、光洁度与钼丝寿命的关键。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队