
丝杆是线切割机床的重要传动部件,磨损严重会直接影响加工精度——常见的“割椭圆”问题有很大部分就是丝杆严重磨损造成的。掌握丝杆的选型、更换与保养方法,是保证加工精度的基础。
一、更换条件
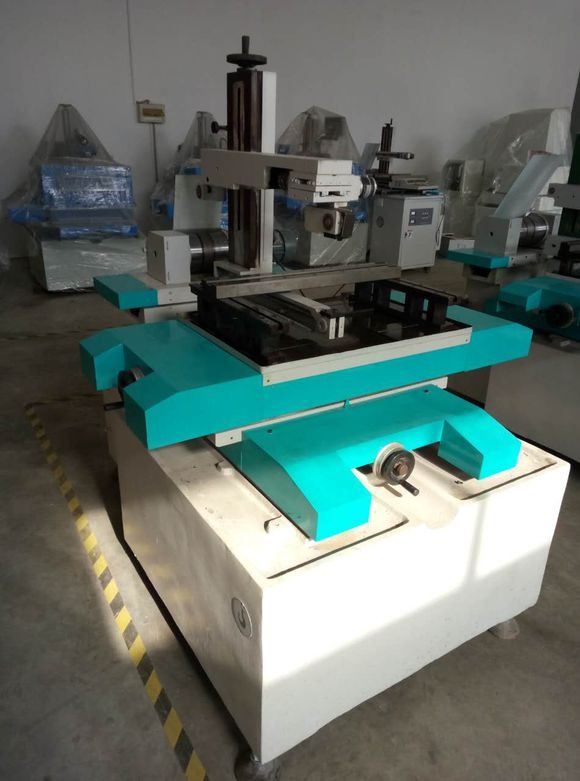
丝杆磨损到影响加工精度(如出现割椭圆)时,就需要更换。丝杆是较难更换的部件,更换时需格外小心。
二、丝杆选购建议
1. 品牌与防伪
优先选知名品牌(如南京工艺、台湾上银、银泰等),但品牌越大假货越多——做假货的不会去仿造小品牌。辨别方法:去正规渠道购买;了解丝杆规格。例如线切割常用丝杆导程多为 4mm,而台湾上银没有 4mm 导程产品——若有人说“4mm 导程的上银丝杆”,要警惕贴牌货。
2. 精度等级
丝杆按精度分为 1、2、3、4、5、7、10 级,1 级精度最高:
- P5(GB 标准,5 级):任意 300mm 行程内行程变动量 0.023mm(P5=0.023),中国及亚洲厂商的丝杆多用;
- C7(JIS 标准,7 级):任意 300mm 行程内行程变动量 0.050mm(C7=0.050),日本、中国台湾地区产常用。
P5 精度高于 C7——即 5 级丝杆比 7 级丝杆精度更高。选购时应结合自身加工精度需求选择合适等级。
三、更换实操步骤(不拆工作台的方法)
- 取下工作台四周防护罩;
- 取下丝杆上的螺母与螺母固定座脱开,注意中间的定位螺母要先取下(用于找准位置);
- 拆手轮及丝杆上固定丝杆的螺母;紧好下方的螺母,使大螺母中间的缝隙缩小起到固定作用;
- 拆下 XY 轴步进电机;
- 将丝杆从手轮端敲出,推到后面一点,方便拆后部齿轮和轴承;
- 拆丝杆后部齿轮与轴承,再拆手轮端丝杆固定座;
- 丝杆即可取出,更换新丝杆后按逆序装回。
注意事项:
- 轴承一定不要弄坏,很重要;
- 减少齿轮和电机之间的缝隙,保持适当咬合力;
- XY 两轴拆卸过程相同。
四、日常保养
- 每天开机前检查油路,保证油路正常给丝杆螺母供油;
- 定期清洗丝杆、拆除防尘圈,添加高级白油润滑(建议每月一次);
- 定期调节步进电机与丝杆齿轮的间隙并添加润滑油,防止齿轮磨损、保证加工精度;
- 定期检查丝杆转动是否顺畅,有无异响、卡滞——轴承磨损所致须及时更换轴承。
小结:丝杆的精度直接决定线切割的尺寸精度。选购认准品牌与精度等级,更换按规范操作、保护轴承,日常坚持润滑保养,即可延长丝杆寿命、稳定加工质量。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队