
线切割机在金属加工行业非常普及,越来越多的企业选择它来完成高强度、高韧性、高硬度、高脆性、磁性材料及精密细小、形状复杂零件的加工。理解其普及原因与行业趋势,有助于把握设备选型方向。
一、线切割机普及的原因
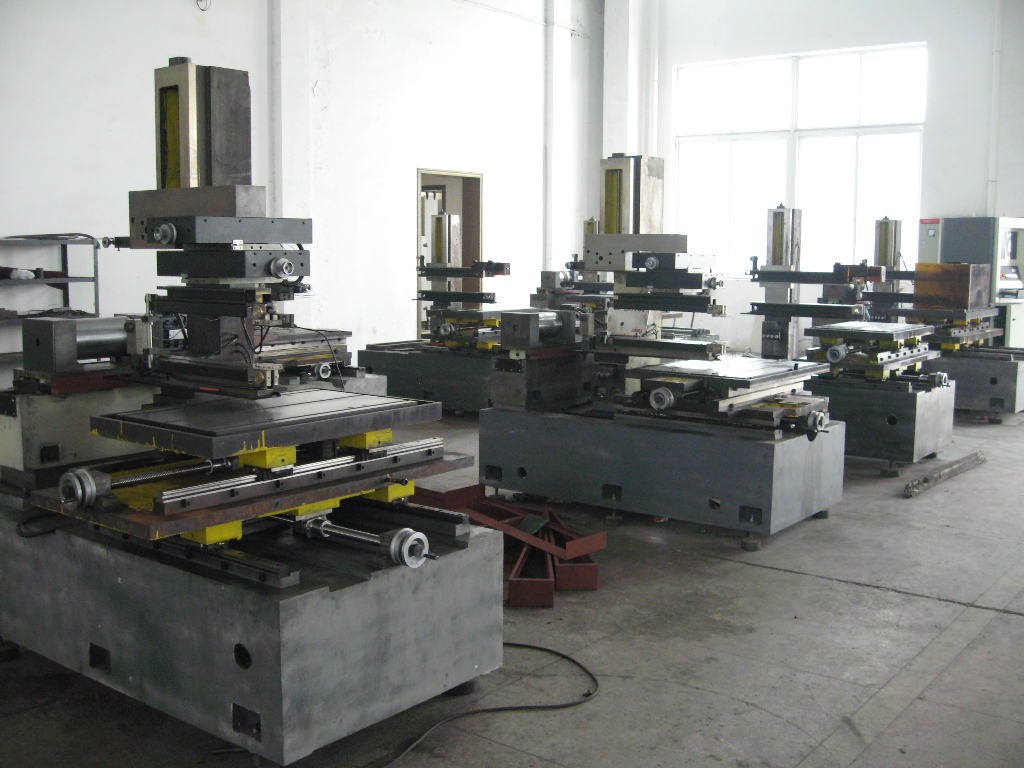
线切割机利用导电体间放电产生的高温熔化金属完成切割,放电电极为上下往复的金属丝(快走丝多用钼丝,慢走丝多用铜丝),工作液自上而下起排屑、冷却、润滑作用。它由机床、数控系统和高频电源三部分组成,数控系统具备间隙补偿、直线插补、圆弧插补、断丝自动处理等主要功能,能够加工普通切削难以处理的材料与复杂零件。
技术成熟度不断提升,故障率大幅降低,加上广泛的适用性,是线切割机普及的核心原因。此外,数控系统快速发展、机床逐步向智能化方向演进,也推动其应用范围不断扩大。
二、数控系统的智能化发展历程
1. 20 世纪 60 年代后期至 70 年代中期
数控系统采用晶体管分立元件组成门电路,再组成寄存器、运算器、输出控制器等;程序通过扳键开关手工输入或穿孔纸带读入,采用辉光数码管和氖灯显示。
2. 70 年代后期至 80 年代末
过渡到中大规模集成电路芯片,功能增强、可靠性提高;输入仍为手工与纸带两种方式,显示升级为荧光数码管和发光二极管。
3. 80 年代后(单板机时代)
大量使用以 Z-80 为微处理器的单板机,真正实现“功能强、价格低”,使数控高速电火花线切割机迅速普及——这是简易数控系统的辉煌时期。
4. 90 年代(单片机时代)
以 8051 系列单片机为主,控制器具备图形缩放、齿隙补偿、短路回退、断丝保护、停电记忆、自动对中、加工结束自动停机、锥度切割等功能;编程、控制一体机开始使用。
5. 计算机时代
采用台式微机/工控机,可控制多台独立工作的机床(增机只需加控制卡),各机床状态可切换画面监视;自动编程系统功能增强,支持指令输入、作图法、扫描法、CAD 文档转换,可通过 U 盘、网络等接口交换数据。
未来方向:新一代控制系统将更稳定、更实用、更简单、更方便,智能化趋势明显。
三、市场格局与发展趋势
1. 高速走丝机型的全球产业化
线切割技术发源于 20 世纪中叶,高速走丝机型(快走丝)由中国率先实现规模化生产,凭借结构简单、造价低、消耗少的特点进入全球模具与零部件加工市场,成为发展中国家模具车间的主流选择;欧美日市场则长期以低速走丝(慢走丝)为主,面向高精度、高光洁度需求。
2. 中走丝的崛起
新世纪初,一种加工质量接近慢走丝、保留快走丝结构简单、造价低、消耗少特点的“中走丝”机床迅速走俏,成为市场新宠。多次切割能显著提高高速走丝机床的加工质量,但只有制造精度高、具备多次切割条件的机床才能获得好的工艺效果。中走丝价格与消耗远低于慢走丝,加工质量接近经济型慢走丝,在精度与成本之间提供了新的平衡点,市场空间广阔。
3. 行业整合与理性竞争
线切割机床行业已进入调整和整合阶段,价格战后的恶性竞争正回归理性。对用户而言,市场整合意味着可以更从容地比较各厂商的技术路线、服务网络与长期支持能力。
4. 发展方向
行业领先企业正朝“开发快速、低能耗、低成本”方向前进,激光切割设备公司对产品更新与增加比例预期上升,钣金、五金等行业需求最强烈。行业要持续发展,核心是技术创新,其次是企业联盟、资源共享与良性竞争。
小结:从数控系统的智能化演进到中走丝的市场崛起,线切割行业正从“量”向“质”转型。对用户而言,理解技术脉络与趋势,有助于在选型与长期投资中做出更明智的决策。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队