
钼丝的质量与直径规格选择,在很大程度上决定了线切割加工的最终效果与机床效率。优质钼丝是保证高精度加工的必要条件,但市场上的钼丝质量参差不齐,甚至存在掺杂造假。掌握正确的选用与鉴别方法,是每一位线切割从业者的基本功。
一、优质钼丝的工艺指标
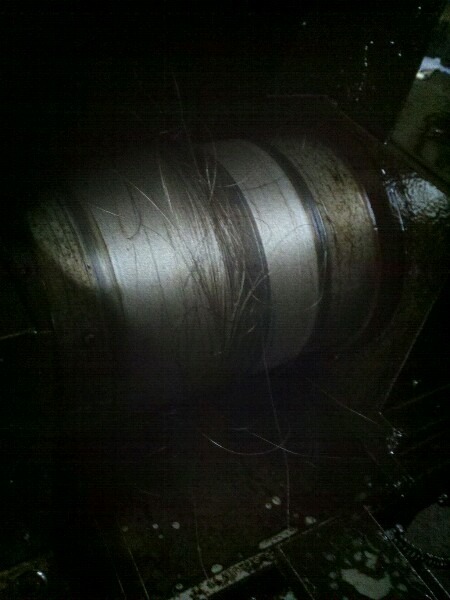
电火花线切割专用钼丝需要在同等加工条件下达到 GB/T 4182-2003(中国国家标准,适用于电火花线切割用钼丝)规定的切割平方数指标。优质钼丝通常具备以下特征:
- 采用高纯度钼材料,经特种工艺冷拉制造,耐高温性能好;
- 抗拉强度高,使用寿命长;
- 延伸率低,电蚀性能高,使用现场不绷丝、断丝几率小;
- 稳定性好,在一定加工面积内丝径变化值控制在 0.005mm 以内,中走丝多次切割精修时线径变化趋近于零;
- 可承受较大高频功率,利于提高粗加工效率;
- 真空包装,可保存一年以上。
二、钼丝的正确使用方法
即使选用优质钼丝,正确的使用才能发挥其全部性能:
- 存储:钼丝拆开后暴露空气中易氧化霉变,务必选用真空包装产品,不可常态下大量久贮;剩余丝应存放在阴凉干燥处。
- 导轮检查:导轮圆柱度与同轴度应控制在 0.005mm 以内,无“T”形沟出现;导电块和挡丝棒出现明显沟痕应及时更换或移位。
- 工作液选择:选用优质水基工作液,保证加工中钼丝的冷却效果;水基油基结合型工作液能在钼丝外径形成几微米保护层,防止拉弧烧丝。
- 上丝松紧:把握上丝松紧程度,绕好后经走丝系统空转 3–5 分钟再投入加工。
- 初次加工电流:新丝初次加工电流应小于正常电流,并根据脉宽、脉间、空载电压与跟踪进给速度综合调整,避免产生电弧放电区间。
- 防坠丝:中走丝切缝干净、工件自坠几率大,应采取措施防止工件下坠断丝。
- 清洁:保持导轮组与导轨清洁,避免切割液污渍导致导轮运行不畅,换向时的“剪切力”会损伤钼丝。
三、真假钼丝鉴别方法
废钼丝单价高,回收与销售环节容易出现掺假,掌握鉴别方法很有必要:
- 火烧法:钼丝熔点高达 2500℃ 以上,用手拉开(无需很紧)用打火机烧,正常十几秒以上才烧断;10 秒内断掉的基本为假货,假货断开瞬间往往带火星。
- 磁铁法:钼丝不上磁,用强磁铁吸也不吸磁;能被吸住即为假货。
- 打结法:钼丝打结拉紧(不要拉断)再松开,会看到一条分作两条或以上。
- 氧化法:一团钼丝放煤气炉上烧约一分钟,钼丝会迅速氧化成蓝色。
- 硝酸法(慎用):淋少许浓硝酸,马上飘出黄烟;浓硝酸腐蚀性强,操作需小心。
- 重量检查:废钼丝卷若感觉过重,可能掺杂铁块,可往地上摔听有无硬物碰击声;挤压弹性差,中间可能夹有布块等,应拆开检查。
- 含油扣重:废钼丝上重油、机油较多时,重量应相应打折。
选用正规厂商的正品钼丝,配合规范的使用与保养,才能保证切割指标稳定、精度达标,并将耗材成本控制在合理范围。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队