
选购中走丝线切割机床时,市场上宣传五花八门,良莠不齐。理解常见的营销陷阱,才能买到真正符合需求、性能过硬的设备。
一、选购中走丝机床的十大陷阱
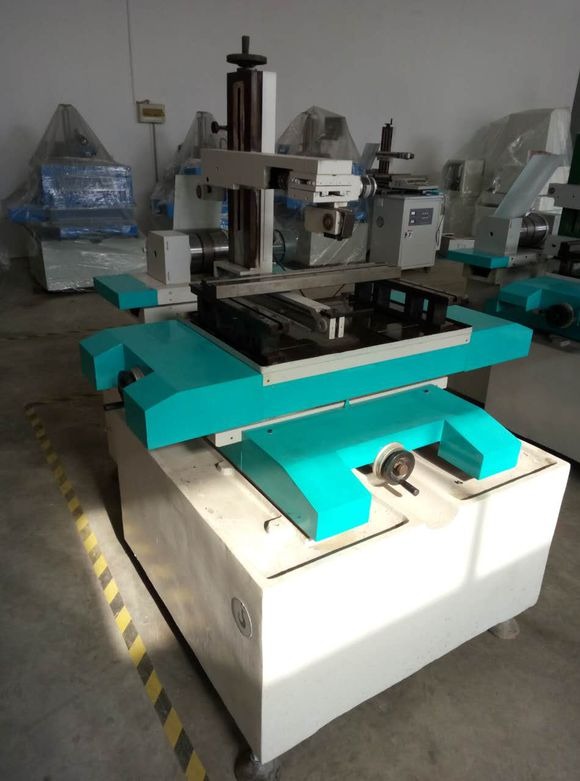
陷阱 1:快走丝床身冒充中走丝 快走丝床身改直线导轨、配带变频器可修刀的电柜,就号称“高精度中走丝”——真正的中走丝在机械和电气上与快走丝有本质区别。
陷阱 2:只讲最大效率,不讲连续加工时间 任何切割效率如果不能连续加工 24 小时以上,就没有实用价值。换丝频繁会浪费大量时间,直接影响一天内的总体产量。
陷阱 3:只讲最低粗糙度,不讲连续切割面积 表面粗糙度再好,若不能连续切割 20000mm² 以上,同样没有实用价值。应关注指标能否达到 Ra≤1.0μm/30000mm。
陷阱 4:只讲单件精度,不讲批量一致性 十几个甚至几十个相同零件批量连续加工时,尺寸一致性尤为重要(注意是无人为检测、不补偿钼丝直径的连续加工)。一致性应达到 ≤0.005mm/30 件;普通步进电机达不到微米级跳步精度。
陷阱 5:只讲加工厚度,不讲纵向误差 加工 100mm 以上厚度时,上中下位置的尺寸极易产生“腰鼓”形误差,纵向尺寸误差应 ≤0.01mm/100mm。
陷阱 6:只讲质量,不讲对操作技能的依赖 中走丝加工质量若必须依赖操作人员个人技能才能实现,只能算低端设备。好的设备应降低对人的依赖。
陷阱 7:夸大“伺服中走丝” 伺服中走丝处理空跑速度快点,其他没有意义。真正的伺服电机应用条件苛刻,需要专业调试优化数百个参数,绝不是简单换电机。
陷阱 8:“全闭环中走丝”多是噱头 真正的高精度光栅尺单根价值万元以上,做到 0.005μm 以内的光栅尺价格不菲。一台售价十万左右的中走丝,制造成本上无法支撑真正的全闭环高精度。
陷阱 9:直线电机/磁悬浮电机中走丝 上百万价格的慢走丝近几年才使用高精度直线电机,单轴成本就要几万元,还需配高精度光栅尺,中走丝的制造成本无法承担。
陷阱 10:号称“替代慢丝、颠覆慢丝” 如同“十万元买保时捷”——中走丝与慢走丝在精度与成本上定位不同,宣称颠覆慢丝的宣传不可信。
最后看耗电量:同等价位性能下,耗电量是长期成本。真正低耗能应能同时达到上述指标,且 220V 电压、约 3500 瓦(相当于两台空调)的功耗;达不到精度综合指标的设备再低耗也没有意义。
二、新机验收与对比要点
- 新旧机对比验收时,电流要打一样大:一个 4A 一个 2A 对比没有意义,电流大精度差 1–2 丝差别很大;
- 电柜质量:好品牌电柜火花位细、光洁度好、精度高;杂牌电柜精度可能差约 1 丝;
- 厂家调试参数可能有误:新机入手主要与厂家保持联系,及时反馈,请教解决方案;
- 合理预期:中走丝一般就是快走丝精度 + 修刀提升光洁度;若新机精度还不如老机,应认真找出问题,厂家责任不能就此验收。
三、新机调试准备步骤
- 上底脚螺钉初调床身水平;
- 拆卸所有固定板和支撑座;
- 将 X 轴和 Y 轴丝杆螺母均匀拧上直角铁(拧紧);
- 装上所有机床钣金或防护罩;
- 清理工作台面、夹具及运丝桶部位的防锈油;
- 为丝杆、导轨等运动部件加注润滑油;
- 精调机床水平:1000mm 内允差 0.04mm;
- 检查电柜系统内部有无元器件接插松动;
- 连接主机与电柜、连接冷却系统;
- 通电检测各电机相位、工作液流畅度、火花放电与各开关功能;
- 切割试件。
小结:选购中走丝把握“连续加工能力、批量一致性、纵向误差、耗电量”四个硬指标,警惕概念噱头;新机到货按 11 步调试准备,与厂家保持沟通,即可放心投入生产。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队