
线切割工作液是电火花线切割加工中至关重要的环节,性能出众的工作液是保证工件切割成型的关键。市场上常见的工作液大致分为水基与油基两类,二者在性能、成本与使用体验上差异明显。
一、油基工作液的特点
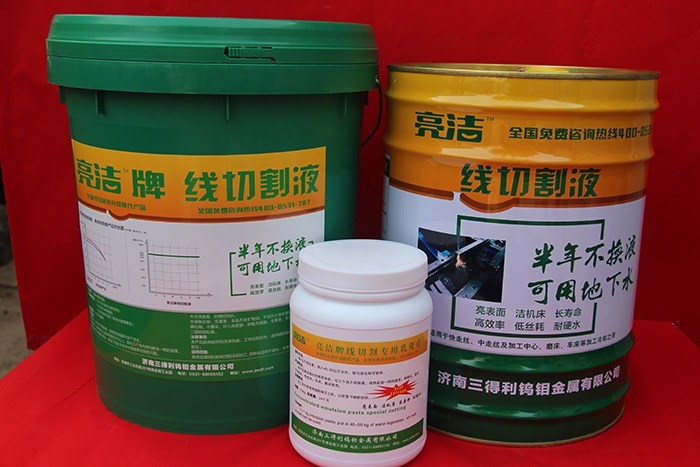
油基工作液有几十年的应用历史,但存在明显短板:
- 传热效果较差:快走丝加工发热量大,油基传热差导致切削区温度过高,产生烟雾甚至起火;
- 热变形风险:工件温度过高会产生热变形,影响加工精度;
- 卫生与安全:油基多含有毒挥发物质,且易污,操作人员普遍抗拒;
- 排屑与清理:太脏、太油、排屑不干净、极难清理,属于淘汰边缘的初级产物;
- 优势:成本较低,仍受部分小型加工店青睐。
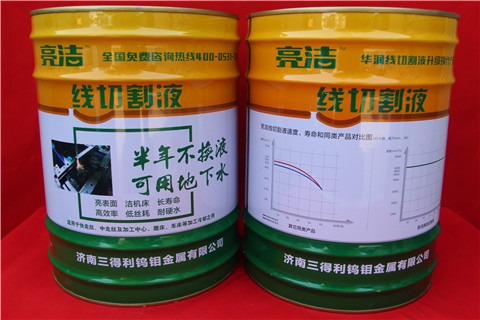
二、水基工作液的优势
水基工作液将油的润滑性、防锈性与水的极好冷却性结合,具备以下优点:
- 散热与清洗性好:适合发热量大、高速低压力的金属切削加工,可有效防止工件热变形;
- 切割速度快:含有较多表面活性剂,清洗性能好、有利于排屑,切割高厚度工件时速度优势更明显;
- 经济性:用水稀释使用,成本更低;
- 卫生安全:无脂、无矿、无亚硝酸盐,有利于操作者健康;
- 适用范围广:几乎可用于所有轻、中等负荷切削及大部分重负荷加工,以及除螺纹磨削、沟槽磨削等复杂磨削外的所有磨削加工;
- 升级配方的长效优势:优质水基工作液连续使用可半年不换液,可用地下水等硬水配液,废水可达国家二级排放标准。
三、市场趋势与选择建议
油基工作液用户存在“先入为主”的认可,且早期部分水基液未能很好解决工件切割面生锈问题,这是水基液早期普及缓慢的原因。随着配方升级,现代水基工作液已解决防锈与寿命问题,市场占比持续上升,成为主流选择。
选择建议:
- 追求效率与体验:优先选水基工作液,切割速度快、寿命长、易清理;
- 高厚度工件:水基工作液排屑优势明显,切割速度快;
- 特殊工况:若乳化油冲液后不乳化(多为生产中加入的稳定剂挥发或基础油质量问题),可少量添加酒精(1%–2%)搅拌恢复,或直接改用性质更稳定的水基工作液。
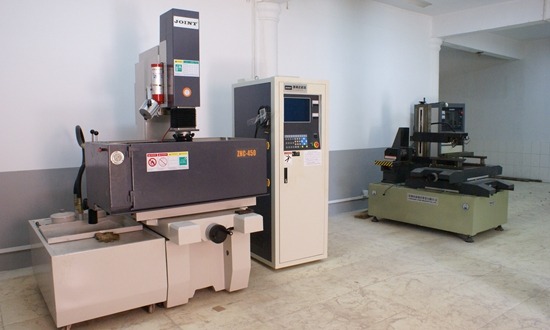
补充说明——快走丝与慢走丝:快走丝丝筒作往返运动,钼丝多次使用,丝速约 10m/s,切割速度一般大于 60mm²/min;慢走丝铜丝单向运动、用一次即弃,走丝速度低于 0.25m/s,精度高、粗糙度低,但设备与加工成本高。中走丝介于两者之间,通过复割获得接近慢走丝的品质。选择工作液时应结合机床类型与加工要求综合考量。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队