
线切割机床两轴垂直度是加工精度的基础。X/Y 轴不垂直时,需要先判断是导轨问题还是丝杠干扰,再对症调整。
一、垂直度的基础
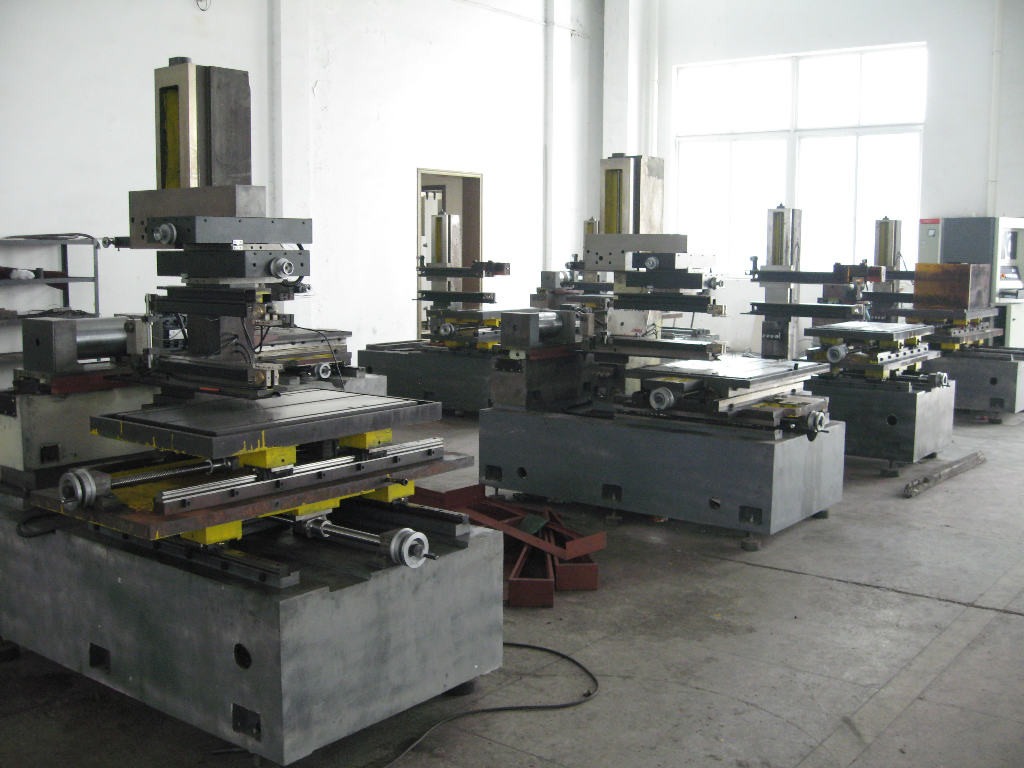
两轴垂直度建立在各自直线度的基础上:直线的误差会在垂直度测量时反映出来,数值叠加使垂直度测量失实失准。因此要先保证各自直线度,再保证互相垂直度。
二、垂直度取决于中托板导轨
两轴垂直度完全取决于中托板上两组导轨的垂直度。装配时把一组导轨固定在基准上,测量并调整另一组导轨与基准垂直后,再固定并配打销钉孔,从而固定两组导轨的垂直度。
关键原则:装配和测量应把精度提高一档。初始安装若把允许误差用足,以后精度会超值失准。例如某机床精度标准 0.02,首次装配内控精度应在 0.012 以下。
三、判断超标原因
丝杠工作状态也是影响垂直度的重要因素。与导轨定位面成夹角的任何外力都会造成导轨异动(导轨并未夹死)。一旦发现垂直度超标,要判断:
1. 导轨自身的形变或错位 在几个位置重复松开再紧固丝杠和丝母,超标的方向和数值应大体稳定——说明是导轨导向作用所致。
2. 丝杠运动的干扰 若失去方向和数值的规律性,则是丝杠与丝母运动干扰所致。
警示:切不可盲目松开导轨固定、拔掉销钉——失去判断的任何操作都是无益的。一旦松开导轨固定、拔掉销钉,就必须重复首次装调的全过程。
四、测量调整前提
任何测量调整都必须在导轨运动平稳之后进行。如果导轨突跳、无规律扭摆,说明导轨太脏或有异物,必须擦拭干净、润滑之后再调整。
小结:X/Y 轴不垂直的调整核心是“先判断、后动手”。先确认直线度,再判断导轨或丝杠原因;调整前保证导轨运动平稳,必要时按首次装调流程重新校正。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队