
Припуск на обработку — критически важный технологический параметр в проволочной ЭЭО, напрямую влияющий на размерную точность. Правильный метод зависит от точности заготовки, последовательности операций и условий цеха.
1. Три распространённых метода
1. Таблично-корректировочный метод (самый распространённый). Отраслевые справочники собирают данные о припусках на заготовку и на операцию из производственной практики и испытаний. Найдите значения в таблице, затем скорректируйте их под фактические условия цеха.
Ключевые моменты:
- Справочные значения номинальны.
- Припуск на симметричных поверхностях (валы, отверстия) — двусторонний припуск.
- Припуск на несимметричных поверхностях — односторонний.
2. Эмпирическая оценка. Основана на практическом опыте. Оценки, как правило, завышены, чтобы избежать брака из-за недостаточного припуска, что приводит к перерасходу материала. Подходит для единичного и мелкосерийного производства.
3. Аналитический расчёт. Использует формулы припуска и данные испытаний для расчёта значений. В принципе наиболее экономичен, но требует всеобъемлющих и надёжных данных испытаний и сложных вычислений, поэтому сегодня используется редко.
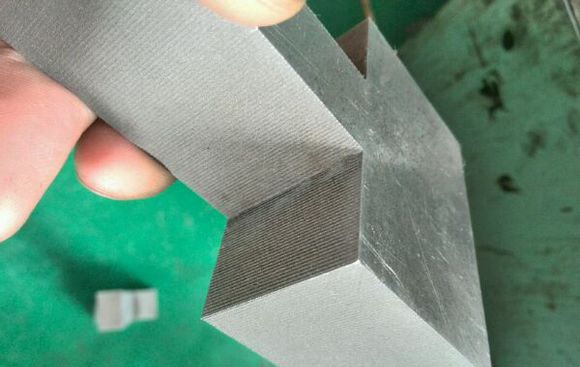
2. Общий и операционный припуск
Для среднескоростной проволочной ЭЭО (MS-WEDM) общий припуск и припуск на операцию следует определять раздельно:
- Общий припуск зависит от точности метода изготовления заготовки.
- Припуск на операцию: при использовании табличного метода припуск на черновую обработку не следует считывать прямо из таблицы. Выведите его, вычитая припуски остальных операций из общего.
- Пересмотрите полученный припуск на черновую обработку: если он слишком мал, увеличьте общий; если слишком велик, уменьшите общий, чтобы избежать перерасхода.
3. Практические советы
- При серийном производстве предпочитайте таблично-корректировочный метод, скорректированный под фактическую заготовку и операции.
- Для единичных деталей или малых партий сочетайте эмпирическую оценку и оставляйте достаточный припуск, чтобы избежать брака.
- Для высокоточных, дорогостоящих заготовок можно использовать аналитический расчёт с многопроходной резкой для распределения припуска по проходам.
- При многопроходной резке второй проход в значительной степени определяет размеры, а финальный зачистной проход — шероховатость поверхности; проверяйте распределение припуска по каждому проходу на практике.
Резюме: Правильный припуск — основа точности проволочной ЭЭО. Понимание трёх методов, различия между односторонним и двусторонним припуском и способов разделения общего припуска позволяет выбрать правильный план припуска для каждой задачи.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж