
线切割加工余量是一项非常重要的工艺数据,直接关系到工件的加工准确度。确定加工余量时,需要根据毛坯精度、工序安排和工厂实际条件综合选择计算方法。
一、三种常用方法
1. 查表修正法(应用最广)
根据生产实践和试验研究,将毛坯余量及各工序余量数据汇入手册。确定加工余量时,从手册获取所需数据,再结合工厂实际情况修正。
使用要点:
- 表中数据为公称值;
- 对称表面(轴、孔等)的加工余量是双边余量;
- 非对称表面的加工余量是单边余量。
2. 经验估计法
根据实践经验确定加工余量。为防止余量不足产生废品,估计数值往往偏大,造成浪费。适用于单件、小批量生产。
3. 分析计算法
根据加工余量计算公式和试验资料,通过计算确定余量。这种方法经济合理,但需要全面可靠的试验资料与先进的计算手段,目前应用较少。
二、总加工余量与工序加工余量
确定中走丝线切割加工余量时,总加工余量和工序加工余量要分别确定:
- 总加工余量:大小与选择的毛坯制造精度有关;
- 工序加工余量:用查表法确定时,粗加工工序的余量不应直接查表,而用总加工余量减去各工序余量求得;
- 对求得的粗加工工序余量要进行分析:过小时增加总加工余量,过大时适当减少总加工余量,以免造成浪费。
三、实际应用建议
- 批量生产优先采用查表修正法,按毛坯与工序实际修正;
- 单件小批可结合经验估计,注意留足余量避免废品;
- 高精度、高价值工件可用分析计算法,配合多次切割工艺合理分配各工序余量;
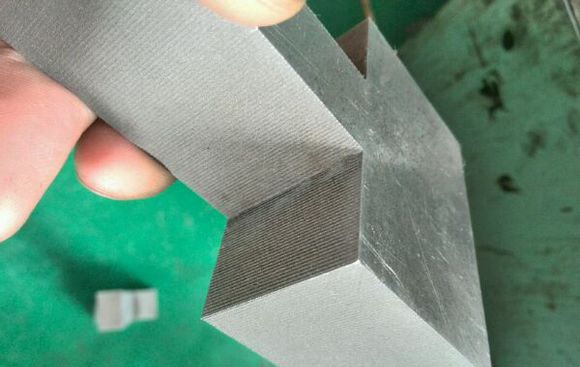
- 多次切割时,第二次切割基本决定尺寸,最后一次修切决定表面粗糙度,各挡余量分配需经验验证。
小结:加工余量的合理确定是保证线切割精度的基础。掌握三种方法的适用场景,注意双边/单边余量区别与总余量分配原则,即可根据实际工况选出合适的余量方案。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队