
การตัดลวด EDM หลอมชิ้นงานด้วยกระแสคายประจุระหว่างลวดโมลิบดีนัมกับชิ้นงานนำไฟฟ้า แหล่งจ่ายไฟความถี่สูงสร้างแรงดันพัลส์ที่ขับเคลื่อนกระแสนั้น ดังนั้นการตั้งพารามิเตอร์ไฟฟ้าให้ถูกต้องจึงเป็นพื้นฐานของคุณภาพการกลึง
1. หลักการปรับจูนทั่วไป
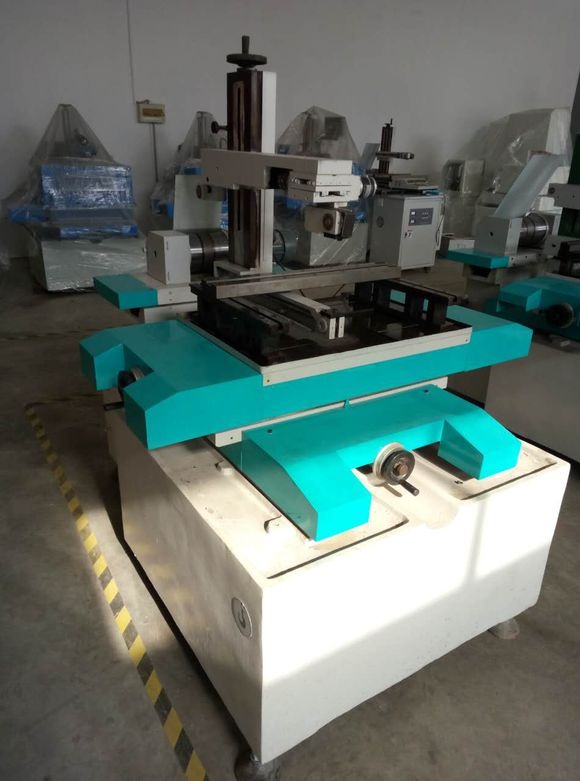
สำหรับชิ้นงาน 50 มม. ด้วยลวดโมลิบดีนัม 0.16 มม. จุดเริ่มต้นทั่วไปคือ: แรงดันที่ตำแหน่ง 2 แอมพลิจูดพัลส์ที่ 1+2+2 ความกว้างพัลส์ที่ตำแหน่ง 3 ช่วงพัลส์อยู่กึ่งกลาง — กระแสตัดที่เสถียรประมาณ 2.0A
- ตั้งความเร็วป้อนเป็นลำดับสุดท้าย: หลังจากเลือกแรงดัน แอมพลิจูด ความกว้างพัลส์ และช่วงพัลส์แล้ว ให้วัดกระแสลัดวงจร จากนั้นเริ่มตัดและปรับตัวขับความถี่และปุ่มติดตาม (tracking) เพื่อให้กระแสการกลึงถึง 70–75% ของค่านั้น
- เปลี่ยนการตั้งค่าแบบค่อยเป็นค่อยไป: เปลี่ยนสถานะที่จุดกลับทิศของม้วนลวดหรือเมื่อปิดความถี่สูง อย่าเปลี่ยนเป็นขั้นใหญ่ทีละครั้ง เพื่อป้องกันลวดขาด
- ลวดใหม่ ใช้กระแสต่ำลง: บนลวดใหม่ ให้เริ่มที่หนึ่งในสามถึงสองในสามของกระแสปกติ แล้วกลับเป็นกระแสเต็มหลังจากประมาณสิบนาที สิ่งนี้ยืดอายุการใช้งานของลวด
2. พารามิเตอร์ไฟฟ้าสี่ตัว
แรงดันทำงาน (70–110V, สามช่วง) ต่ำกว่า 50 มม.: 70V (ตำแหน่ง 1); 50–150 มม.: 90V (ตำแหน่ง 2); สูงกว่า 150 มม.: 110V (ตำแหน่ง 3)
กระแสทำงาน (สวิตช์แอมพลิจูดพัลส์) สวิตช์ห้าตัวรวมกันเป็นระดับกำลัง 12 ระดับ ยิ่งเปิดสเตจมาก (ทรานซิสเตอร์กำลังมาก) หมายถึงกระแสและความเร็วสูงขึ้น แต่ความหยาบแย่ลงที่ความกว้างพัลส์เท่ากัน ตามความสูง: ต่ำกว่า 50 มม. ใช้ 1–5; 50–150 มม. ใช้ 3–9; 150–300 มม. ใช้ 6–11
ความกว้างพัลส์ (8–80μs, ห้าตำแหน่ง) พัลส์ที่กว้างขึ้นหมายถึงเวลาในการคายประจุนานขึ้นและพลังงานต่อพัลส์มากขึ้น — ตัดเสถียรและมีประสิทธิภาพ แต่ผิวหยาบขึ้น พัลส์ที่แคบลงให้ผลตรงกันข้าม ตามความสูง: ต่ำกว่า 15 มม. ใช้ 1–5; 15–50 มม. ใช้ 2–5; สูงกว่า 50 มม. ใช้ 3–5
ช่วงพัลส์ (ปรับละเอียด) หมุนตามเข็มนาฬิกาเพิ่มช่วงพัลส์ หมุนทวนเข็มนาฬิกลดช่วงพัลส์ สำหรับชิ้นงานหนาขึ้น ช่วงพัลส์ที่ใหญ่ขึ้นช่วยการชะล้างเศษและลดเศษวัสดุ ป้องกันการขาดลวด วิธีตรวจสอบ: เมื่อกระแสความถี่สูงคงที่ ให้หมุนปุ่ม — หากกระแสลดลงหมายความว่าช่วงพัลส์เพิ่มขึ้นแล้ว
3. ความผิดพลาดความถี่สูงทั่วไป
ความผิดพลาด: การปรับกระแสยังไม่มีผลหลังจากเปลี่ยนทรานซิสเตอร์กำลัง ปัญหาอาจไม่ได้อยู่ที่ทรานซิสเตอร์ — ตัวต้านทานขนานที่ล้มเหลวในลักษณะเดียวกันจะแสดงอาการเดียวกัน บอร์ดออสซิลเลเตอร์ของ HS-WEDM มีราคาไม่แพงและมักเปลี่ยนทั้งบอร์ด บอร์ดของ MS-WEDM ราคาสูงกว่าและสามารถส่งซ่อมได้ การวินิจฉัยวงจรพื้นฐานช่วยลดเวลาหยุดเครื่องจักร
ความผิดพลาด: ไม่มีความถี่สูงเมื่อสตาร์ท (การร้อยลวด) แต่มีอาการเสียวซ่า มักมาจากการป้องกันการขาดลวด โดยมีกระแสต่ำมาก (ต่ำกว่า 24V) ให้ปิดไฟหลักก่อนร้อยลวด อย่าปิดใช้งานการป้องกันการขาดลวด — เพราะมันปกป้องทั้งเครื่องจักรและลวด หากแรงดันยังคงอยู่หลังปิดใช้งาน แสดงว่าเครื่องจักรอาจมีไฟรั่ว — ติดต่อผู้ผลิต
4. แหล่งจ่ายไฟพัลส์อัจฉริยะ
เครื่อง MS-WEDM สมัยใหม่ใช้โมดูลแหล่งจ่ายไฟพัลส์อัจฉริยะมากขึ้นเรื่อย ๆ — แหล่งจ่าย DC ออสซิลเลเตอร์อัจฉริยะ เพิ่มสัญญาณล่วงหน้า สเตจกำลัง และวงจรสุ่มตัวอย่าง — โดยพลังงานพัลส์ถูกควบคุมด้วยซอฟต์แวร์ที่ตั้งโปรแกรมได้และการติดตามเซอร์โวแบบเรียลไทม์ ข้อมูลจำเพาะทั่วไป: อินพุตสามเฟส 380V/50Hz แรงดันพัลส์สูงสุดถึง 105V DC กระแสสูงสุด 10A ความหนาสูงสุด 800 มม. และ Ra ≤1.0μm ในการตัดหลายรอบของเหล็ก Cr12 ชุบแข็ง 20 มม.
สรุป ปรับพารามิเตอร์ตามความสูงชิ้นงาน ตั้งความเร็วป้อนจากกระแสลัดวงจร และเปลี่ยนการตั้งค่าแบบค่อยเป็นค่อยไปเพื่อป้องกันการขาดลวด เมื่อเกิดความผิดพลาด ให้พิจารณาว่าอยู่ที่ทรานซิสเตอร์หรือตัวต้านทานขนาน แล้วเปลี่ยนหรือซ่อมตามนั้น
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย