
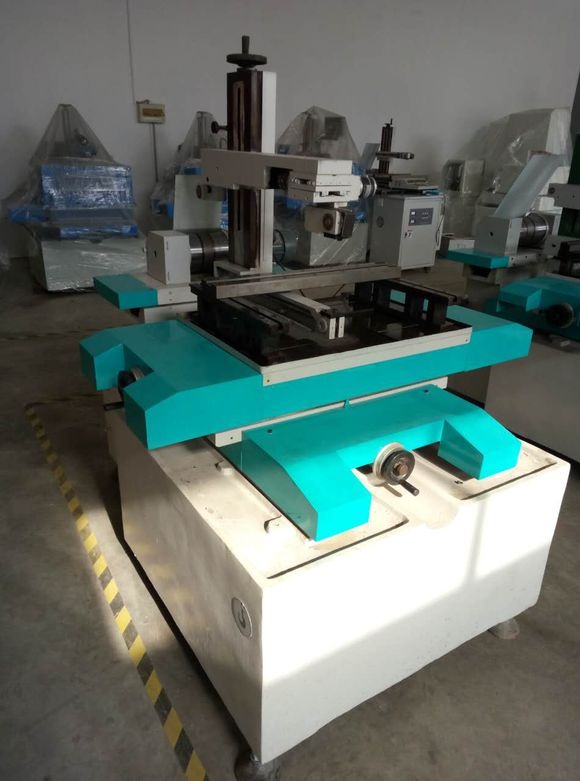
线切割利用钼丝与导电工件之间的放电电流高温熔化工件完成加工。在火花放电过程中,脉冲电压是产生放电电流的必要条件,而高频电源就是产生脉冲电压的大功率脉冲信号源,是线切割机的重要组成部分。合理调整高频电参数,是保证加工质量的关键。
一、高频电源调节原则
- 以工件高度 50mm 左右、钼丝直径 0.16mm 为例,一般“电压调整”置 2 档、“脉冲幅度”接通 1+2+2 级、“脉宽选择”3 档、“间隔微调”中间位置,切割电流稳定在 2.0A 左右;
- 进给速度选定:确定电压、幅度、脉宽、间隔后,先用人为短路法测定短路电流,再开始切割,调节变频档位与跟踪旋钮,使加工电流达到短路电流的 70–75% 为最佳;
- 状态切换尽量在丝筒换向或关断高频时进行,不要单次大幅度调整,以免断丝;
- 新丝降电流:新换钼丝刚开始切割时,加工电流取正常值的 1/3–2/3,切割十几分钟后再调至正常值,可延长钼丝寿命。
二、四大电参数的选择
1. 工作电压(70–110V,三档)
- 工件高度 50mm 以下:70V(第一档);
- 50–150mm:90V(第二档);
- 150mm 以上:110V(第三档)。
2. 工作电流(脉冲幅度开关)
通过“脉冲幅度”五个开关的通断组合,可有 12 个级别功率输出。接通级数越多(功放管越多),电流越大、速度越快,但同一脉宽下电流越大表面粗糙度越差。按工件高度选择:
- 50mm 以下:1–5 级;
- 50–150mm:3–9 级;
- 150–300mm:6–11 级。
3. 脉冲宽度(8–80μs,五档)
脉宽宽:放电时间长、单脉冲能量大、加工稳定、效率高,但粗糙度差;脉宽窄则相反。按高度选择:
- 15mm 以下:1–5 档;
- 15–50mm:2–5 档;
- 50mm 以上:3–5 档。
4. 脉冲间隔(间隔微调)
顺时针间隔变大、逆时针变小。工件高度较高时适当加大间隔,利于排屑、减少电蚀污物、防止断丝。判断方法:稳定高频电流下,旋转间隔微调旋钮,电流变小表示间隔变大,反之变小。
三、常见高频故障排查
故障:更换高频功放管后电流调节依然无效
- 可能不只是功放管损坏,与之并联的小电阻损坏也会出现同样现象;
- 振荡板配件多、排查费时,快走丝振荡板价格较低,常直接整块更换(约 200 多元);中走丝振荡板价值较高,可返厂维修;
- 建议平时多掌握电路知识,能自行检修可节省大量停机时间。
故障:开机(穿丝时)无高频但有触电感觉
- 多为断丝保护引起,电流很小(24V 以下);
- 可先关闭电闸再穿丝,减少触电;不建议直接停掉断丝保护(影响机床与钼丝保护);
- 若关闭断丝保护后仍有电压,则可能是机床漏电,应立即联系厂家检修。
四、智能脉冲电源简介
新型中走丝智能脉冲电源模块由直流电源、智能振荡级、前置放大级、功率放大级和取样电路组成,通过智能元件与程序化控制软件进行脉冲能量控制,配合实时伺服跟踪实现稳定切割。典型指标:电源电压 3~AC380V/50Hz,脉冲峰值电压 ≤DC105V,最大加工电流 10A,最大加工厚度 800mm,多次切割 20mm 工件(Cr12 淬火)粗糙度 Ra≤1.0μm。智能脉冲电源的普及,显著提升了中走丝机床的加工性能。
小结:高频电参数的调整遵循“按工件高度选参数、按短路电流定进给、切换慢调防断丝”的原则。掌握四大参数的调节方法,可兼顾效率与质量;遇到高频故障时先判断是功放管还是并联电阻,再决定更换或返修。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队