
线切割机是技术密集型产品,属于精密加工设备,操作人员须经严格培训后才能上机。维护保养包括定期润滑、定期调整机件、定期更换磨损严重的配件,是保证机床可靠工作、延长使用寿命的基础。
一、操作与使用规则
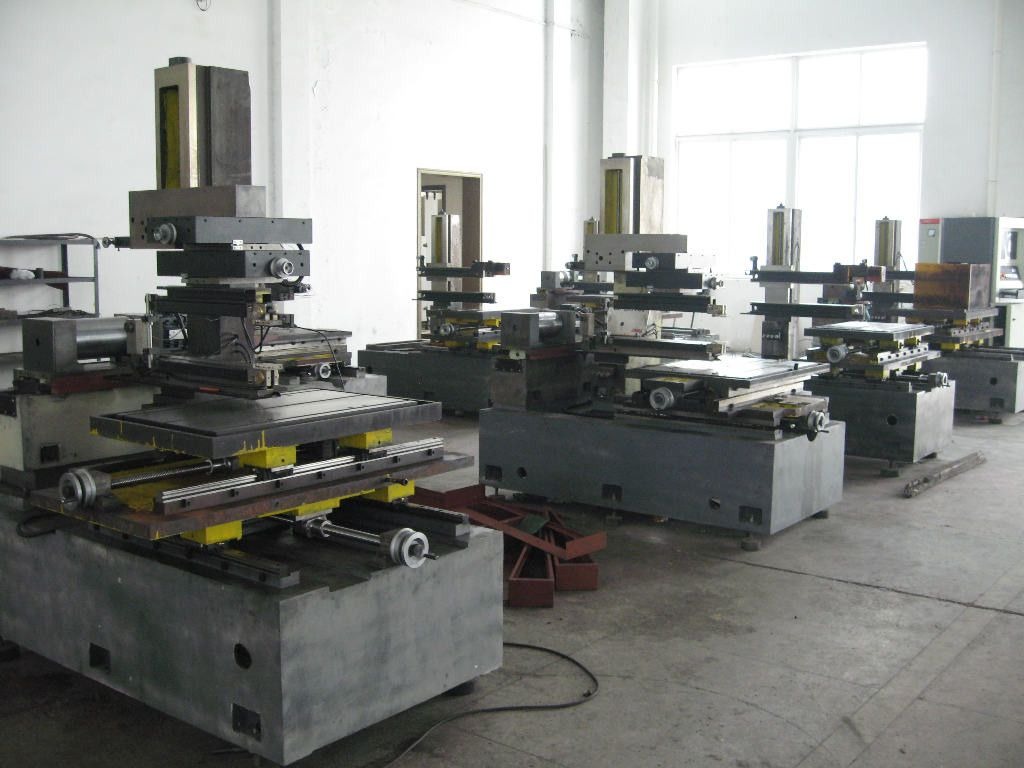
- 充分了解机床性能、结构,掌握操作规程,遵守安全生产制度;
- 在机床允许规格范围内加工,不超重、不超行程;
- 经常检查旋钮开关和换向开关是否安全可靠,不允许带故障工作;
- 按规定在润滑部位定时注入规定的润滑油或润滑脂,特别是导轮和轴承要定期检查更换;
- 加工前检查工作液箱液量是否足够,水管和喷嘴是否畅通;
- 下班后清理工作区域,擦拭夹具和附件并保持完整无损;
- 定期检查电气设备是否受潮、性能是否可靠,清理灰尘,防止金属杂物落入;
- 遵守定人定机制度,定期维护保养。
二、润滑表参考
| 部位 | 加油方式 | 油类 | 加油期限 |
|---|---|---|---|
| 坐标工作台(导轨、精密丝杆螺母、轴承;X/Y 拖板减速箱齿轮与滚动轴承) | 油枪 | HJ-30 机械油 | 每周一次 |
| 运丝机械(导轮及滑动轴承、丝杆螺母、滚动轴承) | 手动油泵、油枪 | HJ-30 机械油 | 每班一次 |
| 丝架机械(导轮滚动轴承、U/V 拖板导轨与轴承、U/V 轴丝杆、斜度丝架齿轮、升降丝杆) | 油枪 | ZG-2 或 40 号机油 | 每班一次,升降前后各加一次 |
三、周/月/季度保养
周保养
- 检查过滤器:开泵两小时后喷嘴流出工作液很脏或冲油压力不足时,必须更换;
- 检查工作液循环系统(工作液泵有无异常声音、外壳是否发烫)、溢流阀是否正常工作。
月保养
- 检查脉冲电源内风扇工作状况,轴流风扇停止工作即更换;检查并更换电源后部防尘罩布(每月一次);
- 检查车间灭火器及机床自动灭火器压力与有效期。
季度保养
- 润滑 X、Y、Z 轴:滚珠丝杠与直线导轨用导轨油或注油枪注入润滑脂;
- Z 轴运动频繁,每两个月注一次油;连续加工时 X、Y、Z 轴每周注油不少于一次;
- 更换过滤棉,清扫脉冲电源内部(视车间空气清洁程度,三个月最少一次);
- 检查液位开关、自动灭火装置、液温开关等安全装置是否正常。
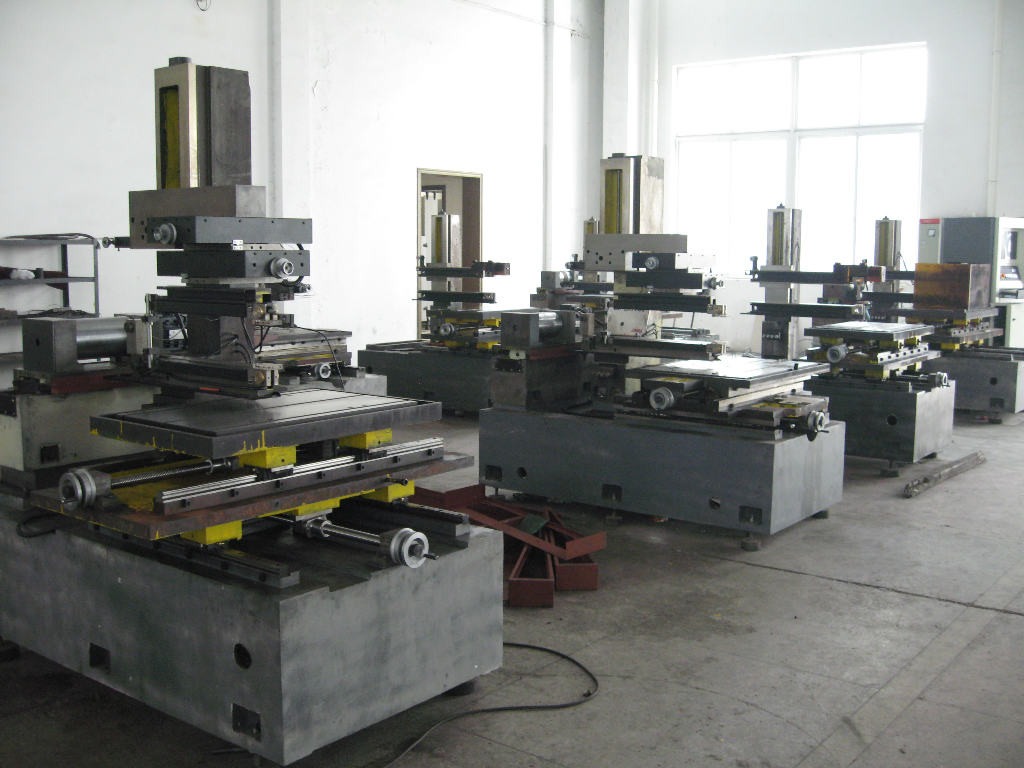
四、重点部位维护
1. 导轮和轴承
- 及时更换污浊的工作液;中走丝短时间不开机时,让导轮无水空转几十秒甩出脏水,注入少量机油再转几十秒,再注少量机油,使导轮轴承处于洁净状态;
- 导轮、轴承是主要易损件,定期检查更换。
2. 联机电缆
控制柜与机床间的联机电缆,拖地部分要有盖板或塑料板保护,不可随意踩踏;电缆保持松弛自由状态,不可外力拉拽,插头不可受力,波纹护套不可压裂踩扁。
3. 导轨和丝杠
绝不能沾染脏水和污物;一旦沾有脏物,用干净棉纱擦净后,再用脱脂棉蘸 10# 机油轻擦一遍。
4. 控制台(柜)
搬动时轻拿轻放;油污的手不要插拔触摸插件或键盘。
5. 丝筒轴与联轴器
保持联轴器和键严密稳妥配合;出现键松动或联轴器撞击声,立即更换缓冲件和键,长期带间隙换向会使轴上的键槽变形张大。注意导电块导电与床身绝缘状态,工作台垫条与床身绝缘,步进电机确保无脏水浸入。
6. 床面保护
床面任何部位不得敲砸碰撞,尤其不可超行程运动使丝架与床面干涉,否则严重损毁零件或精度。
五、工作环境要求
- 机床不适合在污浊和高温潮湿环境中工作(不要求恒温);
- 供电电压浮动不能超过 ±10%,三相必须平衡稳定,电网恶劣须加装稳压源;
- 保持环境干燥清洁,防止潮湿空气和污染物影响设备。
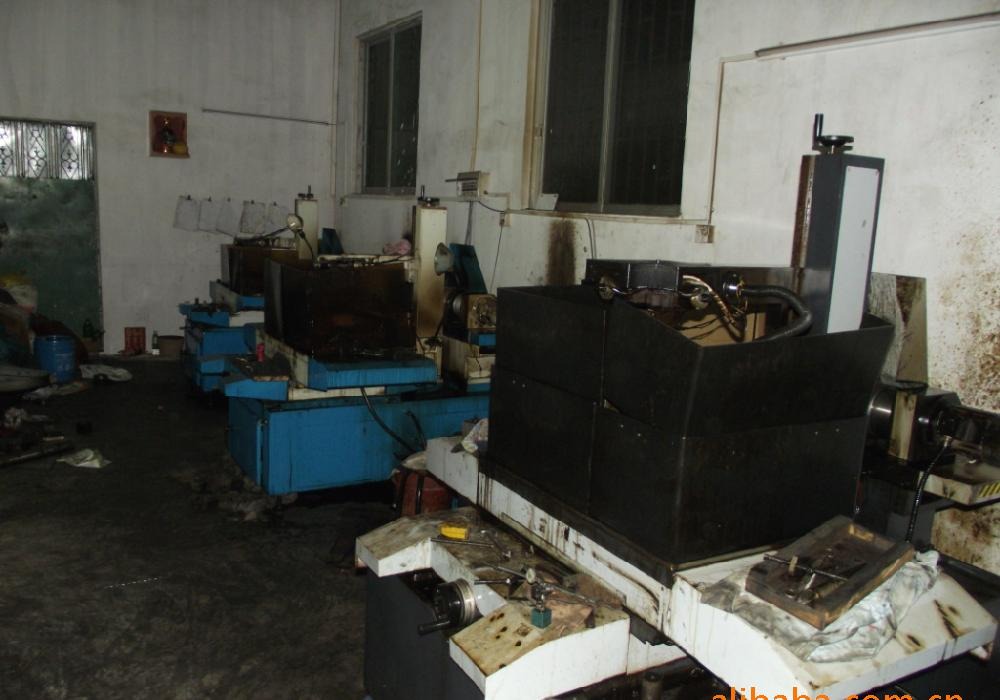
六、电火花穿孔机保养补充
- 停止作业时及时清理台面废水与废料,防止积水腐蚀;
- 气动泵工作压力约 10MPa,注意过滤与压缩空气排水,防拉缸;定期清理更换自来水过滤器,防杂质堵塞铜管;
- 及时更换润滑油——电动泵曲轴压力大,不及时换油会严重损耗机器(此环节常被遗漏);
- 每天运作前检查丝杆(X/Y/Z 轴)并注入机油,Z 轴在内部看不到,加油时要将油嘴对准丝杆;
- 旋转头在高压下运作,定期更换密封件,防止漏水进入轴承腐蚀生锈卡死。
小结:保养到位的中走丝机床在稳定性与加工精度上都有良好表现。把维护保养变成习惯,能有效延长设备寿命、提升加工效率、降低维修成本。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队