
Одностороннее ослабление проволоки — молибденовая проволока натянута с одной стороны и ослаблена с другой — распространённая проблема проволочной ЭЭО. Причин много, и их трудно установить, поэтому многие исправления лечат только симптомы. Выявление главной причины и последовательные проверки — вот путь к решению.
1. Главная причина
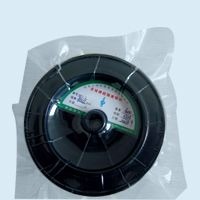
Доминирующая причина — катушка с проволокой не перпендикулярна горизонтальному узлу направляющих роликов. Износ в тракте проволоки создаёт зазоры; вибрация и дрейф при работе в итоге проявляются как одна сторона натянута, другая ослаблена.
2. Последовательность из семи контрольных пунктов
- Приводная шестерня и муфта: проверьте на ненормальный шум; если он есть, замените в первую очередь — зазор от износа и есть причина шума.
- Зазор ходового винта и гайки: если посадка слишком свободная, отрегулируйте контргайку или замените; изношенный ходовой винт также вызывает овальные отверстия.
- Подшипник катушки: замените при сильном износе.
- Параллельность и плоскостность катушки: относительно оси Y каретки параллельность должна быть менее 0,01 мм, а плоскостность — менее 0,02 мм; если нет, отрегулируйте обратно в допуск.
- Задний направляющий ролик: проверьте, что он вращается свободно; замените, если заедает.
- Токопроводящий блок: проверьте на выработанную канавку, за которую цепляется проволока; если есть, замените, и используйте качественный блок.
- Устройство натяжения проволоки: если причина всё ещё неясна, установите автоматическое устройство натяжения проволоки и наблюдайте за эффектом.
3. Дополнительные проверки для станков MS-WEDM
На станках MS-WEDM разница в скорости подачи между прямым и обратным вращением тесно связана со способом хода проволоки. Замена направляющих роликов и узла токопроводящего блока может устранить одностороннее ослабление, но разница в скорости подачи может полностью не исчезнуть. Для таких станков сосредоточьтесь на:
- Покрытие промывкой: струя должна полностью обволакивать проволоку, чтобы жидкость попадала в пропил для эффективного разряда и подавления дуги.
- Жёсткость рамки направления проволоки: проверьте, что болты верхней и нижней рамок направления затянуты; после зажима пластины верхней рамки ответные поверхности рамки должны сопрягаться с шабреными поверхностями стойки (иначе отверстие направляющего ролика наклоняется и сопротивление возрастает).
- Вращение направляющего ролика: должно быть свободным.
- Высота токопроводящего блока: слегка выше верхней линии направляющего ролика предпочтительнее.
- Заправка проволоки: заправляйте проволоку с минимальным усилием, обеспечив её правильный контакт с направляющими роликами и токопроводящим блоком.
- Биение катушки: измерьте радиальное биение ниже 0,02 мм и проверьте вертикальный подъём и опускание при линейном ходе (отключите ходовой винт, толкните катушку и измерьте боковую и верхнюю образующие индикатором; перемещение менее 0,05 мм оказывает незначительное краткосрочное влияние).
- Установка ходового винта: неправильный монтаж создаёт неравномерное сопротивление хода и заметное смещение проволоки.
Резюме. Корень одностороннего ослабления — неперпендикулярный тракт проволоки и изношенные детали. Пройдите последовательность «передача → ходовой винт → подшипник → параллельность → направляющий ролик → токопроводящий блок», плюс проверки жёсткости рамки и промывки для MS-WEDM, и большинство случаев можно найти и устранить. Автоматическое устройство натяжения — полезная вспомогательная мера.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж