
การตั้งค่าพารามิเตอร์ของตู้ควบคุมส่งผลโดยตรงต่อการใช้ลวดและความเร็วในการตัด การตั้งค่าที่ไม่ดีอาจทำให้ลวดขาดหลังจากตัดเพียง 20–30 ชั่วโมง แนวทางต่อไปนี้ช่วยสร้างสมดุลระหว่างอายุการใช้งานลวดและประสิทธิภาพ
1. แนวทางการปรับตั้งทั่วไป
- ขยายพัลส์และเพิ่มแรงดัน สำหรับชิ้นงานต่ำเพื่อเพิ่มประสิทธิภาพการคายประจุ
- ควบคุมกระแส (เช่น 3.5–4A ขึ้นอยู่กับทรานซิสเตอร์ขยายสัญญาณและชิ้นงาน) กระแสที่มากเกินไปจะเร่งการสึกหรอของลวด
- เพิ่มทรานซิสเตอร์ขยายสัญญาณ (เช่น ห้าตัว) เมื่อความสูงตัดเกิน 400 มม. เพื่อรักษากำลัง
- ตั้งความกว้างพัลส์และช่วงพัลส์อย่างสมเหตุสมผล (เช่น ชุดค่าผสม 128, 4, 32) เพื่อให้การชะล้างและการดีไอออนไนซ์เพียงพอ
- ชะลอการป้อนเล็กน้อย เพื่อลดการลัดวงจรและการกระแทก ลดความเสี่ยงการขาดลวด
- ผสมน้ำยาเข้มข้นขึ้นเล็กน้อย เพื่อปรับปรุงการหล่อลื่นและการชะล้าง และปกป้องลวด
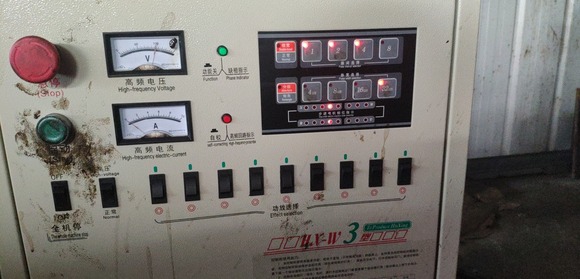 2. การอ่านตารางพารามิเตอร์
ความหมายของพารามิเตอร์แตกต่างกันไปตามแบรนด์ คู่มือตู้ควบคุมมักหาได้ทางออนไลน์ ในตู้ MS-WEDM ทั่วไปแบบหนึ่ง:
- ความกว้างพัลส์ ถูกเข้ารหัสด้วยตัวเลข: 0 = 2µs, 1 = 4µs, จนถึง 14 = 90µs และ 15 = 99µs — ช่วงประมาณ 1–99µs
- อัตราช่วงพัลส์: ปรับได้ 1–15
- ทรานซิสเตอร์ขยายสัญญาณ: ปรับได้ 1–15
เมื่อเข้าใจความหมายเหล่านี้แล้ว ผู้ปฏิบัติงานจึงจะสามารถตั้งค่าพารามิเตอร์สำหรับชิ้นงานของตัวเองได้แทนที่จะลอกเลียนแบบของคนอื่นอย่างไม่ลืมหูลืมตา
3. คำแนะนำเชิงปฏิบัติ
- อ่านคู่มือตู้ควบคุมก่อนเพื่อเรียนรู้ความหมายและช่วงการปรับของแต่ละพารามิเตอร์
- ตั้งค่าตามความสูง วัสดุ และความแม่นยำของชิ้นงาน: ชิ้นงานสูงต้องการทรานซิสเตอร์มากขึ้นและช่วงพัลส์ยาวขึ้นเพื่อการชะล้าง
- ติดตามกระแสจริงด้วยแอมป์มิเตอร์ และหาจุดที่ประสิทธิภาพเพียงพอและการสึกหรอของลวดถูกควบคุม
- บันทึกชุดพารามิเตอร์ที่มีประสิทธิภาพสำหรับงานต่างๆ เพื่อสร้างฐานข้อมูลกระบวนการส่วนตัว
- เมื่อเกิดการขาดบ่อย ให้ตรวจสอบพารามิเตอร์และการสึกหรอของลวดก่อน แทนที่จะติดตั้งลวดใหม่ทันที
โดยสรุป: สมดุลระหว่างอายุการใช้งานลวดและความเร็วอยู่ในรายละเอียดของพารามิเตอร์ การเข้าใจความหมายของพารามิเตอร์และการปรับทรานซิสเตอร์ ความกว้างพัลส์และช่วงพัลส์ และอัตราการป้อน — ควบคู่กับความเข้มข้นของน้ำยา — คือกุญแจสำคัญ
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย