
电柜参数怎么调才能既省丝又高效,是很多线切割用户关心的问题。参数设置不当,可能出现“切 20–30 小时就断丝、16 丝基本要断”的情况。以下是兼顾省丝与效率的调节思路。
一、常见调节思路
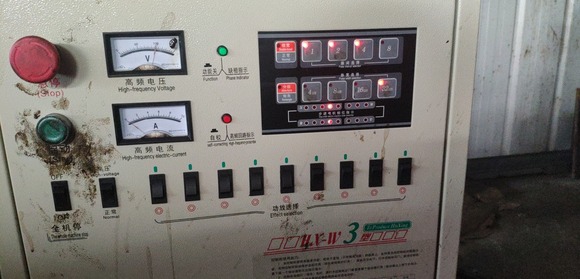
- 开倍宽、调高压:工件不高时可开倍宽、适当调高电压,提高放电效率;
- 控制电流:根据功放管与工件情况,将加工电流控制在合理范围(如 3.5–4A),电流过大必然加剧丝耗;
- 功放管数量:切割高度超过 400 的工件可增加功放管(如用到 5 个),保证功率;
- 脉宽与间隔:合理设置脉宽、间隔(如 128、4、32 等参数组合),保证排屑与消电离;
- 走刀放慢:走刀速度放慢一些,减少短路与冲击,降低断丝风险;
- 工作液浓度:适当把工作液配浓一些,增强润滑与排屑,保护钼丝。
二、电柜参数表怎么看
不同品牌电柜参数含义不同,一般可在网上找到该品牌电柜说明书。以某品牌中走丝电柜为例:
- 脉宽:由数字代指,如 0 表示 2μs、1 表示 4μs……14 表示 90μs、15 表示 99μs,即脉宽调节范围约 1–99μs;
- 脉冲间隔比:1–15 可调节;
- 功放管:1–15 可调节。
理解参数表的具体含义,才能根据自己的工件情况精确设置,而不是盲目照抄。
三、实用建议
- 先查电柜说明书,明确各参数的数字含义与调节范围;
- 结合工件高度、材料与精度要求设置参数:高工件加功放管、加大间隔利于排屑;
- 通过电流表监控实际电流,找到“效率够用、丝耗可控”的平衡点;
- 记录不同工件的有效参数组合,形成自己的工艺数据库;
- 频繁断丝时优先检查参数与丝耗,而非只换新丝。
小结:省丝与效率的平衡点在参数细节里。理解电柜参数含义、按工件调整功放管、脉宽间隔与走刀速度,并配合工作液浓度,是兼顾两者的关键。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队