
캐비닛 파라미터 설정은 와이어 소모량과 절삭 속도에 직접적인 영향을 미칩니다. 설정이 잘못되면 절삭 20~30시간 만에 와이어 단선이 발생할 수 있습니다. 아래의 방법은 와이어 수명과 효율의 균형을 맞춥니다.
1. 일반적인 조정 방법.
- 펄스를 확대하고 전압을 높입니다. 낮은 가공물의 방전 효율을 높이기 위해서입니다.
- 전류를 제어합니다(예: 3.5~4A, 앰프 트랜지스터와 가공물에 따라 다름). 과도한 전류는 와이어 마모를 가속합니다.
- 절삭 높이가 400mm를 초과하면 앰프 트랜지스터를 추가합니다(예: 5개). 출력을 유지하기 위해서입니다.
- 펄스 폭과 간격을 합리적으로 설정합니다(예: 128, 4, 32 같은 조합). 플러싱과 탈이온화가 충분하도록 말입니다.
- 이송을 약간 늦추어 단락과 충격을 줄이고 단선 위험을 낮춥니다.
- 가공액을 약간 진하게 혼합하여 윤활과 플러싱을 개선하고 와이어를 보호합니다.
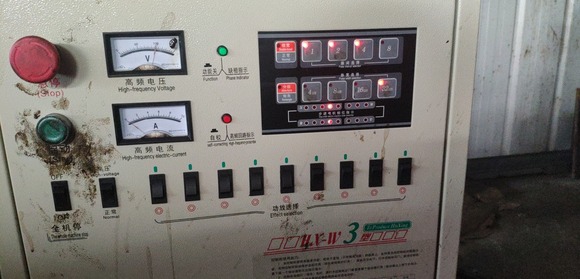 2. 파라미터 표 읽기.
파라미터의 의미는 브랜드마다 다르며, 캐비닛 매뉴얼은 대개 온라인에서 구할 수 있습니다. 일반적인 MS-WEDM 캐비닛에서는:
- 펄스 폭은 숫자로 코드화됩니다: 0 = 2µs, 1 = 4µs, …, 14 = 90µs, 15 = 99µs — 대략 1~99µs 범위입니다.
- 펄스 간격 비율: 1~15로 조정 가능합니다.
- 앰프 트랜지스터: 1~15로 조정 가능합니다.
이러한 의미를 이해해야만 운영자가 다른 사람의 설정을 맹목적으로 복사하지 않고 자신의 가공물에 맞는 파라미터를 설정할 수 있습니다.
3. 실무 조언.
- 먼저 캐비닛 매뉴얼을 읽고 각 파라미터의 의미와 조정 범위를 익히십시오.
- 가공물 높이, 재질, 정밀도에 따라 파라미터를 설정하십시오. 높은 가공물은 플러싱을 위해 더 많은 트랜지스터와 더 긴 간격이 필요합니다.
- 전류계로 실제 전류를 모니터링하고 효율이 충분하면서 와이어 마모가 제어되는 지점을 찾으십시오.
- 작업별로 효과적인 파라미터 세트를 기록하여 개인 프로세스 데이터베이스를 구축하십시오.
- 단선이 잦을 때는 새 와이어를 설치하기 전에 먼저 파라미터와 와이어 마모를 점검하십시오.
요약: 와이어 수명과 속도의 균형은 파라미터 디테일에 있습니다. 파라미터의 의미를 이해하고 트랜지스터, 펄스 폭과 간격, 이송 속도 — 가공액 농도와 함께 — 를 조정하는 것이 핵심입니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의