
บนเครื่องตัดลวด EDM ต้องตั้งความสูงของโครงนำลวดตามความหนาของชิ้นงานที่ถูกตัด ความสูงของโครงที่ปรับไม่ถูกต้องทำให้รอยการสลับทิศทางรุนแรงขึ้นและลดทอนความเรียบผิว — เป็นรายละเอียดที่มองข้ามได้ง่าย
1. การปรับความสูงตามความหนาของชิ้นงาน
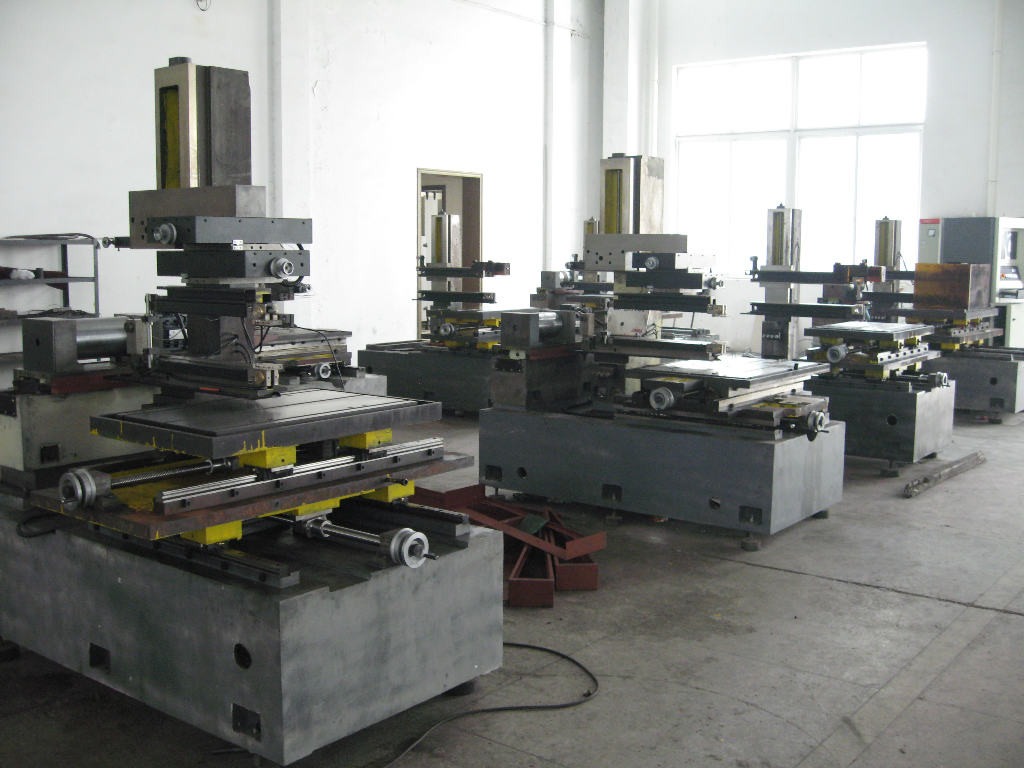
- ช่องว่างระหว่างแขนนำลวดบนและล่างโดยทั่วไปคือ 100–120 มม. สำหรับชิ้นงานที่บางกว่า 80 มม. ไม่จำเป็นต้องปรับความสูงบ่อย
- สำหรับชิ้นงานที่หนากว่า 100 มม. เก็บหัวฉีดชะล้างเศษบนและล่างให้ห่างจากผิวชิ้นงานประมาณ 20 มม.
- หลักการทั่วไป: อย่าตั้งโครงสูงเกินไป ซึ่งปล่อยให้ลวดมีพื้นที่สั่นสะเทือนมากเกินไปในโซนตัด แต่ให้มีระยะวิ่งเพียงพอสำหรับลวดโมลิบดีนัมที่จะเก็บน้ำยาตัดและสร้างความเร็ว เพื่อให้เศษการปล่อยประจุที่เข้าร่องตัดถูกชะล้างและแลกเปลี่ยนอย่างมีประสิทธิภาพ
จุดสำคัญ เมื่อหัวฉีดชะล้างเศษอยู่ใกล้ผิวชิ้นงานเกินไป ลวดไม่สามารถเร่งน้ำยาได้อย่างเห็นได้ชัด ทำให้ผลการชะล้างอ่อนลง
2. ข้อมูลอ้างอิงระยะห่างที่แนะนำ
- ศูนย์กลางล้อนำลวดถึงผิวชิ้นงาน 40–60 มม.
- หัวฉีดชะล้างเศษถึงผิวชิ้นงาน 20–30 มม.
3. ข้อควรระวัง
ทั้งโครงที่ตั้งต่ำเกินไปและสูงเกินไปจะเพิ่มรอยการสลับทิศทางและทำให้ความเรียบผิวแย่ลง ช่วงที่เหมาะสมที่สุดยังขึ้นอยู่กับความตึงลวด ความแม่นยำของล้อนำลวดและแบริ่ง และการสั่นสะเทือนของโครง ดังนั้นให้ปรับแต่งการตั้งค่าเทียบกับสภาพจริงของเครื่อง
สรุป ความสูงของแขนนำลวดเป็น “พารามิเตอร์ซ่อนเร้น” ในการกลึง การตั้งความสูงของโครงและหัวฉีดให้เหมาะกับความหนาของชิ้นงาน ร่วมกับความตึงลวดที่เหมาะสมและล้อนำลวดที่บำรุงรักษาอย่างดี ลดรอยการสลับทิศทางและปรับปรุงความเรียบผิวได้อย่างมีประสิทธิภาพ
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย