
와이어 EDM 기계에서 와이어 가이드 프레임의 높이는 절단하는 가공물의 두께에 따라 설정해야 합니다. 프레임 높이가 잘못 조정되면 역전 자국이 심해지고 표면 품질이 저하됩니다. 쉽게 간과하기 쉬운 디테일입니다.
1. 가공물 두께에 따른 높이 조정
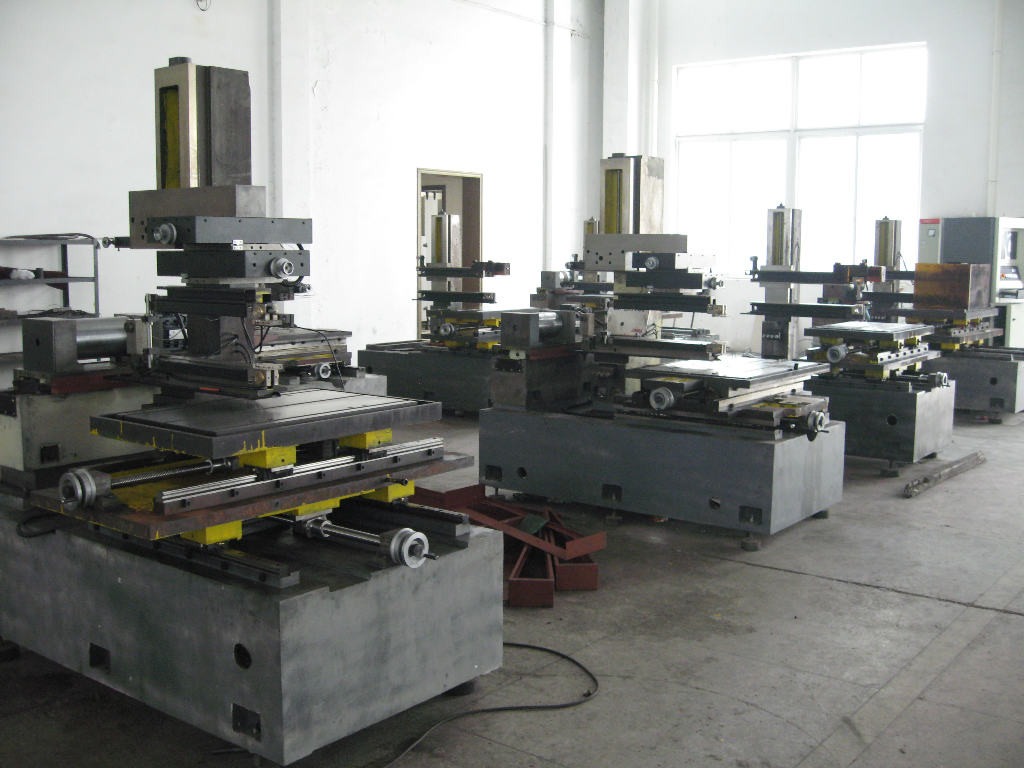
- 상·하 가이드 암 사이의 간격은 일반적으로 100~120mm입니다. 두께 80mm 미만의 가공물은 잦은 높이 조정이 필요 없습니다.
- 두께 100mm를 초과하는 가공물은 상·하 플러싱 노즐을 가공물 표면에서 약 20mm 떨어지게 유지하십시오.
- 일반 원칙: 프레임을 너무 높게 설정하지 마십시오. 절단 구역에서 와이어가 진동할 공간이 너무 많아집니다. 하지만 몰리브덴 와이어가 절연액을 동반하고 속도를 올려 커프에 들어오는 방전 칩이 효과적으로 플러싱되고 교환될 수 있는 이송 거리는 허용해야 합니다.
핵심 포인트: 플러싱 노즐이 가공물 표면에 너무 가까우면 와이어가 가공액을 눈에 띄게 가속할 수 없어 플러싱 효과가 약해집니다.
2. 권장 거리 기준
- 가이드 휠 중심에서 가공물 표면까지: 40~60mm.
- 플러싱 노즐에서 가공물 표면까지: 20~30mm.
3. 주의사항
프레임이 너무 낮은 것과 너무 높은 것 모두 역전 자국을 늘리고 표면 품질을 악화시킵니다. 최적 범위는 와이어 장력, 가이드 휠과 베어링의 정밀도, 프레임 진동에도 달려 있으므로 기계의 실제 상태에 맞춰 설정을 미세 조정하십시오.
요약: 가이드 암 높이는 가공의 “숨은 파라미터”입니다. 프레임과 노즐 높이를 가공물 두께에 맞게 설정하고, 적절한 와이어 장력과 잘 유지보수된 가이드 휠을 갖추면 역전 자국을 효과적으로 줄이고 표면 품질을 개선할 수 있습니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의