
线切割机床丝架的高低,要看被切工件的厚薄来确定。线架高度调节不当,会加重换向条纹、使光洁度变差,是一个常被忽视的细节。
一、按工件厚度调节
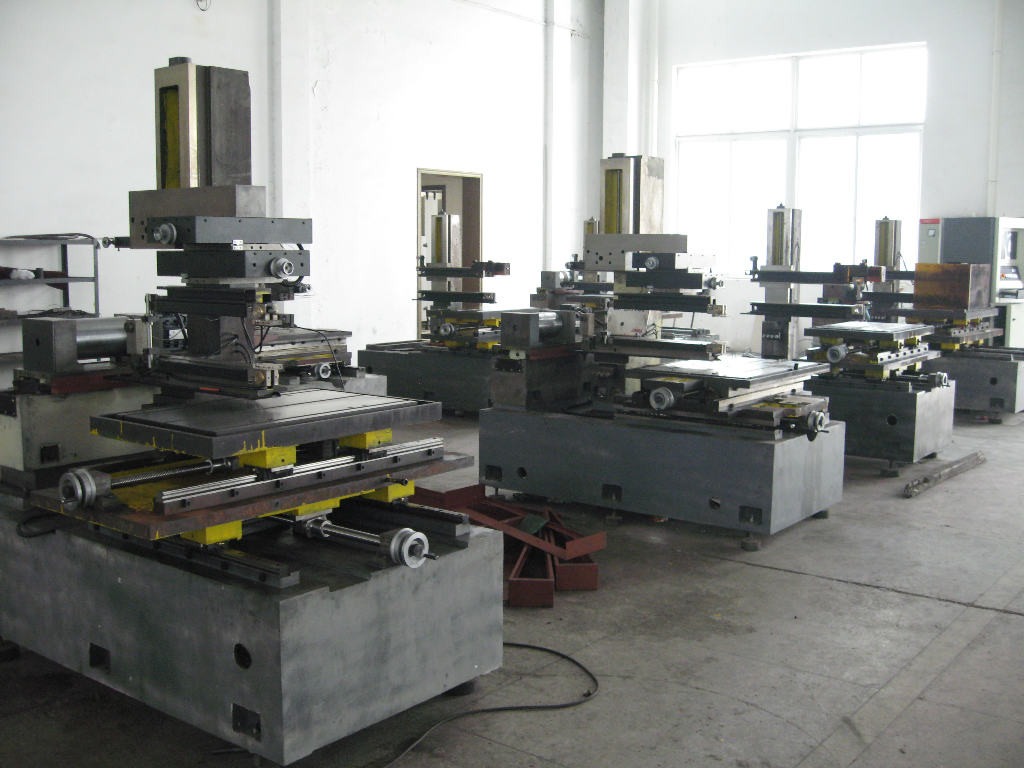
- 上下架之间的空档距通常在 100–120mm,切 80mm 以下的工件不必频繁调整丝架高低;
- 工件厚度大于 100mm 时,让上下水嘴距工件上下表面 20mm 左右为宜;
- 总体原则:不使丝架过高(丝在工作区有过大抖晃空间),同时给钼丝带着工作液起速的过程以形成进入间隙的冲击力,使放电蚀除物被有效清洗和交换。
要点:水嘴距工件表面太近时,钼丝带着水起速不明显,影响排屑清洗效果。
二、推荐距离参考
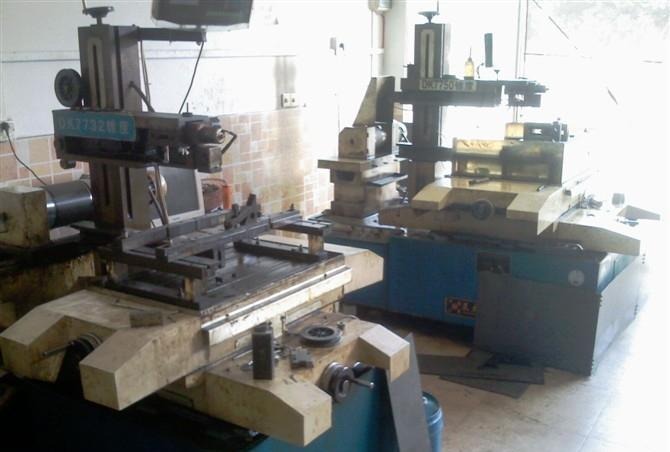
- 导轮中心与工件表面距离:以 40–60mm 为宜;
- 水嘴与工件表面距离:以 20–30mm 为宜。
三、注意事项
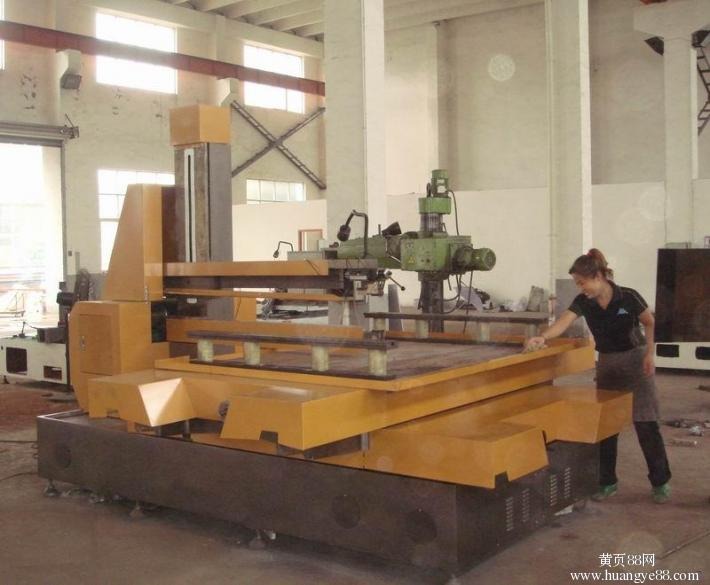
丝架过矮和过高都会使换向条纹加重、光洁度变差。合适的范围与当时钼丝张力、导轮和轴承精度以及丝架振动都有关系,实际调节时应结合本机状态微调。
小结:线架高度是加工细节中的“隐形参数”。按工件厚度合理调整线架与水嘴高度,配合良好的张力与导轮状态,可有效减少换向条纹、改善光洁度。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队