
Dây molypden dùng cho cắt dây EDM có đường kính từ 0,10 mm đến 0,30 mm, và mỗi cỡ phù hợp với một phạm vi công việc khác nhau. Lựa chọn đúng đắn phụ thuộc vào phôi, yêu cầu độ chính xác, kích thước, lượng dư gia công, khe hở và vật liệu.
1. Ba Dải Đường Kính Phổ Biến
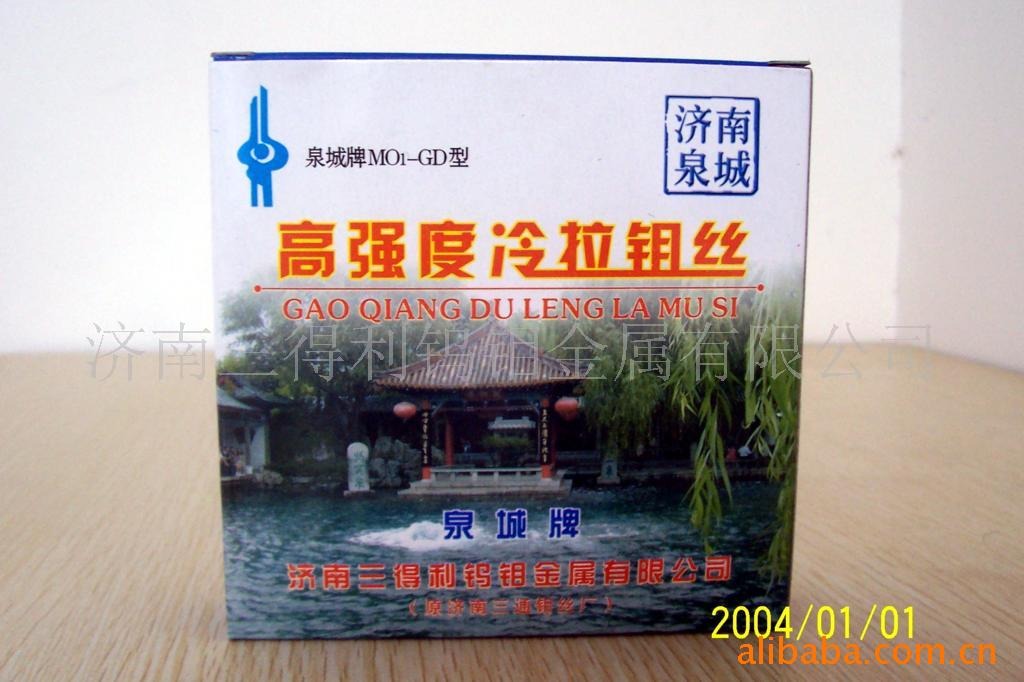
Đối với máy HS-WEDM, dây molypden từ 0,12 đến 0,20 mm là tiêu chuẩn. Ba dải đường kính bao phủ hầu hết các công việc:
0,10–0,14 mm (dây mảnh). Dùng cho phôi nhỏ, lượng dư nhỏ, vật liệu có chi phí cao và các công việc yêu cầu độ chính xác cao (cũng có dây siêu mảnh 0,08 mm). Dây mảnh cho độ chính xác cao hơn và khe cắt hẹp hơn, nhưng độ bền kéo thấp, dễ đứt, khả năng làm sạch mạt cắt kém và khó đảm bảo độ ổn định.
0,16–0,20 mm (dây tiêu chuẩn). Lựa chọn phổ biến nhất cho cắt thông thường; 0,18 mm là mặc định. Công việc cắt nhiều lần (cắt tinh) yêu cầu dây 0,18–0,20 mm — dây mảnh hơn hoặc thô hơn đều làm giảm chất lượng cắt tinh.
0,22–0,30 mm (dây thô). Dùng cho công việc cắt đứt, phôi lớn, chạy liên tục trong thời gian dài, công việc yêu cầu thấp, và các vật liệu như thanh nhôm làm dây mòn nhanh. Dây thô cho khe cắt rộng, dễ làm sạch mạt cắt và cắt ổn định, nhưng khó gia công góc trong nhọn, giảm độ chính xác, và khe cắt quá rộng làm chậm tốc độ cắt.
2. Đường Kính Ảnh Hưởng Đến Kết Quả Như Thế Nào
- Tốc độ: ở cùng thiết lập xung, dây lớn hơn loại bỏ nhiều vật liệu hơn trên mỗi đơn vị thời gian và làm sạch mạt cắt tốt hơn, nhưng khe cắt rộng hơn hạn chế mức tăng. Dây mảnh cải thiện độ chính xác nhưng khó tăng tốc độ.
- Độ chính xác: dây mảnh chính xác hơn nhưng dễ đứt; dây thô không giữ được góc trong nhọn.
- Làm sạch mạt cắt: khe cắt rộng dễ làm sạch; khe hẹp làm sạch kém và khó duy trì ổn định.
3. Vật Liệu Dây và Tốc Độ Nạp
Vật liệu. Dây vonfram cắt nhanh nhưng trở nên giòn và dễ đứt sau khi phóng điện, nên hiếm khi được sử dụng. Dây molypden có điểm nóng chảy thấp hơn và độ bền kéo trung bình, nhưng độ dẻo dai giúp chịu được quá trình nóng lên và nguội đi nhanh — đó là lý do vì sao nó là dây điện cực chủ lưu.
Tốc độ nạp. Tốc độ dây cao hơn cải thiện việc làm sạch mạt cắt, nhưng làm giảm thời gian chạy mỗi cuộn, tăng số lần đảo chiều và tăng thời gian không cắt, nên tốc độ cắt hiệu quả giảm xuống. Khớp tốc độ dây với độ dày phôi và nhu cầu làm sạch mạt cắt.
4. Kiểm Soát Lực Căng
- Lực căng quá nhỏ: lực phóng điện và làm sạch khiến dây chạy lệch, gây ra hình trống, vân cắt, mép góc sập và ngắn mạch.
- Lực căng quá lớn: ăn mòn phóng điện làm dây mỏng đi và giòn đi, dẫn đến đứt dây.
Đặt lực căng vừa phải theo máy và phôi, mua dây molypden từ các nhà sản xuất uy tín, và duy trì hệ thống nạp dây ở trạng thái tốt.
Mẹo lựa chọn: xác định độ chính xác, kích thước và vật liệu của phôi trước, rồi chọn dải đường kính phù hợp. Khi không chắc chắn, hãy theo cấu hình tiêu chuẩn của các máy tương tự hoặc điều chỉnh dựa trên tỷ lệ đứt dây và chất lượng bề mặt trong các lần cắt thử.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh