
线切割钼丝直径规格繁多,从 0.10mm 到 0.30mm 不等,每一种规格都有其对应的适用加工范畴。钼丝直径的选择由实际加工要求、精度要求、工件尺寸、余量、间隙和材料等因素共同决定,选择得当才能获得良好的加工效果。
一、三档常用直径的适用场景
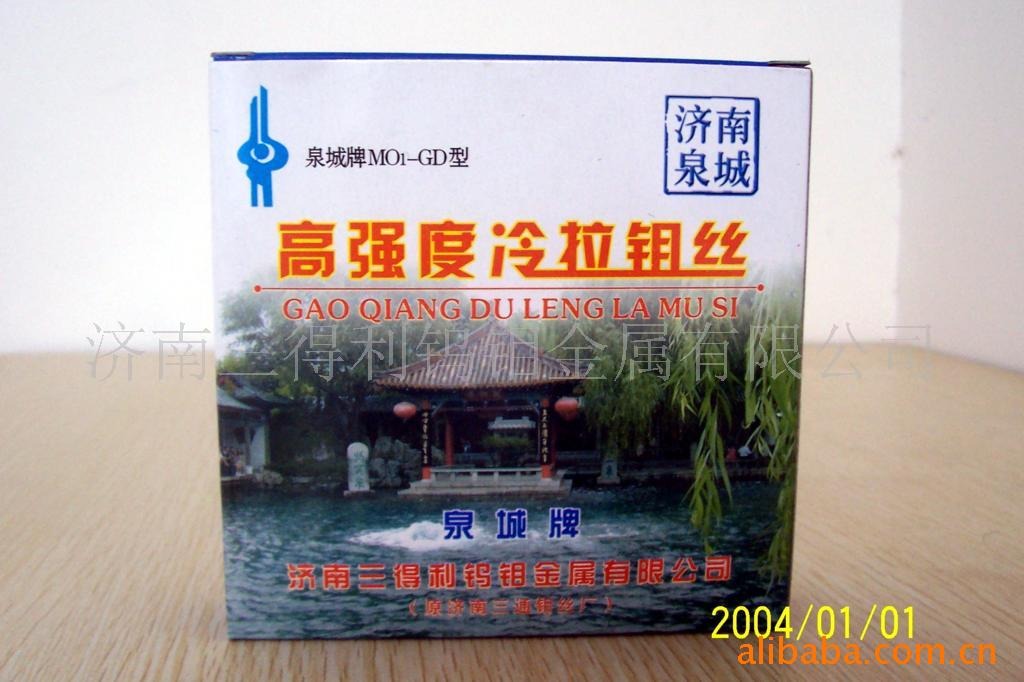
线切割钼丝(快走丝机型)常用直径在 0.12–0.20mm 之间,按加工需求可分为三档:
1. 0.10–0.14mm(细丝) 适用于小工件加工、余量小、材料成本高、加工精度要求高的情况。市场上甚至存在 0.08mm 的极细丝。细丝的优势是精度高、切缝窄,但抗拉强度低、易断丝,放电产物排除条件差,稳定性不易保证。
2. 0.16–0.20mm(常规丝) 常规加工的最常用规格,其中 0.18mm 是默认选择。若需多次切割(复刀修刀),必须选用 0.18–0.20mm 的钼丝才能获得良好效果——丝过小或过大都无法保证修刀质量。
3. 0.22–0.30mm(粗丝) 适用于下料、大工件、大面积、长时间连续切割、加工要求偏低的场合,或铝型材等钼丝损耗高的材料切割。粗丝切缝宽、放电产物排除条件好、加工过程稳定,但难以加工内尖角工件,精度降低,切缝过宽也会使速度下降。
二、直径对加工效果的影响
- 加工速度:相同时间、相同脉冲下,直径越大去除的金属体积越多,但切缝宽、放电产物排除条件好、过程稳定;直径小则精度提高但速度难以上来。
- 加工精度:细丝精度更高,但容易断丝;粗丝难以加工内尖角,精度相对较低。
- 排屑条件:粗丝切缝宽、排屑容易;细丝切缝窄、排屑差、稳定性不易保证。
三、电极丝材料与走丝速度
- 材料:钨丝加工速度快但放电后易变脆断丝,实际应用不多;钼丝熔点相对较低、抗拉强度一般,但韧性好,在骤冷骤热环境中不易断丝,因此成为线切割电极丝的主流选择。
- 走丝速度:速度加快,排屑条件改善,但储丝筒一次排丝运转时间减少、换向次数增多,非加工时间增大,加工速度反而下降。应结合工件厚度与排屑需求选择合适速度。
四、张力控制
电极丝张力对工艺指标影响显著:
- 张力过小:放电力和冲液力易使电极丝晃动,影响工件质量,产生鼓形、线纹、拐角塌角等问题,也易引发短路。
- 张力过大:放电腐蚀使电极丝变细变脆,容易断丝。
建议按机床与工件情况设定适中张力,并选择正规厂家生产的线切割专用钼丝,配合规范的走丝系统维护,保证加工精度与效率。
选型提示:加工前先明确工件精度、尺寸与材料,再对照三档规格选择合适的钼丝直径。若不确定,可参考同类型机床的常规配置,或在试切中根据断丝率与表面质量调整。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队