
와이어 방전가공용 몰리브덴 와이어는 0.10mm에서 0.30mm까지의 직경으로 제공되며, 각 크기는 다양한 작업 범위에 적합합니다. 올바른 선택은 가공물, 정밀도 요구 사항, 치수, 가공 여유, 갭 및 재질에 따라 달라집니다.
1. 일반적인 세 가지 직경 범위
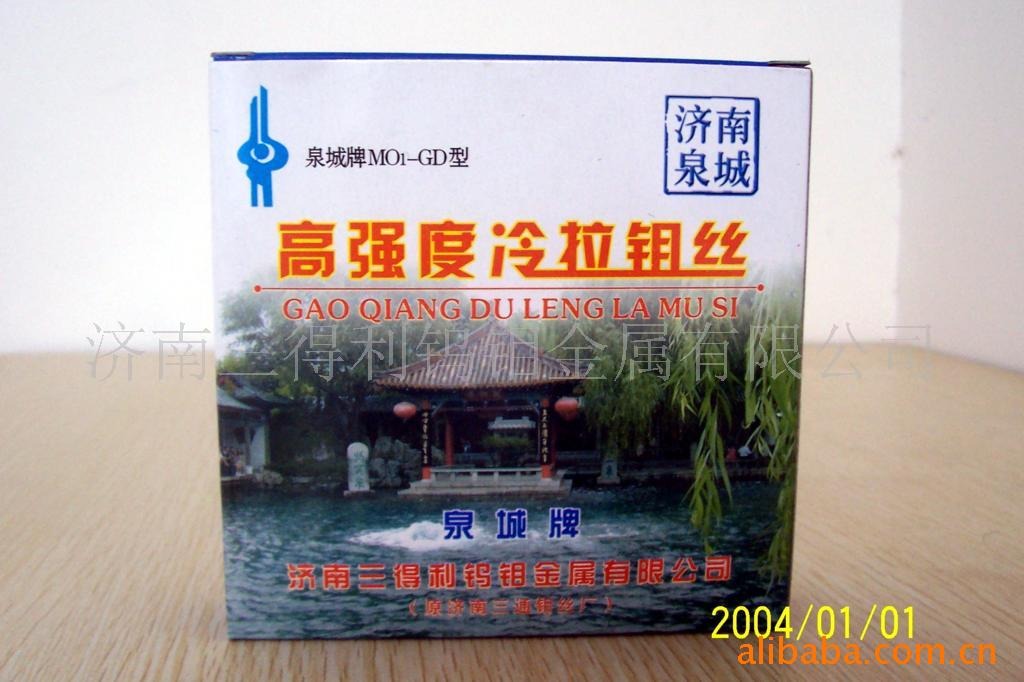
HS-WEDM 기계의 경우 0.12~0.20mm의 몰리브덴 와이어가 표준입니다. 대부분의 작업은 세 가지 범위로 구분됩니다:
0.10–0.14mm(세선). 소형 가공물, 작은 가공 여유, 고가 재료, 높은 정밀도가 요구되는 작업(0.08mm 초극세 와이어도 존재)에 사용됩니다. 세선은 더 높은 정밀도와 더 좁은 커프를 제공하지만 인장 강도가 낮아 쉽게 단선되고, 방전 생성물의 플러싱이 불량하며 안정성을 보장하기 어렵습니다.
0.16–0.20mm(표준선). 일반 절삭에 가장 흔한 선택이며 0.18mm가 기본값입니다. 멀티패스(정삭) 작업에는 0.18~0.20mm 와이어가 필요합니다 — 그보다 가늘거나 굵으면 정삭 품질이 저하됩니다.
0.22–0.30mm(굵은선). 절단(컷오프) 작업, 대형 가공물, 장시간 연속 가동, 낮은 요구 사항의 작업, 그리고 알루미늄 프로파일처럼 와이어를 빠르게 마모시키는 재료에 사용됩니다. 굵은선은 더 넓은 커프, 쉬운 플러싱, 안정적인 절삭을 제공하지만 날카로운 내부 모서리에 취약하고 정밀도가 떨어지며, 커프가 너무 넓으면 절삭 속도가 느려집니다.
2. 직경이 결과에 미치는 영향
- 속도: 동일한 펄스 설정에서 더 굵은 와이어는 단위 시간당 더 많은 재료를 제거하고 플러싱이 더 좋지만, 더 넓은 커프가 이득을 제한합니다. 세선은 정밀도를 높이지만 속도는 올리기 어렵습니다.
- 정밀도: 세선은 더 정밀하지만 단선되기 쉽습니다. 굵은선은 날카로운 내부 모서리를 유지할 수 없습니다.
- 플러싱: 넓은 커프는 플러싱이 쉽고, 좁은 커프는 플러싱이 불량하여 안정적으로 유지하기 어렵습니다.
3. 와이어 재질과 이송 속도
재질. 텅스텐 와이어는 절삭이 빠르지만 방전 후 취성이 생겨 쉽게 단선되므로 거의 사용되지 않습니다. 몰리브덴 와이어는 용융점이 낮고 인장 강도가 보통 수준이지만, 급속 가열·냉각 하에서 인성으로 단선을 견디므로 주류 전극 와이어로 사용됩니다.
이송 속도. 와이어 속도를 높이면 플러싱이 개선되지만 릴당 가동 시간이 짧아지고 역전 횟수가 늘며 비절삭 시간이 늘어나 유효 절삭 속도가 떨어집니다. 가공물 두께와 플러싱 요구에 맞게 와이어 속도를 조정하십시오.
4. 장력 제어
- 장력이 너무 낮은 경우: 방전과 플러싱 힘으로 와이어가 흔들려 통형(배럴) 형상, 라인 마크, 모서리 붕괴, 단락이 발생합니다.
- 장력이 너무 높은 경우: 방전 침식으로 와이어가 얇아지고 취성이 생겨 단선이 발생합니다.
기계와 가공물에 따라 적절한 장력을 설정하고, 신뢰할 수 있는 제조업체의 몰리브덴 와이어를 구매하며, 와이어 공급 시스템을 양호한 상태로 유지하십시오.
선택 팁: 먼저 가공물의 정밀도, 치수, 재질을 정의한 다음 일치하는 직경 범위를 선택하십시오. 확실하지 않을 때는 유사한 기계의 표준 구성을 따르거나 시험 절삭에서 단선률과 표면 품질을 기준으로 조정하십시오.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의