
有用户反映使用水基线切割液后,机床工作台与工件出现生锈,进而对水基工作液产生怀疑。事实上,防锈是任何机床工作液的基本功能——在水基工作液中加入防锈剂是简单且常规的做法,正规水基线切割液本身不会造成生锈。生锈现象大多出在操作环节,而非工作液本身。
一、生锈的主要原因
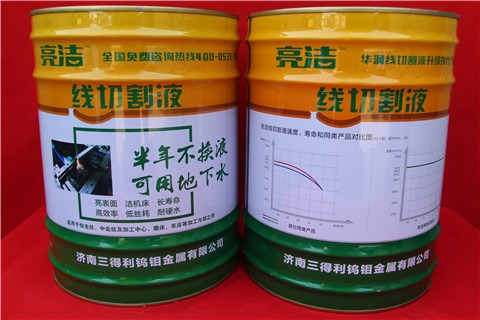
1. 用清水冲洗机床工作台
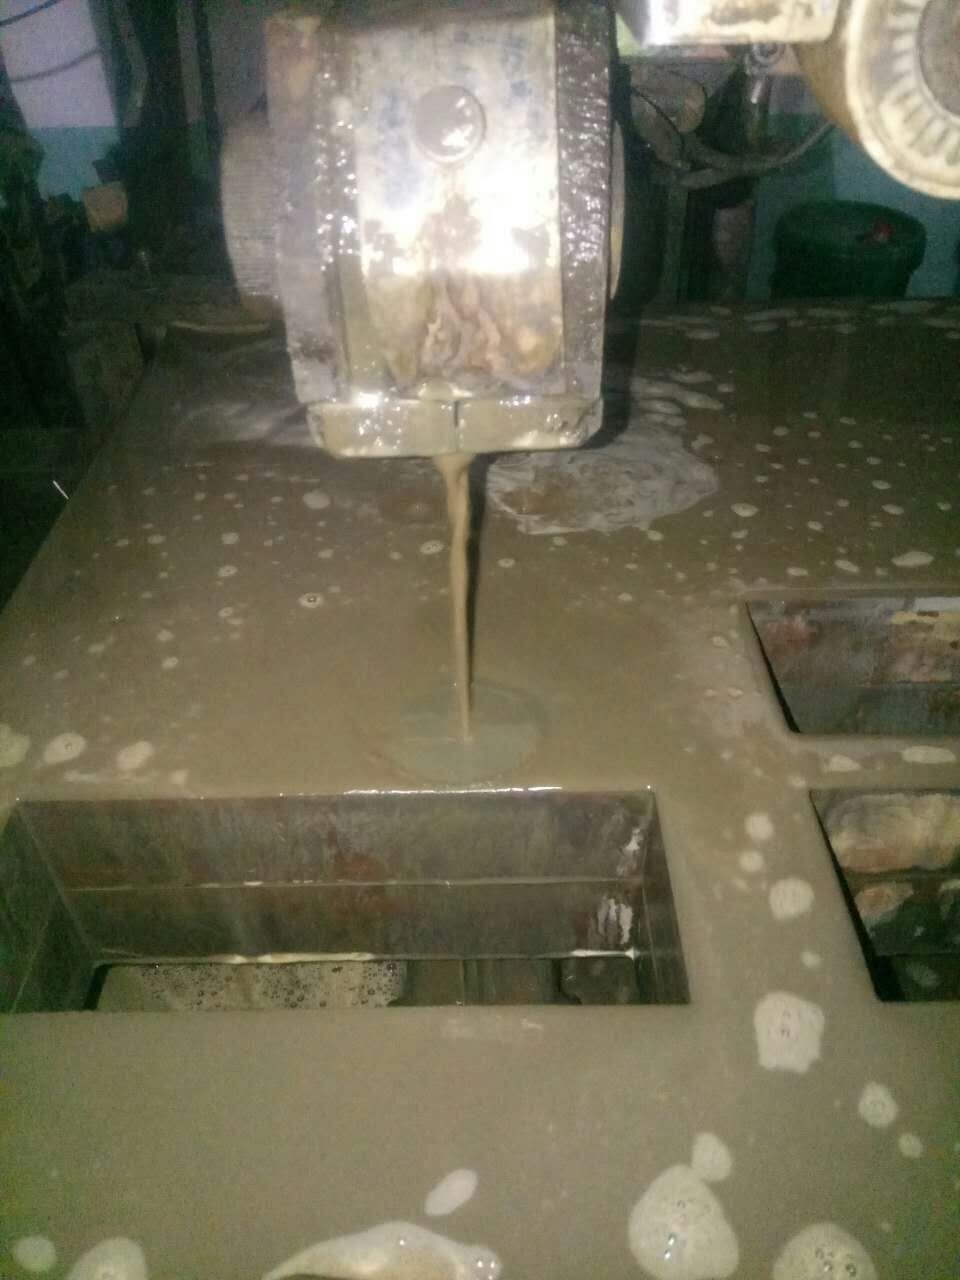
更换工作液时,若用清水冲洗工作台,水会侵入工作台铸件空隙——即使表面擦干,铸件小孔中仍有水珠,会慢慢一小点一小点生锈,几天后变成一大片。这是生锈最常见的来源。
正确做法:清洗工作台应使用按比例配好的水基混合液;机床无漆部位(立柱、线架、导轮架等)可用水基原液涂擦,这样完全不会生锈。
2. 凭经验大致配比
水基线切割液配水后是无色透明液体,浓度无法靠视觉判断;它又不是油性的,无法像皂化液那样用手感判断油腻度。按旧习惯“一边加水一边加原液、看差不多就行”,必然造成浓度不准。浓度过低时防锈效果差,不仅生锈,还会出现工件拿不出来、取出后表面发黑等问题。
正确做法:用容器计量水的用量,再按配比说明计算所需原液量,搅拌均匀后再加工。
3. 未充分溶解即开泵
水箱配比准确但未等充分溶解就打开水泵,抽上机床的可能是“生水”——几乎不含有效成分,溅到哪里哪里生锈。务必充分搅拌、完全溶解透彻后再开泵工作。
二、次要原因
- 水质影响:普通水基工作液建议用自来水,最好用工业纯净水配比;河水、井水杂质多、硬度高,会破坏有效成分,影响防锈与加工性能。特殊组分的水基工作液即便用地下水也能达到自来水、纯净水的使用效果,且寿命可达半年。
- 环境污染:工作液开封后长时间不用,在潮湿环境中受外界污染,防锈性能下降,引起对工件、运丝筒、工作台的腐蚀。应密封保存、避免长期敞口。
三、正确使用要点
- 采购正规机床与正品工作液,配比时严格按比例进行;
- 添加时务必添加已配比好的混合液,不要直接分别加原液和水;
- 更换工作液时用配好的混合液清洗工作台,不用清水冲洗;
- 配好后充分搅拌、完全溶解再开泵加工;
- 使用优质水源(自来水或工业纯净水),按产品说明选择合适配比。
说明:按上述方法操作,水基线切割液不仅能避免生锈,还会在机床与工件接触表面形成保护层,提升光洁度,使加工面比乳化油更亮白;正常切割效率相对乳化油可提升约 30%,大工件加工时效果更明显。水基工作液分离性能好,加工中不易断丝、短路,机床精度与稳定性表现更佳。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队