
运丝系统是线切割走丝的核心,储丝筒、挡丝棒与排丝轮共同保证钼丝整齐排绕、换向可靠。调整不当会引起叠丝、压丝甚至断丝。以下是运丝系统常见问题的处理要点。
一、储丝筒两端预留多少
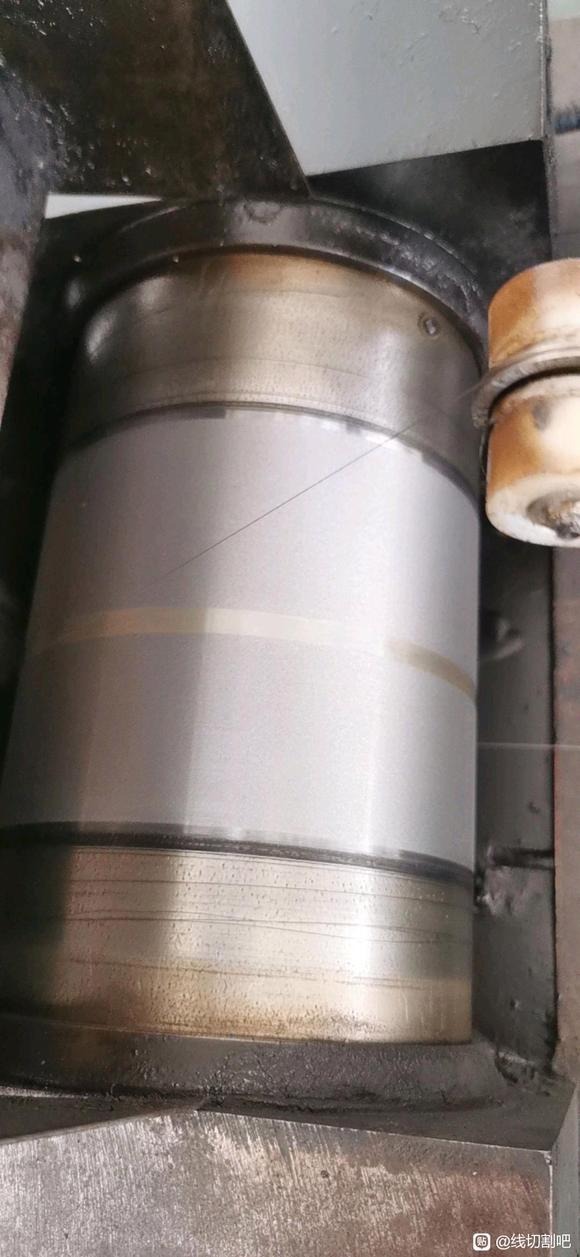
储丝筒两端预留宽度影响换向与丝耗:
- 一般以螺丝为起点,预留 20mm 或两指宽;
- 最小不能小于 5mm,后期割高工件还要调整,否则容易卡断钼丝;
- 上班加工建议多留(省得频繁调整),自己开店在不出头的前提下越短越好(省换向时间);
- 也不能留太多——两端留得多,时间全浪费在换向上。
二、钼丝压丝叠丝的排查
储丝筒内钼丝跑偏、压丝叠丝,按以下五点入手:
- 测同心:用表测量储丝筒是否同心,确定丝筒轴及轴承有无问题;
- 查松紧:钼丝太松会叠丝;
- 查缠绕:后导轮、后挡丝棒或线头未压好、线头丝未缠绕好;
- 换导丝轮:上述三点确认后仍不行,查看导丝轮轴承是否损坏、导丝轮是否左右窜动——务必更换;
- 特殊场景:割较厚工件时,钼丝可能刮到储丝筒挡水板(曾有操作工因此出过问题)。
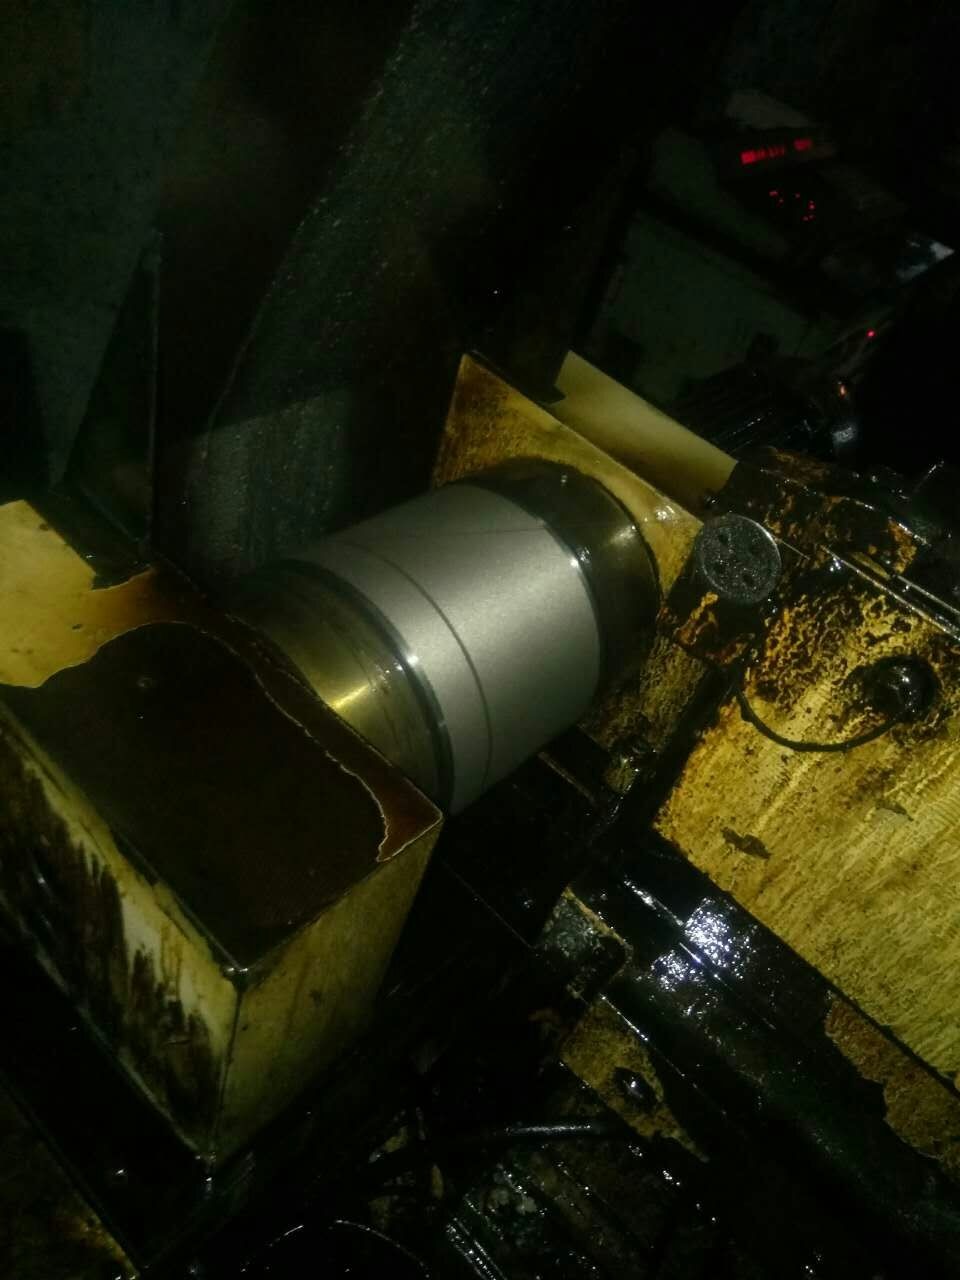
三、挡丝棒与排丝轮调整原则
挡丝棒与排丝轮的作用是防止钼丝大幅摆动、发挥定位作用使钼丝整齐排绕,同时确定排丝的左右换向位置。调整应遵守以下原则:
- 控制钼丝在丝筒上正反排绕的区间距离在 2mm 上下,避免换向瞬间叠丝;
- 充分运用导轮 V 形槽中心,把钼丝限制在与导轮轴向垂直的直线上,确保导向定位作用;
- 确保排丝轮和挡丝棒与床身绝缘,防止钼丝与床身短路;
- 防止过多线切割液被带到丝筒上。
重要提示:排丝轮和挡丝棒对丝只会产生负面影响,任何情况下都要确保其不对钼丝运行产生过大阻力。
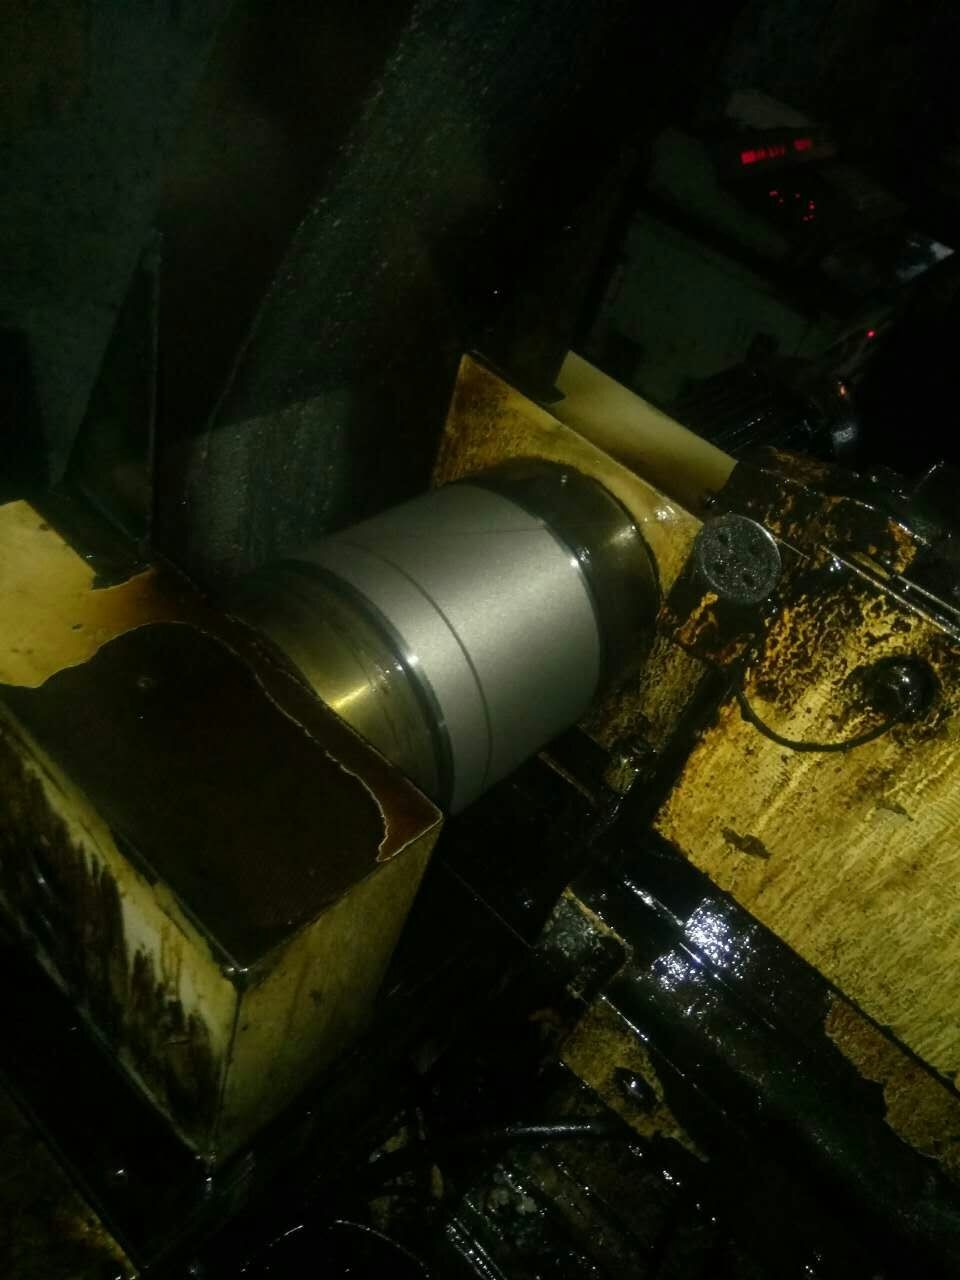
四、运丝筒脱落问题
使用水基线切割液后运丝筒出现脱落现象,多与材质有关:铝制运丝筒化学性质活泼,遇酸遇碱都会反应,遇到不同 PH 值的工作液(水基、合成液或乳化油)会产生变色、白蚀甚至空蚀脱落。建议将铝制运丝筒更换为不锈钢运丝筒,从根源上解决。
小结:运丝系统的调整以“排绕整齐、换向可靠、阻力最小”为目标。掌握预留宽度、叠丝排查与挡丝棒调整原则,配合材质选型,可显著减少运丝系统故障。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队