
와이어 이송 시스템은 와이어 EDM 기계에서 와이어 이동의 핵심입니다. 와이어 스풀(릴), 와이어 디플렉터, 와이어 가이드 롤러가 함께 몰리브덴 와이어를 깔끔하게 감고 역전을 안정적으로 만듭니다. 조정이 잘못되면 겹침 권취, 협착, 심하면 단선이 발생합니다.
1. 스풀 양쪽 끝에 남길 예비 권취량
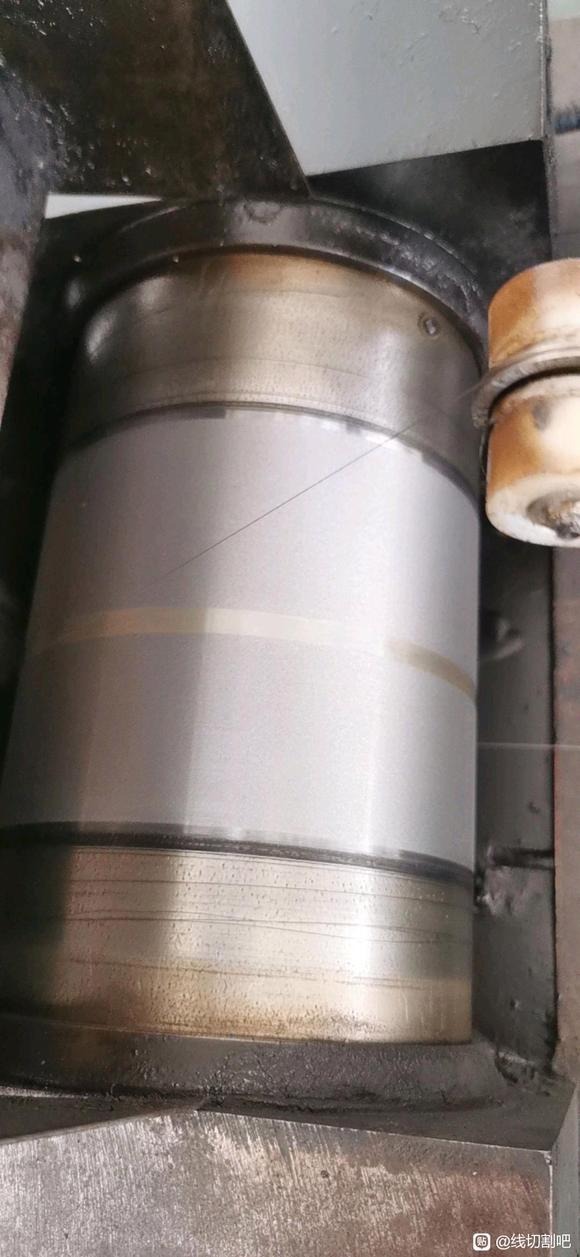
스풀 양쪽 끝의 예비 권취 폭은 역전과 와이어 소비량에 영향을 줍니다:
- 경험칙으로 나사에서 측정을 시작해 약 20mm, 즉 손가락 두 마디 정도 남깁니다.
- 절대 5mm 미만으로 하지 마십시오. 높은 가공물을 절단할 때 다시 조정해야 할 수 있으며, 공간이 너무 적으면 와이어가 쉽게 협착되고 끊어집니다.
- 교대 운영 공장은 잦은 조정을 피하려면 더 많이 남겨야 합니다. 소규모 공장은 와이어가 끝에서 벗어나지 않는 범위에서 예비 권취를 최소로 유지하여 역전 시간을 절약할 수 있습니다. 과하게 하지 마십시오. 예비 권취가 넓으면 역전에 시간을 낭비합니다.
2. 겹침과 권취 불량 문제 해결
와이어가 스풀 안에서 벗어나거나 겹치거나 고르지 않게 감기면 다음 다섯 가지를 점검하십시오:
- 동심도. 다이얼 게이지로 스풀이 동심인지 확인하고 샤프트와 베어링을 점검하십시오.
- 장력. 너무 느슨한 와이어는 겹칩니다.
- 권취. 후방 가이드 휠, 후방 와이어 디플렉터, 또는 와이어 끝이 제대로 고정되지 않았는지 확인하십시오.
- 가이드 휠. 위 점검이 정상인데도 문제가 지속되면 가이드 휠 베어링 손상과 휠의 측면 유격을 검사하고 교체하십시오.
- 특수 사례. 두꺼운 가공물 절단 시 와이어가 스풀의 스플래시 가드에 스칠 수 있습니다. 일부 기계에서 문제의 알려진 원인입니다.
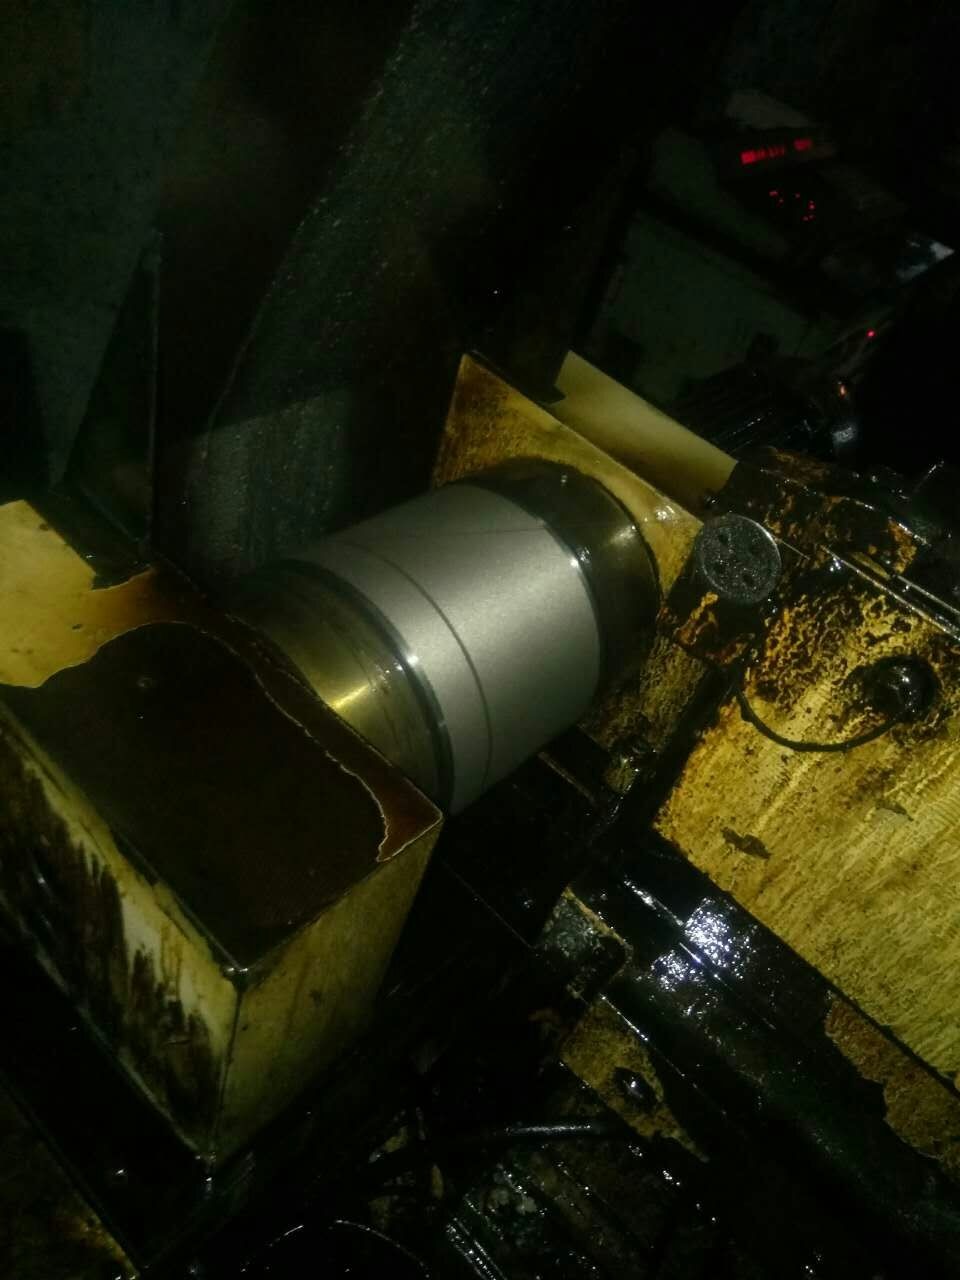
3. 디플렉터와 가이드 롤러의 조정 원칙
디플렉터와 가이드 롤러는 와이어가 크게 흔들리지 않게 하고, 깔끔하게 감기도록 위치를 잡으며, 트래버스의 좌우 역전 지점을 설정합니다. 다음 원칙을 따르십시오:
- 정·역 권취 구역을 약 2mm 이내로 유지하여 역전 시 겹침을 피합니다.
- 가이드 휠 V홈의 중심을 사용하고 와이어를 휠 축에 수직으로 유지하여 가이드 기능이 유지되게 합니다.
- 가이드 롤러와 디플렉터를 기계 프레임에서 절연하여 와이어가 베드에 단락되지 않게 합니다.
- 과도한 절연액이 스풀에 묻어 올라오지 않게 합니다.
중요: 가이드 롤러와 디플렉터는 와이어에 해를 끼칠 수만 있습니다. 어떤 경우에도 와이어 이동에 유의미한 저항을 더해선 안 됩니다.
4. 수계 가공액 전환 후 스풀 탈락
수계 절연액으로 전환한 후 스풀이 탈락하거나 피팅되는 경우는 보통 재질 문제입니다. 알루미늄은 화학적으로 활성이어서 산과 염기 모두와 반응하므로, pH가 다른 절연액이 알루미늄을 변색시키고 백색 에칭을 일으키며 결국 탈락이나 피팅을 유발할 수 있습니다. 알루미늄 스풀을 스테인리스 스틸 스풀로 교체하면 근본적으로 문제가 해결됩니다.
요약: 와이어 이송 조정은 세 가지를 목표로 합니다. 깔끔한 권취, 안정적인 역전, 최소 저항. 올바른 예비 권취 폭, 겹침 점검, 디플렉터 규칙, 스풀 재질을 갖추면 와이어 이송 결함이 급격히 줄어듭니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의