
Memotong besi cor pada EDM kawat membuat banyak bengkel frustrasi. Akar penyebabnya terletak pada material dan proses pengecorannya: coran — baik cetakan pit maupun cetakan pasir resin — mengandung pasir, paku, dan kotoran lain serta porositas yang sangat mengganggu pemotongan.
1. Dua Alasan Besi Cor Sulit Dipotong
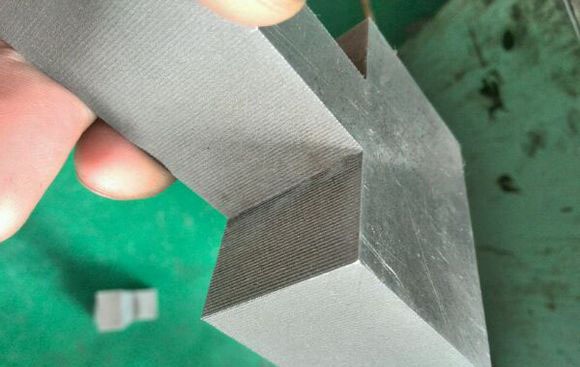
- Kotoran: material non-konduktif seperti pasir dan besi yang tertanam dapat menyebabkan korsleting dan menghentikan pemesinan sepenuhnya.
- Porositas: kantong gas di dalam coran menyebabkan penarikan berulang akibat korsleting.
2. Menangani Porositas Berbeda dengan Kotoran
Porositas biasanya berarti mesin mundur berulang kali saat korsleting. Sesuaikan pengaturan tracking agar mesin mundur beberapa langkah saat alarm korsleting dan kemudian melanjutkan secara otomatis — ini biasanya memungkinkan pemotongan berhasil menembus.
Inklusi non-konduktif seperti pasir biasanya berarti pekerjaan tidak dapat diselesaikan. Rencanakan ulang jalur perkakas atau buang materialnya. Inklusi besar sering kali tidak dapat dipotong mengelilinginya, dan bahkan jika kawat berhasil menembus, permukaan potongan rusak parah.
3. Penyesuaian Kelistrikan dan Pengoperasian
Besi cor memiliki kandungan karbon tinggi, sehingga pemesinan dapat disetel sebagai berikut:
- Perbesar lebar pulsa untuk pelepasan yang lebih kuat.
- Kurangi arus untuk menghindari memperparah korsleting.
- Perlambat kecepatan pemotongan.
- Encerkan cairan dielektrik dan kurangi tracking — besi cor normal dapat dipotong dengan baik selama tidak ada inklusi non-konduktif besar.
- Jika perlu, matikan pembilasan dan potong “kering”.
- Jika menemui inklusi, matikan sakelar pemesinan dan biarkan mesin melepaskan muatan di udara hingga meter arus turun, lalu nyalakan kembali sakelarnya.
Catatan: tips yang banyak beredar tentang menambahkan deterjen pencuci piring tidak membantu untuk besi cor — masalahnya ada pada material itu sendiri, bukan cairan dielektrik.
4. Kondisi Permukaan dan Pertimbangan Penawaran
- Permukaan die-cast biasanya mengandung karat, oksida, dan kontaminan lain; memotongnya secara langsung menyebabkan kegagalan non-konduktif. Kerjakan dulu dengan mesin.
- Pekerjaan EDM kawat pada besi cor biasanya merupakan operasi sekunder pada komponen yang telah dimesin, atau pemangkasan burr pada dasar dan permukaan entri coran mentah.
- Jelaskan risikonya sebelum menerima pekerjaan: permukaan potongan mungkin buruk, dan inklusi besar dapat membuat pekerjaan mustahil. Menetapkan ekspektasi menghindari perselisihan dengan pelanggan.
Ringkasan: Kunci besi cor adalah mengenali jenis cacat, menyesuaikan parameter, dan menyatakan risikonya di awal. Porositas dapat dilewati dengan penarikan; inklusi non-konduktif memerlukan perencanaan ulang. “Pulsa lebih lebar, arus lebih rendah, umpan lebih lambat” adalah resep dasarnya.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan