
Резка чугуна на проволочной ЭЭО расстраивает многие цеха. Корневая причина кроется в материале и его процессе литья: отливки — будь то формовка в ямах или литьё в песчаные формы — содержат песок, гвозди и другие примеси, а также пористость, которые серьёзно нарушают рез.
1. Две причины, по которым чугун трудно резать
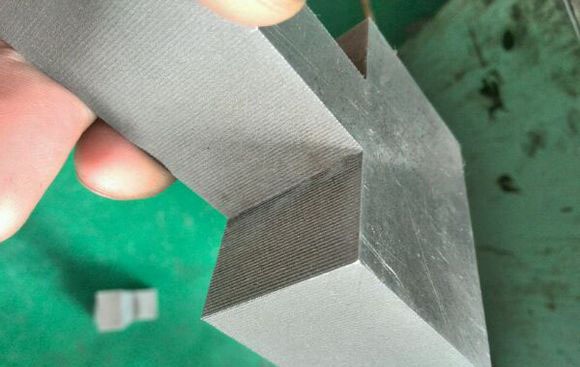
- Примеси: токонепроводящие материалы, такие как песок и внедрённое железо, могут вызывать короткие замыкания и полностью останавливать обработку.
- Пористость: газовые полости внутри отливки вызывают многократный отвод проволоки при коротком замыкании.
2. Отличие пористости от примесей
Пористость обычно означает, что станок снова и снова отводит проволоку при коротком замыкании. Отрегулируйте параметр слежения так, чтобы при сигнале короткого замыкания станок отходил на несколько шагов, а затем автоматически возобновлял работу, — обычно это позволяет пройти рез.
Токонепроводящие включения, такие как песок, обычно означают, что заказ невозможно выполнить. Перепланируйте траекторию или выбракуйте материал. Крупные включения часто невозможно обойти, и даже если проволока пройдёт, поверхность реза будет сильно повреждена.
3. Электрические и эксплуатационные регулировки
Чугун имеет высокое содержание углерода, поэтому обработку можно настроить следующим образом:
- Увеличьте длительность импульса для более мощного разряда.
- Снизьте ток, чтобы не усугублять короткие замыкания.
- Замедлите скорость резки.
- Разбавьте диэлектрическую жидкость и снизьте слежение — обычный чугун режется нормально, если нет крупных токонепроводящих включений.
- При необходимости отключите промывку и режьте «насухо».
- Там, где встречено включение, выключите переключатель обработки и дайте станку разряжаться на воздухе, пока токометр не упадёт, затем снова включите переключатель.
Учтите: широко распространённый совет добавлять средство для мытья посуды чугуну не помогает — проблема в самом материале, а не в диэлектрической жидкости.
4. Состояние поверхности и вопросы котировки
- Поверхности литых деталей обычно покрыты ржавчиной, оксидами и другими загрязнениями; резка их напрямую приводит к отказу из-за непроводимости. Сначала обработайте их механически.
- Резка чугуна на проволочной ЭЭО — обычно вторичная операция над обработанной деталью либо подрезка заусенцев на базовой и заходной поверхностях сырой отливки.
- Объясните риски до принятия заказа: поверхность реза может быть плохой, а крупное включение может сделать заказ невыполнимым. Заблаговременное выстраивание ожиданий позволяет избежать споров с заказчиком.
Резюме: Ключ к чугуну — распознать тип дефекта, отрегулировать параметры и заранее обозначить риски. Пористость можно пройти с отводом проволоки; токонепроводящие включения требуют перепланировки. «Шире импульс, ниже ток, медленнее подача» — базовый рецепт.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж