
Cắt gang trên máy cắt dây EDM khiến nhiều xưởng bực bội. Nguyên nhân gốc rễ nằm ở vật liệu và quá trình đúc của nó: vật đúc — dù là đúc khuôn hố hay đúc khuôn cát nhựa — chứa cát, đinh và các tạp chất khác cùng lỗ rỗ làm gián đoạn nghiêm trọng quá trình cắt.
1. Hai Lý Do Gang Khó Cắt
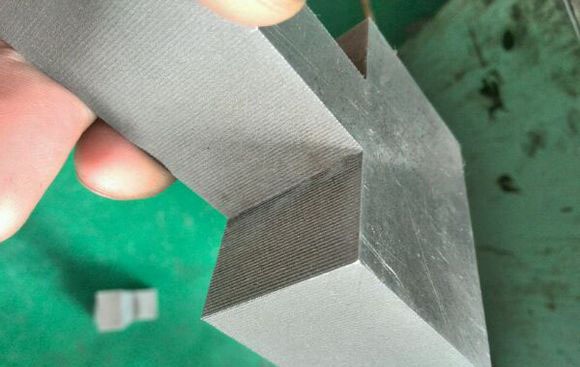
- Tạp chất: vật liệu không dẫn điện như cát và sắt lẫn vào có thể gây đoản mạch và dừng hoàn toàn quá trình gia công.
- Lỗ rỗ: các túi khí bên trong vật đúc gây rút lui lặp đi lặp lại do đoản mạch.
2. Xử Lý Lỗ Rỗ Khác Với Tạp Chất
Lỗ rỗ thường có nghĩa là máy rút lui lặp đi lặp lại khi đoản mạch. Điều chỉnh cài đặt theo dõi (tracking) để máy lùi lại vài bước khi báo động đoản mạch rồi tự động tiếp tục — điều này thường cho phép đường cắt đi qua được.
Tạp chất không dẫn điện như cát thường có nghĩa là công việc không thể hoàn thành. Lập lại kế hoạch đường chạy dao hoặc loại bỏ vật liệu. Các tạp chất lớn thường không thể cắt vòng qua, và dù dây có đi qua, bề mặt cắt cũng bị hư hại nghiêm trọng.
3. Điều Chỉnh Điện Và Thao Tác
Gang có hàm lượng carbon cao, nên gia công có thể được hiệu chỉnh như sau:
- Tăng độ rộng xung để phóng điện mạnh hơn.
- Giảm dòng điện để tránh làm nặng thêm tình trạng đoản mạch.
- Giảm tốc độ cắt.
- Pha loãng dung dịch điện môi và giảm tracking — gang thông thường cắt tốt miễn là không có tạp chất không dẫn điện lớn.
- Nếu cần, tắt xả mạt và cắt “khô”.
- Khi gặp tạp chất, tắt công tắc gia công và để máy phóng điện trong không khí cho đến khi đồng hồ dòng điện tụt xuống, rồi bật công tắc trở lại.
Lưu ý: mẹo được chia sẻ rộng rãi là thêm nước rửa bát không giúp ích cho gang — vấn đề nằm ở bản thân vật liệu, không phải dung dịch điện môi.
4. Tình Trạng Bề Mặt Và Những Điều Cần Cân Nhắc Khi Báo Giá
- Bề mặt đúc thường có gỉ, oxit và các chất bẩn khác; cắt trực tiếp dẫn đến hỏng do không dẫn điện. Hãy gia công trước chúng.
- Công việc cắt dây EDM trên gang thường là nguyên công phụ trên chi tiết đã gia công, hoặc tỉa ba via trên đế và mặt vào của vật đúc thô.
- Giải thích rủi ro trước khi nhận việc: bề mặt cắt có thể kém, và một tạp chất lớn có thể khiến công việc không thể hoàn thành. Đặt kỳ vọng đúng tránh tranh chấp với khách hàng.
Tóm tắt: Chìa khóa khi cắt gang là nhận biết loại khuyết tật, điều chỉnh thông số và nêu rõ rủi ro từ đầu. Lỗ rỗ có thể vượt qua bằng chế độ rút lui; tạp chất không dẫn điện cần lập lại kế hoạch. “Xung rộng hơn, dòng thấp hơn, tiến chậm hơn” là công thức cơ bản.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh