
EDM kawat membentuk benda kerja melalui pelepasan percikan melalui elektroda kawat molibdenum. Karena kawat memiliki jari-jari terbatas (biasanya 0,16 mm atau 0,18 mm) dan pelepasan menyisakan celah, jalur kawat harus digeser sejauh jarak normal dari kontur benda kerja — inilah offset (kompensasi). Jika salah, komponen meleset dari gambar.
1. Rumus Offset Dasar
Offset = jari-jari kawat + celah pelepasan (+ faktor pengaruh lainnya)
Contoh: kawat 0,18 mm dengan celah pelepasan 0,01 mm memberikan offset dasar 0,18/2 + 0,01 = 0,10 mm.
Celah pelepasan diambil dari tabel referensi standar sesuai dengan ketebalan benda kerja, jari-jari kawat, dan arus. Untuk pekerjaan presisi tinggi, faktor sekunder seperti getaran kawat juga harus disertakan.
2. Arah Offset: Lubang Dalam vs. Profil Luar
Lubang dalam dan profil luar menggunakan tanda kompensasi yang berlawanan:
- Lubang dalam, potong rapat: offset = (jari-jari kawat + celah pelepasan) + kelonggaran ekstra yang diinginkan
- Lubang dalam, perbesar kelonggaran: offset = (jari-jari kawat + celah pelepasan) − kelonggaran yang dibutuhkan
- Kompensasi di luar jangkauan (negatif) diterapkan pada bagian luar jalur
- Profil luar: tanda dibalik — menambah kelonggaran berarti menambah, mengurangi berarti mengurangi, dan kompensasi di luar jangkauan masuk ke dalam kontur
3. Contoh Pengerjaan untuk Pemesinan Die
Diketahui: jari-jari kawat 0,06 mm, celah satu sisi 0,01 mm, kelonggaran pas 0,015 mm; plat pendukung 0,01 mm lebih kecil, plat stripper 0,02 mm lebih besar dari punch.
Die piercing (ukuran komponen ditentukan oleh punch; kelonggaran pas diambil dari die):
- Punch: f = 0,06 + 0,01 = 0,07
- Die: f = 0,06 + 0,01 − 0,015 = 0,055
- Plat pendukung: f = 0,06 + 0,01 + 0,01 = 0,08
- Plat stripper: f = 0,06 + 0,01 − 0,02 = 0,05
Die blanking (ukuran komponen ditentukan oleh die; kelonggaran pas diambil dari punch):
- Die: f = 0,06 + 0,01 = 0,07
- Punch: f = 0,06 + 0,01 − 0,015 = 0,055
- Plat pendukung: f = 0,06 + 0,01 + 0,01 + 0,015 = 0,095
- Plat stripper: f = 0,06 + 0,01 + 0,015 − 0,02 = 0,065
Catatan: punch dan pin ejektor cetakan berbeda — punch 5 mm adalah standar 5 mm, tetapi pin ejektor untuk lubang yang sama adalah 4,975 mm. Lubang yang sama dipotong dengan kompensasi berbeda adalah komponen yang berbeda.
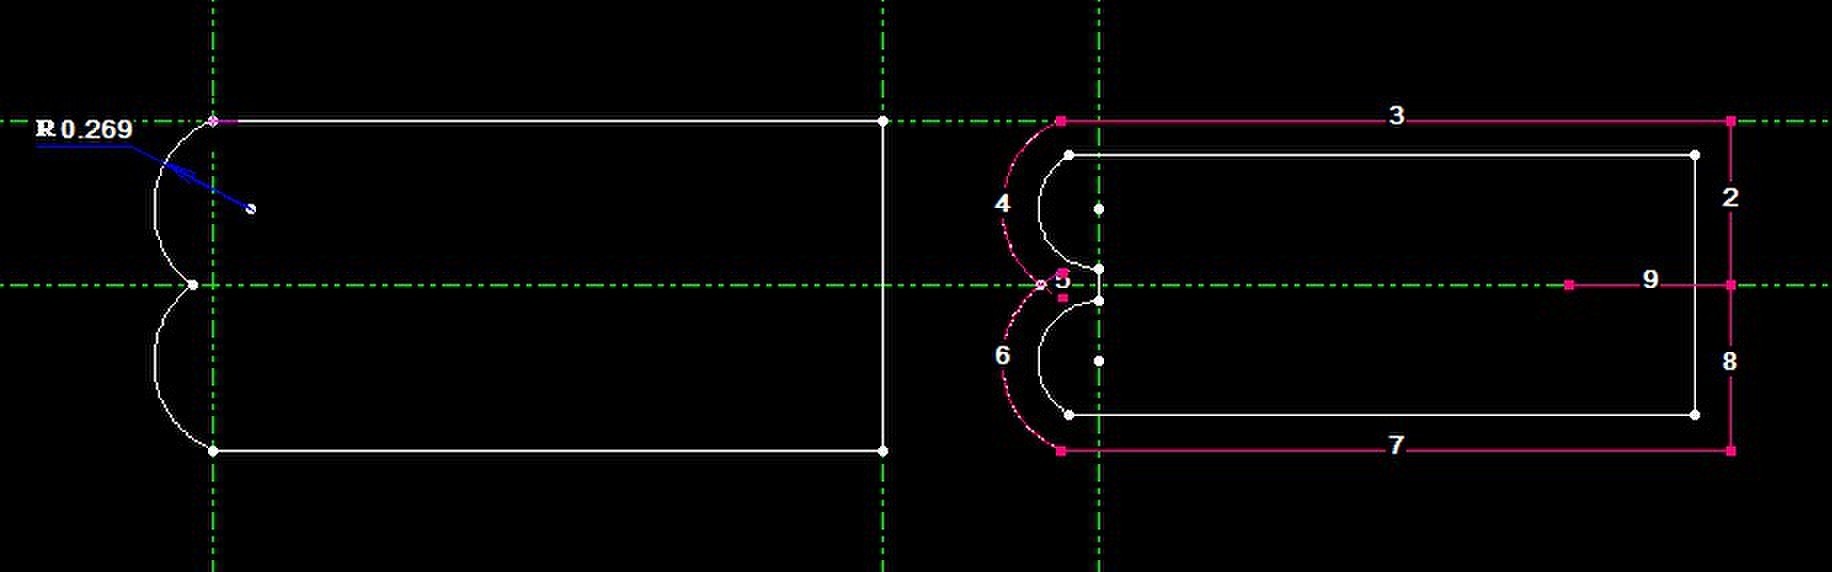
4. Pengaturan Offset untuk Pemotongan Multi-Lintasan
EDM kawat kecepatan sedang (MS-WEDM) umumnya menggunakan pemotongan multi-lintasan. Prinsip pengaturan setiap lintasan:
- Lintasan kedua menentukan ukuran akhir; lintasan skim berikutnya hampir tidak memengaruhinya
- Lintasan skim terakhir mengendalikan permukaan akhir
- Setiap lintasan sebelumnya menyisakan kelonggaran jari-jari kawat + celah pelepasan + kelonggaran skim satu sisi; lintasan terakhir tidak mengambil apa pun
- Jika hasil akhir membaik tetapi akurasi ukuran memburuk, periksa ulang kelonggarannya — komponen tebal dan rezim lemah lebih sensitif terhadap bagaimana kelonggaran didistribusikan
- Untuk komponen kritis atau tinggi, verifikasi data offset untuk setiap lintasan; jangan hanya mengandalkan manual
5. Kompensasi Skim Potong Manual pada HS-WEDM
EDM kawat kecepatan tinggi (HS-WEDM) tidak memiliki fungsi skim otomatis, sehingga kompensasi dihitung dengan tangan:
- Offset terutama bergantung pada ketebalan benda kerja dan bervariasi dengan material (umumnya 0,02–0,06 mm)
- Komponen di atas 50 mm umumnya menggunakan pasangan offset 0,055 mm dan 0,015 mm
- Offset lintasan pertama dan kedua yang salah membuat lintasan skim macet dan menghasilkan komponen berbentuk tong
- Uji potong komponen toleransi ketat lebih dulu; ukur diameter kawat secara teratur setelah pemakaian lama dan hitung ulang dari diameter aktual
- Untuk komponen yang masuk ke dalam rakitan, berikan kelonggaran toleransi, gunakan R kecil di sudut kecil, dan bedakan R dalam dari R luar
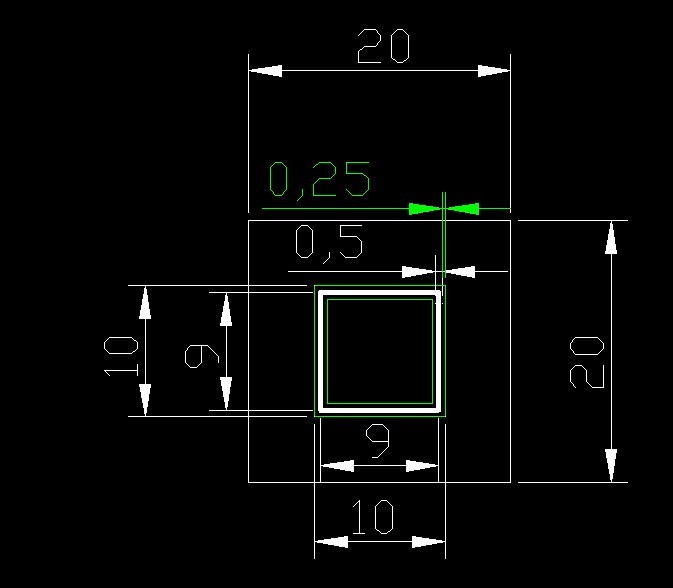
6. Jalur Kompensasi yang Putus dan Kompensasi Terbalik
Ketika dua busur kecil bertemu di sebuah rongga dan perangkat lunak melaporkan “jalur putus setelah kompensasi”:
- Offset geometri asli ke dalam sebesar satu nilai kompensasi
- Mulai offset berjarak sama dari persimpangan busur dan tarik garis bantu 90° dari salah satu pusat busur
- Perpanjang kedua busur ke garis bantu dan hubungkan titik potongnya
- Terapkan kompensasi terbalik (ke luar) untuk menghasilkan program yang benar
Menguasai rumus offset, konvensi tanda dalam/luar, dan contoh die — plus “ukur kawat sering, uji potong komponen ketat lebih dulu” — adalah fondasi pemrograman EDM kawat yang akurat.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan