
Проволочная ЭЭО придаёт форму детали искровым разрядом через электрод из молибденовой проволоки. Поскольку проволока имеет конечный радиус (обычно 0,16 мм или 0,18 мм), а разряд оставляет зазор, траектория проволоки должна быть смещена на нормальное расстояние от контура заготовки — это и есть смещение (компенсация). Ошибитесь — и деталь не совпадёт с чертежом.
1. Базовая формула смещения
Смещение = радиус проволоки + искровой зазор (+ прочие влияющие факторы)
Пример: проволока 0,18 мм с искровым зазором 0,01 мм даёт базовое смещение 0,18/2 + 0,01 = 0,10 мм.
Искровой зазор определяется по стандартным справочным таблицам в зависимости от толщины заготовки, радиуса проволоки и тока. Для высокоточной работы следует учитывать и вторичные факторы, например вибрацию проволоки.
2. Направление смещения: внутренние отверстия и наружные профили
Внутренние отверстия и наружные профили используют противоположные знаки компенсации:
- Внутреннее отверстие, рез в размер: смещение = (радиус проволоки + искровой зазор) + требуемый дополнительный зазор
- Внутреннее отверстие, увеличение зазора: смещение = (радиус проволоки + искровой зазор) − требуемый зазор
- Компенсация вне допустимого диапазона (отрицательная) применяется с наружной стороны траектории
- Наружные профили: знаки меняются на противоположные — добавление зазора означает прибавление, уменьшение означает вычитание, а компенсация вне диапазона уходит внутрь контура
3. Практические примеры для обработки штампов
Дано: радиус проволоки 0,06 мм, односторонний зазор 0,01 мм, посадочный зазор 0,015 мм; плита-подкладка на 0,01 мм меньше, съёмная плита на 0,02 мм больше пуансона.
Пробивной штамп (размер детали определяется пуансоном; посадочный зазор снимается с матрицы):
- Пуансон: f = 0,06 + 0,01 = 0,07
- Матрица: f = 0,06 + 0,01 − 0,015 = 0,055
- Плита-подкладка: f = 0,06 + 0,01 + 0,01 = 0,08
- Съёмная плита: f = 0,06 + 0,01 − 0,02 = 0,05
Вырубной штамп (размер детали определяется матрицей; посадочный зазор снимается с пуансона):
- Матрица: f = 0,06 + 0,01 = 0,07
- Пуансон: f = 0,06 + 0,01 − 0,015 = 0,055
- Плита-подкладка: f = 0,06 + 0,01 + 0,01 + 0,015 = 0,095
- Съёмная плита: f = 0,06 + 0,01 + 0,015 − 0,02 = 0,065
Учтите: пуансоны и выталкиватели пресс-форм отличаются — пуансон 5 мм это стандартные 5 мм, а выталкиватель для того же отверстия равен 4,975 мм. Одно и то же отверстие, прорезанное с разной компенсацией, — это разные детали.
4. Настройка смещения для многоходовой резки
Среднескоростная проволочная ЭЭО (MS-WEDM) обычно использует многоходовую резку. Принципы настройки каждого прохода:
- Второй проход определяет окончательный размер; последующие зачистные проходы почти не влияют на него
- Финальный зачистной проход определяет качество поверхности
- Каждый предыдущий проход оставляет припуск в размере радиуса проволоки + искровой зазор + односторонний зачистной припуск; последний проход припуска не оставляет
- Если качество поверхности улучшается, а точность размеров ухудшается, перепроверьте припуски — толстые детали и слабые режимы более чувствительны к распределению припусков
- Для ответственных или высоких деталей проверяйте данные смещения для каждого прохода; не полагайтесь только на руководство
5. Ручная компенсация зачистных проходов на HS-WEDM
Высокоскоростная проволочная ЭЭО (HS-WEDM) не имеет автоматической функции зачистного прохода, поэтому компенсация рассчитывается вручную:
- Смещения зависят главным образом от толщины заготовки и меняются в зависимости от материала (обычно 0,02–0,06 мм)
- Для деталей толще 50 мм обычно используют пары смещений 0,055 мм и 0,015 мм
- Неверные смещения первого и второго проходов стопорят зачистные проходы и дают деталь бочкообразной формы
- Сначала пробно режьте детали с жёсткими допусками; регулярно измеряйте диаметр проволоки после длительного использования и пересчитывайте по фактическому диаметру
- Для деталей, входящих в сборку, учитывайте допуски, используйте малый радиус R в малых углах и различайте внутренний и наружный радиус R
6. Разрыв компенсированной траектории и обратная компенсация
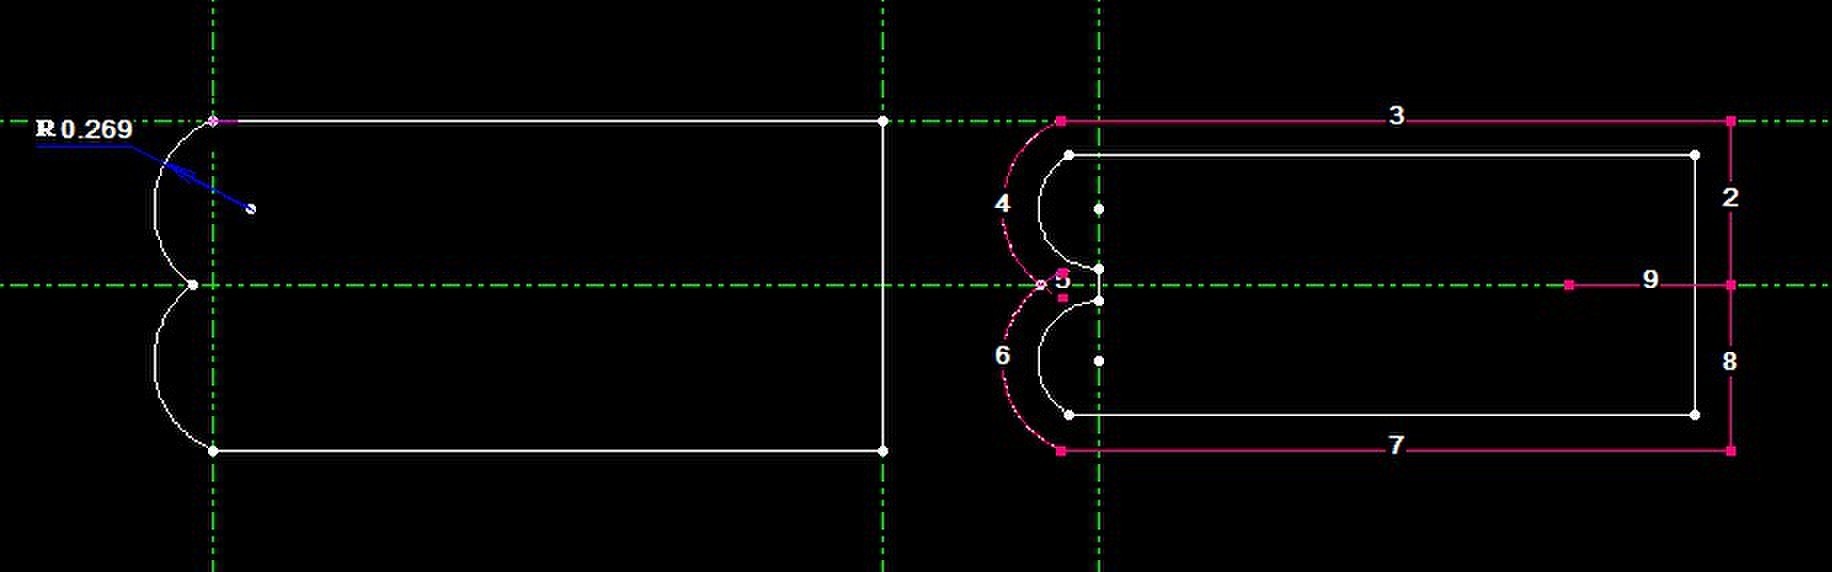
Когда две малые дуги встречаются в полости и программа сообщает «обрыв траектории после компенсации»:
- Сместите исходную геометрию внутрь на одну величину компенсации
- Начните эквидистантное смещение от точки соединения дуг и проведите вспомогательную линию под 90° от центра любой дуги
- Продлите обе дуги до вспомогательной линии и соедините точки пересечения
- Примените обратную (наружную) компенсацию для генерации корректной программы
Освоение формулы смещения, правила знаков внутрь/наружу и примеров для штампов — плюс «чаще измеряйте проволоку, сначала пробно режьте ответственные детали» — это фундамент точного программирования проволочной ЭЭО.
Нужна дополнительная информация? Свяжитесь с отделом продаж — мы отвечаем в течение 24 часов. Связаться с отделом продаж