
เครื่องตัดลวด EDM ขึ้นรูปชิ้นงานโดยการปล่อยประจุไฟฟ้าผ่านลวดโมลิบดีนัมเป็นอิเล็กโทรด เนื่องจากลวดมีรัศมีจำกัด (โดยทั่วไป 0.16 มม. หรือ 0.18 มม.) และการปล่อยประจุทิ้งช่องว่างไว้ เส้นทางของลวดจึงต้องเลื่อนเป็นระยะตั้งฉากจากเส้นขอบชิ้นงาน — นี่คือออฟเซ็ต (การชดเชย) หากตั้งผิด ชิ้นส่วนจะไม่ตรงตามแบบ
1. สูตรออฟเซ็ตพื้นฐาน
ออฟเซ็ต = รัศมีลวด + ช่องว่างการปล่อยประจุ (+ ปัจจัยอื่นที่มีผล)
ตัวอย่าง: ลวด 0.18 มม. ที่มีช่องว่างการปล่อยประจุ 0.01 มม. จะได้ออฟเซ็ตพื้นฐาน 0.18/2 + 0.01 = 0.10 มม.
ช่องว่างการปล่อยประจุอ่านได้จากตารางอ้างอิงมาตรฐานตามความหนาของชิ้นงาน รัศมีลวด และกระแส สำหรับงานความแม่นยำสูง ควรรวมปัจจัยรอง เช่น การสั่นของลวด ด้วย
2. ทิศทางการชดเชย: รูภายในเทียบกับรูปทรงภายนอก
รูภายในและรูปทรงภายนอกใช้เครื่องหมายการชดเชยตรงกันข้าม:
- รูภายใน ตัดพอดี: ออฟเซ็ต = (รัศมีลวด + ช่องว่างการปล่อยประจุ) + ช่องว่างเพิ่มที่ต้องการ
- รูภายใน ขยายช่องว่าง: ออฟเซ็ต = (รัศมีลวด + ช่องว่างการปล่อยประจุ) − ช่องว่างที่ต้องลด
- การชดเชยเกินพิกัด (ติดลบ) ใช้ที่ด้านนอกของเส้นทาง
- รูปทรงภายนอก: เครื่องหมายกลับด้าน — การเพิ่มช่องว่างหมายถึงการบวก การลดหมายถึงการลบ และการชดเชยเกินพิกัดไปทางด้านในของเส้นขอบ
3. ตัวอย่างสำหรับการกลึงแม่พิมพ์
กำหนดให้: รัศมีลวด 0.06 มม. ช่องว่างด้านเดียว 0.01 มม. ช่องว่างพอดี 0.015 มม. แผ่นรองหลังเล็กกว่า 0.01 มม. แผ่นดึงชิ้นใหญ่กว่า 0.02 มม.
แม่พิมพ์เจาะ (ขนาดชิ้นส่วนกำหนดโดยตัวเจาะ; ช่องว่างพอดีหักจากตัวแม่พิมพ์):
- ตัวเจาะ: f = 0.06 + 0.01 = 0.07
- ตัวแม่พิมพ์: f = 0.06 + 0.01 − 0.015 = 0.055
- แผ่นรองหลัง: f = 0.06 + 0.01 + 0.01 = 0.08
- แผ่นดึงชิ้น: f = 0.06 + 0.01 − 0.02 = 0.05
แม่พิมพ์ตัดแผ่น (ขนาดชิ้นส่วนกำหนดโดยตัวแม่พิมพ์; ช่องว่างพอดีหักจากตัวเจาะ):
- ตัวแม่พิมพ์: f = 0.06 + 0.01 = 0.07
- ตัวเจาะ: f = 0.06 + 0.01 − 0.015 = 0.055
- แผ่นรองหลัง: f = 0.06 + 0.01 + 0.01 + 0.015 = 0.095
- แผ่นดึงชิ้น: f = 0.06 + 0.01 + 0.015 − 0.02 = 0.065
หมายเหตุ: ตัวเจาะและพินดีดแม่พิมพ์ต่างกัน — ตัวเจาะ 5 มม. เป็น 5 มม. มาตรฐาน แต่พินดีดสำหรับรูเดียวกันคือ 4.975 มม. รูเดียวกันที่ตัดด้วยการชดเชยต่างกันคือชิ้นส่วนคนละชิ้น
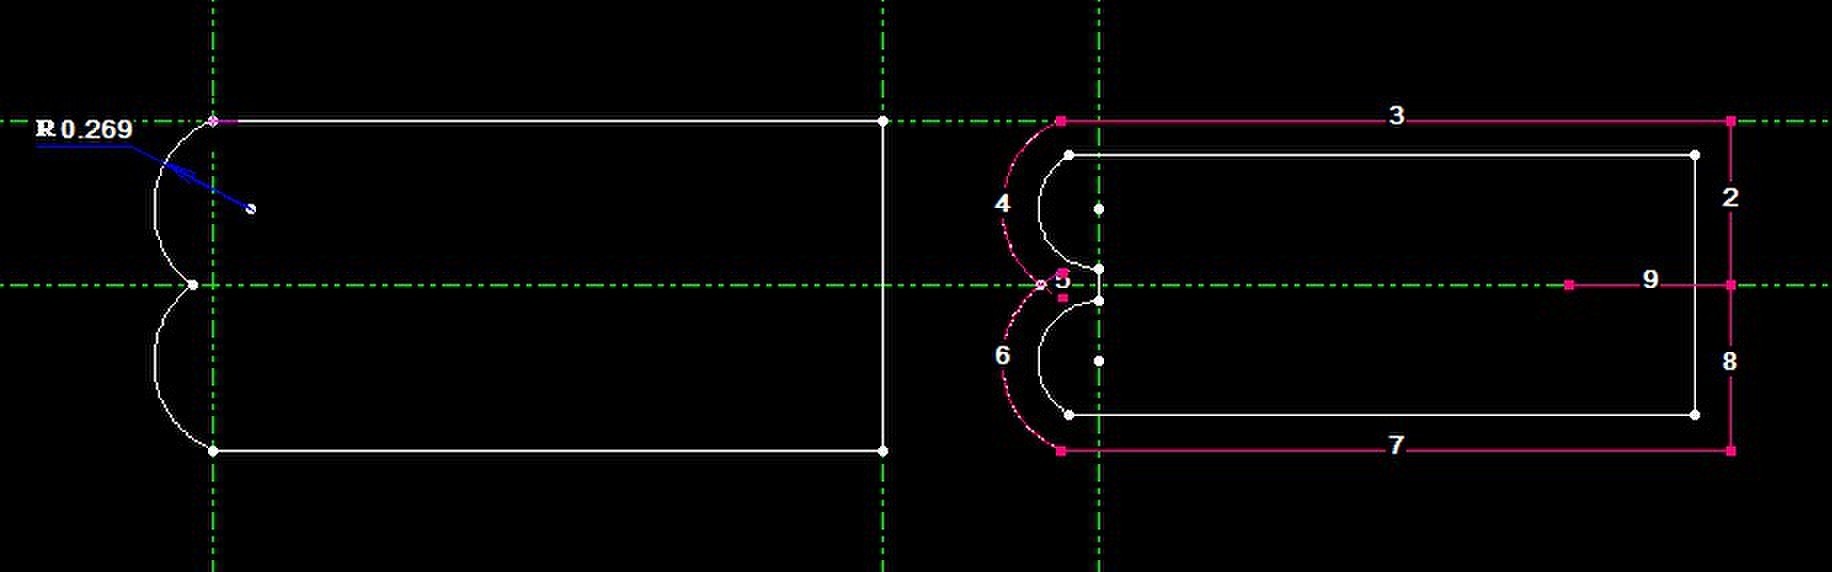
4. การตั้งค่าออฟเซ็ตสำหรับการตัดหลายรอบ
เครื่องตัดลวดความเร็วปานกลาง (MS-WEDM) มักใช้การตัดหลายรอบ หลักการตั้งค่าแต่ละรอบ:
- รอบที่สองกำหนดขนาดสุดท้าย รอบการตัดผิวหลังๆ แทบไม่กระทบ
- รอบการตัดผิวสุดท้ายควบคุมผิวสำเร็จ
- แต่ละรอบก่อนหน้าเว้นค่าเผื่อเท่ากับรัศมีลวด + ช่องว่างการปล่อยประจุ + ค่าเผื่อการตัดผิวด้านเดียว รอบสุดท้ายไม่เว้น
- หากผิวดีขึ้นแต่ความแม่นยำของขนาดแย่ลง ให้ตรวจสอบค่าเผื่อใหม่ — ชิ้นส่วนหนาและระบบที่อ่อนไหวไวต่อการกระจายค่าเผื่อมากกว่า
- สำหรับชิ้นส่วนวิกฤตหรือสูง ให้ตรวจสอบข้อมูลออฟเซ็ตทุกครั้ง อย่าพึ่งคู่มือเพียงอย่างเดียว
5. การชดเชยการตัดผิวด้วยมือบน HS-WEDM
เครื่องตัดลวดความเร็วสูง (HS-WEDM) ไม่มีฟังก์ชันตัดผิวอัตโนมัติ จึงต้องคำนวณการชดเชยด้วยมือ:
- ออฟเซ็ตขึ้นอยู่กับความหนาของชิ้นงานเป็นหลักและแปรผันตามวัสดุ (โดยทั่วไป 0.02–0.06 มม.)
- ชิ้นส่วนที่หนาเกิน 50 มม. มักใช้คู่ออฟเซ็ต 0.055 มม. และ 0.015 มม.
- ออฟเซ็ตรอบแรกและรอบที่สองผิดจะทำให้รอบการตัดผิวหยุดชะงักและได้ชิ้นส่วนรูปทรงกระบอกโป่ง
- ทดลองตัดชิ้นส่วนที่เผื่อต่ำก่อน วัดเส้นผ่านศูนย์กลางลวดเป็นประจำหลังใช้งานนาน และคำนวณใหม่จากเส้นผ่านศูนย์กลางจริง
- สำหรับชิ้นส่วนที่ประกอบเข้ากับชุด ให้เผื่อความคลาดเคลื่อน ใช้ R เล็กที่มุมเล็ก และแยก R ภายในจาก R ภายนอก
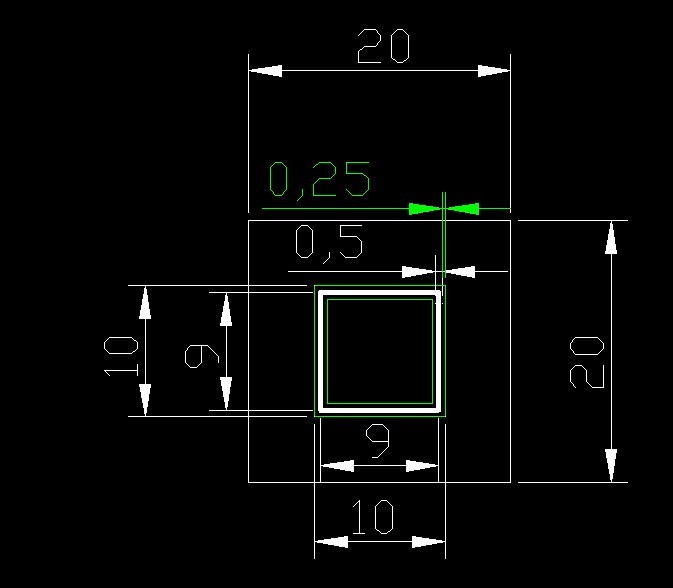
6. เส้นทางการชดเชยขาด และการชดเชยย้อนกลับ
เมื่อโค้งเล็กสองโค้งมาบรรจบกันในโพรงและซอฟต์แวร์รายงาน “เส้นทางขาดหลังการชดเชย”:
- เลื่อนรูปทรงเดิมเข้าด้านในหนึ่งค่าเท่ากับค่าชดเชย
- เริ่มออฟเซ็ตระยะเท่ากันจากจุดเชื่อมโค้งและลากเส้นเสริม 90° จากศูนย์กลางโค้งใดโค้งหนึ่ง
- ขยายโค้งทั้งสองไปยังเส้นเสริมและเชื่อมจุดตัด
- ใช้การชดเชยย้อนกลับ (ออกด้านนอก) เพื่อสร้างโปรแกรมที่ถูกต้อง
การเชี่ยวชาญสูตรออฟเซ็ต หลักเครื่องหมายภายใน/ภายนอก และตัวอย่างแม่พิมพ์ — พร้อมกับ “วัดลวดบ่อยๆ ทดลองตัดชิ้นส่วนที่เผื่อต่ำก่อน” — เป็นรากฐานของการเขียนโปรแกรมตัดลวด EDM ที่แม่นยำ
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย