
线切割利用钼丝作为电极放电加工成型。由于钼丝有半径(常用 0.18mm、0.16mm),且放电存在间隙,加工时钼丝运动轨迹必须偏离工件轮廓一定距离,才能保证结果符合设计要求。这个法向尺寸差值称为钼丝偏移量(补偿量)。
一、基础计算公式
偏移量 = 钼丝半径 + 放电间隙(+ 其他影响系数)
例如:钼丝直径 0.18mm,放电间隙 0.01mm,则基本补偿值 = 0.18/2 + 0.01 = 0.10mm。
放电间隙应根据工件厚度、钼丝半径和电流大小查标准手册确定。其他影响系数(如钼丝抖动等)在要求高精度时也需纳入考虑。
二、内孔与外围的加减方向
内孔与外围的补偿加减方向相反:
- 切割内孔要紧:补偿 = (钼丝半径 + 放电间隙)+ 你要放的单边间隙;
- 内孔要加大间隙:补偿 = (钼丝半径 + 放电间隙)− 你要的间隙;
- 补偿超出正数范围时,补偿打在外面;
- 割外围:与内孔相反,加大间隙为加、缩小间隙为减,超出范围补偿打在里面。
三、模具加工间隙补偿实例
已知:钼丝半径 0.06mm,单边放电间隙 0.01mm,配合间隙 0.015mm,固定板比凸模小 0.01,卸料板比凸模大 0.02。
1. 冲孔模具(产品尺寸由凸模决定,配合间隙在凹模上扣除):
- 凸模:f = 0.06 + 0.01 = 0.07
- 凹模:f = 0.06 + 0.01 − 0.015 = 0.055
- 固定板:f = 0.06 + 0.01 + 0.01 = 0.08
- 卸料板:f = 0.06 + 0.01 − 0.02 = 0.05
2. 落料模具(产品尺寸由凹模决定,配合间隙在凸模上扣除):
- 凹模:f = 0.06 + 0.01 = 0.07
- 凸模:f = 0.06 + 0.01 − 0.015 = 0.055
- 固定板:f = 0.06 + 0.01 + 0.01 + 0.015 = 0.095
- 卸料板:f = 0.06 + 0.01 + 0.015 − 0.02 = 0.065
小贴士:冲模与胶模不同——5mm 的针,冲模冲针是标准 5mm,胶模顶针是 4.975mm,同样割 5mm 孔补偿差别很大。
四、多次切割的偏移量设置
中走丝多采用多次切割工艺,各次切割的偏移量设置原则:
- 第二次切割基本决定零件最终尺寸,其后修切对尺寸影响甚微;
- 最后一次修切决定表面粗糙度;
- 前一次切割预留适当余量,偏移量按“钼丝半径 + 放电间隙 + 单面修切余量”计算;最后一次不预留余量;
- 若表面质量变好而尺寸精度变差,应考虑加工余量是否留得合适——工件越厚、规准越弱,对余量分布均匀程度越敏感;
- 加工重要高大零件前,务必确认各次切割偏移量,须有经过验证的数据,不能只照说明书。
五、快走丝修刀补偿
快走丝无自动修刀功能,需人工计算:
- 偏移量主要根据工件厚度设置,不同材质、厚度偏移量不一致(常见 0.02–0.06mm);
- 50mm 以上厚度工件,常采用 0.055mm 与 0.015mm 的偏移量组合;
- 第一刀、第二刀偏移量设置不准,会造成修刀修不动、工件腰鼓形;
- 精度要求高的工件先试切割;钼丝使用一段时间后要定时测量直径,按当时直径计算补偿;
- 有配合的模具零件要把公差考虑进去,小转角设置小的 R 角,并区分内 R、外 R。
六、补偿后图形断开的处理(反向补偿)
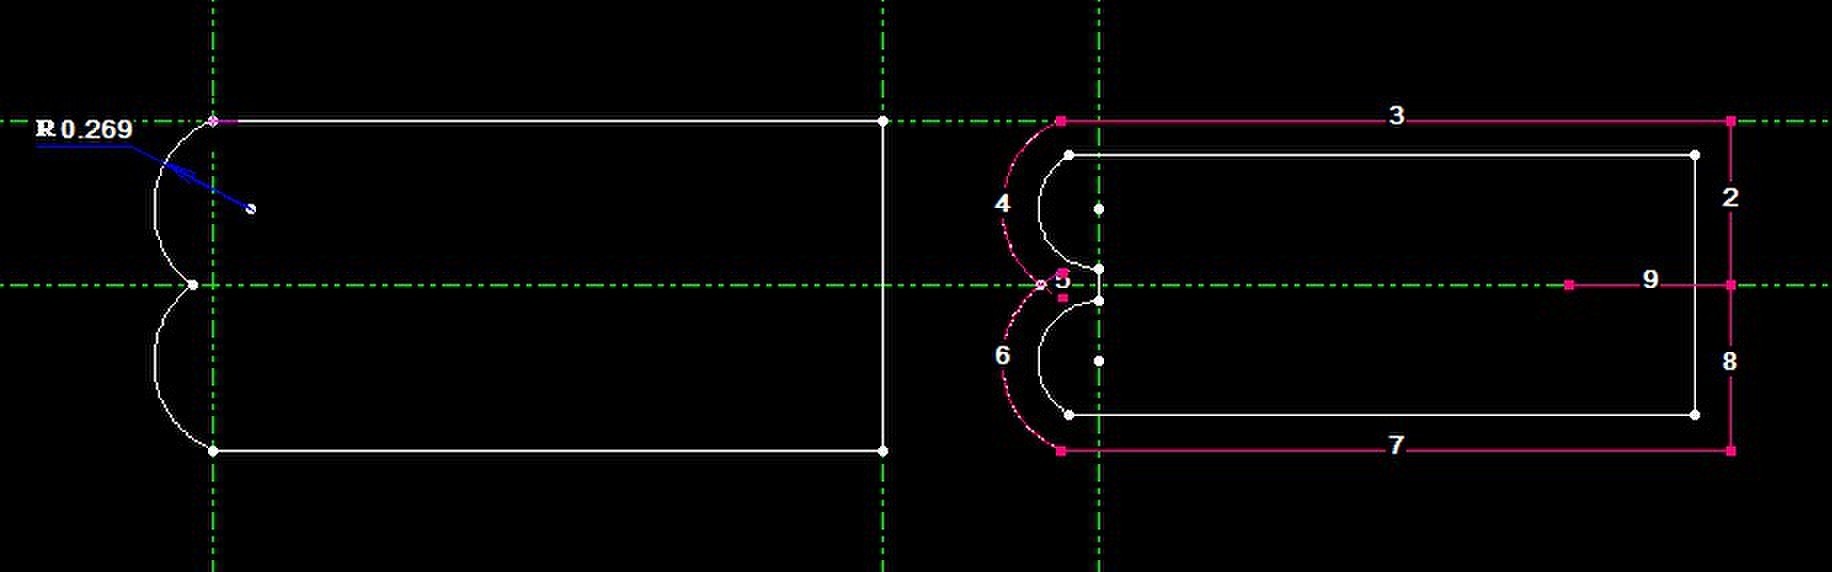
型腔有两个相接的小圆弧,正常补偿生成代码时提示“补偿后图形断开”,可这样解决:
- 修改图形,将原图向内偏移一个补偿值;
- 从两小圆弧相交处开始等距偏移,选任一小圆弧圆心作 90 度辅助线;
- 用圆弧延长功能将两小圆弧延长到与辅助线相交,连接交点;
- 用反向(向外)补偿生成正确加工代码。
小结:补偿计算是线切割编程的基本功。掌握基础公式、内孔外围加减方向与模具实例,配合“钼丝常测量、精度件先试切”的习惯,就能有效避免尺寸误差。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队