
Akurasi EDM kawat bergantung pada empat faktor — pemilihan material, transmisi mekanis, pengendalian tegangan sisa, dan hasil akhir permukaan — serta pada pemahaman bagaimana kesalahan dihasilkan.
1. Empat kunci akurasi.
- Material: pemotongan biasanya dimulai setelah pengerasan. Baja karbon perkakas seperti T8A atau T10A sulit dikeraskan tembus, dan penggerindaan dapat menghilangkan lapisan keras tipis serta melunakkan bagian. Baja perkakas paduan atau karbida semen menjaga kekerasan di seluruh penampang, meningkatkan umur die dan akurasi.
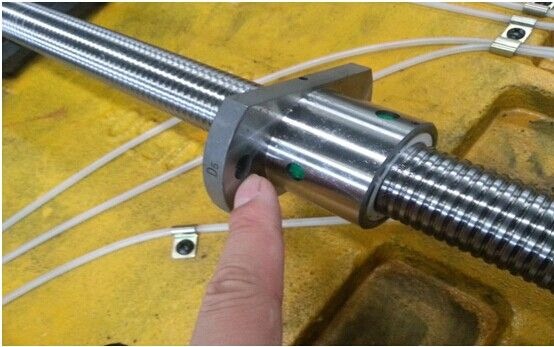
- Transmisi: gerakan meja melewati pasangan roda gigi dan sekrup utama/mur yang akurasinya secara langsung memengaruhi potongan. Akurasi gerakan kawat bergantung pada rotasi roda pemandu, keausan roda pemandu yang tidak merata, dan kelonggaran kawat.
- Tegangan sisa: memotong volume besar logam mendistribusikan ulang tegangan internal, yang dapat mendistorsi atau bahkan meretakkan bagian — kadang lebih dari presisi mesin. Langkah-langkah: perlakuan panas yang benar; jaga kontur 8–100mm dari tepi blank; tuakan material atau pra-mesin sebagian besar kelonggaran sebelum pengerasan; kasar terlebih dahulu dan finish setelah tegangan mengendap.
- Hasil akhir permukaan: tarik kembali kawat saat longgar; sesuaikan umpan untuk menghindari fluktuasi; hilangkan celah mekanis yang membuat kawat bergoyang; hindari pulsa tunggal berukuran berlebih dan kecepatan kawat berlebihan.
 2. Sumber kesalahan.
Kesalahan tidak hanya berasal dari presisi mesin tetapi juga dari kompensasi. Backlash pada transmisi mekanis adalah indikator akurasi terpenting, terutama dari celah roda gigi (antara motor stepper dan sekrup utama), celah alur pasak (terutama roda gigi besar pada sekrup utama), dan celah bantalan sekrup utama. Bahkan kontur tertutup paling sederhana pun perlu menghilangkan backlash setidaknya dua kali, sehingga akurasi praktis sekitar dua kali backlash yang tidak dapat dihilangkan.
3. Presisi MS-WEDM: skala linier dan sekrup utama. Untuk menilai penurunan akurasi: nolkan dial dan skala bersamaan, lintaskan jarak secara manual dan bandingkan — perbedaan besar berarti keausan sekrup. Sekrup utama biasanya pitch 4mm dan bervariasi menurut kelas; pastikan merek membuat spesifikasi itu. Skala closed-loop penuh memberikan akurasi tingkat mikron dan mengompensasi keausan sekrup; semi-closed atau open loop memerlukan penggantian. Jika dial dan skala setuju tetapi hitungan langkah perangkat lunak menyimpang dari perjalanan aktual, duga langkah hilang (motor, kabel, atau papan penggerak) dan hubungi produsen.
4. Menangani hilangnya akurasi. Setelah layanan yang lama, periksa gerakan hilang meja, akurasi posisi, dan akurasi posisi berulang. Gerakan hilang mencerminkan kesalahan pitch sekrup utama (diizinkan sekitar 0,03mm); akurasi posisi berulang mencerminkan konsistensi gesekan dan pra-beban (diizinkan sekitar 0,002mm). Kerusakan ini sebagian besar mekanis — biasanya celah berlebih antara sekrup utama sumbu X dan mur, dikoreksi dengan menyesuaikan celah atau mengganti bola.
5. Uji segi delapan. Memotong segi delapan mengungkap akurasi koordinat, stabilitas roda pemandu, backlash X/Y, dan kesetiaan umpan. Sisi yang berukuran kurang sejajar dengan X dengan umpan lambat menunjukkan goyangan roda pemandu aksial yang melebarkan kerf; hal yang sama pada sisi sejajar Y menunjukkan goyangan radial. Bekas papan cuci pada sisi sejajar X berarti kawat tidak menempuh jalur Y yang sama ke atas dan ke bawah; pada sisi sejajar Y, perbedaan tegangan besar antara lintasan. Jika atas dan bawah potongan berbeda, roda pemandu alur V telah kehilangan fungsi penempatannya.
Singkatnya: akurasi pemesinan adalah hasil gabungan dari material, mekanika, proses, dan pengendalian kesalahan. Memahami sumber kesalahan dan menggunakan alat seperti uji segi delapan menjaga kualitas tetap konsisten dalam pemilihan, komisioning, dan pekerjaan harian.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan