
线切割加工讲究精度,工件切割质量直接关系整个加工过程。要保证加工精度与质量,需要从材料选择、机械传动、残余应力控制与表面质量四个维度入手,同时理解误差的产生机制。
一、保证精度的四个要点
1. 选择适合的工件材料
线切割通常在坯料淬硬后开始。若选用 T8A、T10A 等碳素工具钢,因其难淬透且淬硬层浅,修磨后可能磨掉淬硬层导致硬度明显下降。应选择淬透性较好的合金工具钢或硬质合金,这两种材质从表层到中心硬度都不会明显降低,可提高模具寿命与加工精度。
2. 提升机械传动精度
工作台移动精度与钼丝运动精度都对加工精度有直接影响:
- 工作台移动由多个传动副带动(齿轮副、丝杠螺母副等),其传动精度直接影响加工精度;
- 钼丝运动精度受导轮回转精度、导轮不均匀磨损及钼丝松弛影响。
3. 降低残余应力
线切割切割掉大块金属会破坏材料内部残余应力的平衡,使其重新分布。残余应力有时比机床精度对加工精度的影响更大,可导致明显变形甚至材料断裂。降低残余应力的措施:
- 选择正确的热处理规范;
- 工件轮廓离坯料边缘 8–100mm;
- 加工前进行时效处理,或在淬火前预加工去掉大部分余量;
- 采用二次切割法:先粗切型孔,待应力达到新平衡后再精切;
- 采用合适的切割顺序。
4. 提高表面光洁度
- 随时检查钼丝张紧度,不足立即张紧;
- 进给速度调节得当,减少速度波动;
- 检查机械传动间隙,间隙过大会使钼丝晃动、光洁度变粗;
- 选择合适的电参数,避免单脉冲过大;
- 避免走丝速度过快或抖动。
二、误差来源分析
线切割误差不仅是机床精度问题,还包括补偿量计算等环节。机械传动系统的回差是整机精度最重要的指标,主要来自:
- 齿轮间隙:主要是步进电机与丝杠间的传动齿轮;
- 连接键间隙:特别是丝杠上的大齿轮,微小间隙在回差上的反应不可忽视,电机轴键间隙还伴有噪音;
- 丝杠轴承间隙:靠轴承内外环轴向调整消除,若轴承质量低劣,消除间隙后转动不灵活,转动轻快后又出现间隙。
以上因素共同造成系统回差。实际加工中,即使最简单的封闭图形也至少经历两次排除回差,因此实际加工精度一般在不可消除回差的两倍左右。力矩传递整体刚性较差时,柔弱部位的挠性变形也会以间隙方式体现。
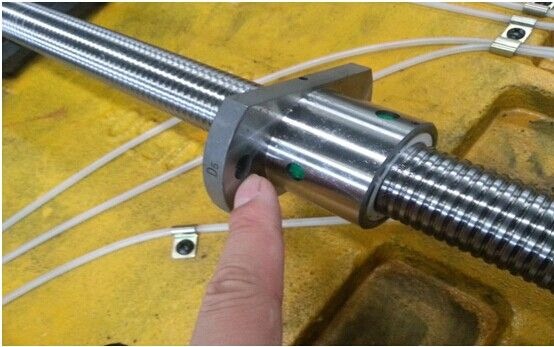
三、中走丝机床精度:光栅尺与丝杠
中走丝机精度与光栅尺、丝杠密切相关。判断精度下降的排查方法:
- 机械问题排查:将刻度盘与光栅尺度数同时清零,手摇一段距离对比差值;相差很大可能是丝杆磨损,需更换;
- 丝杠规格:中走丝丝杆一般 4mm,按等级不同精度不同,不要只看品牌,要确认该品牌是否生产该规格丝杆及其等级;
- 闭环优势:全闭环光栅尺精度达微米级,丝杆磨损也能补正;半闭环或开环则丝杆磨损必须更换;
- 电气问题:若刻度盘与光栅尺无偏差但软件显示步数与实际行程误差大,考虑机床失步(电机、线路或驱动板老化),建议联系厂家维修。
四、机床精度下降的处理
机床使用一段时间后精度下降,重点考虑三项运动精度:工作台运动矢动量、定位精度与重复定位精度。
- 矢动量:反映丝杠螺距误差,允差值 0.03mm;
- 重复定位精度:反映动静摩擦力和阻力是否一致、装配预紧力是否合适,允差值 0.002mm,与丝杠间隙关系不大。
此类故障与电气部分关系不大,检查重点在机械部分——常见原因是 X 轴传动丝杠与螺母间隙过大,可通过调整间隙或更换滚珠解决。
五、用“割八方”检验机床精度
切割八方能全面反映机床坐标位移精度、导轮运转平稳性、X/Y 轴系统回差和进给与实际位移的保真度,机床任何精度问题都难以掩饰。分析要点:
- 与 X 轴平行的直面尺寸偏小且进给慢:导轮轴向偏摆抖晃大,切缝变大;
- 与 Y 轴平行的直面尺寸偏小且进给慢:导轮径向偏摆抖晃大;
- X 轴平行面搓板纹重:丝上下运行在 Y 方向不走一条轨迹;
- Y 轴平行面搓板纹重:上下行张力差异大;
- 切割面上下两头不一致:上下导轮中有一个 V 形槽定位作用明显变差。
小结:加工精度是材料、机械、工艺与误差控制共同作用的结果。理解精度保证要点与误差来源,善用割八方等检验手段,才能在选型、调试与日常加工中持续保证质量。
需要更多信息?请联系我们的销售团队 —— 我们会在 24 小时内回复。 联系销售团队