
Độ chính xác của cắt dây EDM phụ thuộc vào bốn yếu tố — lựa chọn vật liệu, truyền động cơ khí, kiểm soát ứng suất dư và chất lượng bề mặt — và vào việc hiểu sai số được tạo ra như thế nào.
1. Bốn chìa khóa của độ chính xác.
- Vật liệu: cắt thường bắt đầu sau khi tôi cứng. Các loại thép dụng cụ cacbon như T8A hoặc T10A khó tôi thấu tâm, và mài có thể loại bỏ lớp tôi mỏng và làm mềm chi tiết. Thép dụng cụ hợp kim hoặc hợp kim cứng giữ độ cứng xuyên qua tiết diện, cải thiện tuổi thọ khuôn và độ chính xác.
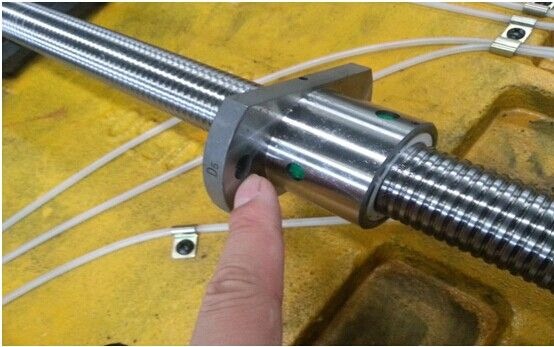
- Truyền động: chuyển động bàn máy đi qua các cặp bánh răng và vít me/đai ốc có độ chính xác ảnh hưởng trực tiếp đến vết cắt. Độ chính xác chuyển động của dây phụ thuộc vào vòng quay bánh xe dẫn hướng, mòn bánh xe dẫn hướng không đều và độ chùng của dây.
- Ứng suất dư: cắt bỏ khối lượng lớn kim loại tái phân bố ứng suất bên trong, có thể làm biến dạng hoặc thậm chí nứt chi tiết — đôi khi còn lớn hơn độ chính xác của máy. Các biện pháp: xử lý nhiệt đúng cách; giữ biên dạng cách mép phôi 8–100mm; ủ ổn định vật liệu hoặc gia công trước phần lớn lượng dư trước khi tôi; cắt thô trước và cắt tinh sau khi ứng suất ổn định.
- Chất lượng bề mặt: siết lại dây khi lực căng thấp; điều chỉnh tốc độ nạp để tránh dao động; loại bỏ khe hở cơ khí làm dây lắc lư; tránh xung đơn quá lớn và tốc độ dây quá cao.
 2. Các nguồn sai số.
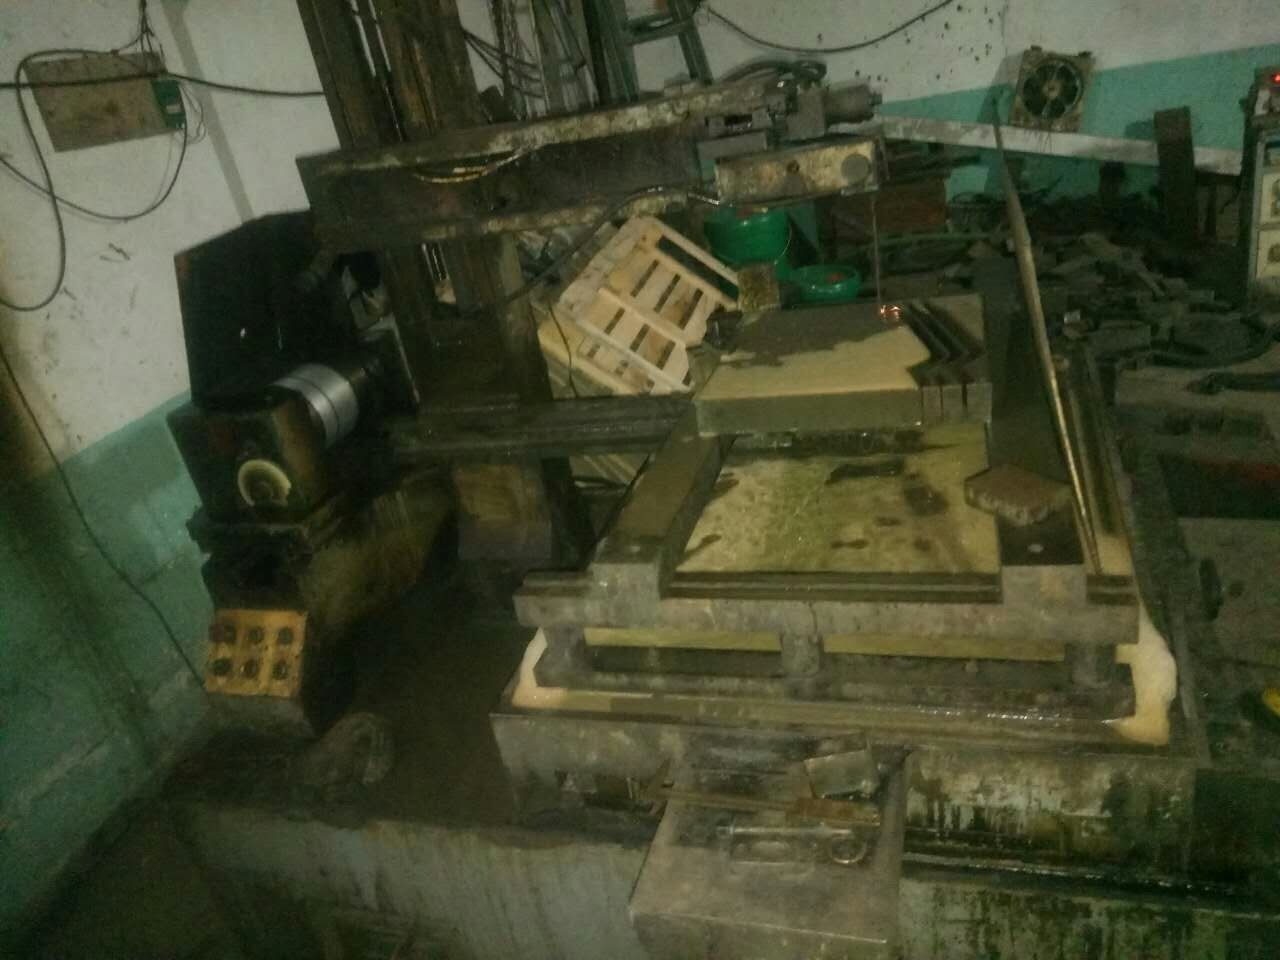
Sai số không chỉ đến từ độ chính xác của máy mà còn từ bù trừ. Khe hở dọc trong truyền động cơ khí là chỉ số độ chính xác quan trọng nhất, chủ yếu từ khe hở bánh răng (giữa động cơ bước và vít me), khe hở rãnh then (đặc biệt là bánh răng lớn trên vít me) và khe hở ổ bi vít me. Ngay cả biên dạng kín đơn giản nhất cũng cần được loại trừ khe hở dọc ít nhất hai lần, nên độ chính xác thực tế khoảng gấp đôi khe hở dọc không thể loại bỏ.
3. Độ chính xác của MS-WEDM: thước đo tuyến tính và vít me. Để đánh giá độ chính xác suy giảm: đưa đồng hồ so và thước đo về zero cùng nhau, di chuyển bằng tay một khoảng và so sánh — chênh lệch lớn nghĩa là vít me bị mòn. Vít me thường có bước 4mm và khác nhau theo cấp; hãy xác nhận thương hiệu đó sản xuất thông số đó. Thước đo vòng kín hoàn toàn cho độ chính xác cấp micron và bù trừ mòn vít me; vòng bán kín hoặc hở cần thay thế. Nếu đồng hồ so và thước đo khớp nhau nhưng số bước phần mềm khác với hành trình thực tế, nghi ngờ mất bước (động cơ, dây điện hoặc bo mạch điều khiển) và liên hệ nhà sản xuất.
4. Xử lý mất độ chính xác. Sau thời gian dài phục vụ, hãy kiểm tra hành trình chết của bàn máy, độ chính xác định vị và độ chính xác định vị lặp lại. Hành trình chết phản ánh sai số bước vít me (cho phép khoảng 0,03mm); độ chính xác định vị lặp lại phản ánh độ nhất quán ma sát và lực ép trước (cho phép khoảng 0,002mm). Các lỗi này chủ yếu là cơ khí — thường là khe hở dư giữa vít me và đai ốc trục X, được khắc phục bằng cách điều chỉnh khe hở hoặc thay bi.
5. Bài kiểm tra hình bát giác. Cắt một hình bát giác phơi bày độ chính xác tọa độ, độ ổn định bánh xe dẫn hướng, khe hở dọc X/Y và độ trung thực của tốc độ nạp. Một cạnh song song X bị thiếu hụt với tốc độ nạp chậm cho thấy bánh xe dẫn hướng lắc dọc trục làm rộng khe cắt; điều tương tự trên cạnh song song Y cho thấy lắc hướng kính. Vân gợn sóng trên cạnh song song X nghĩa là dây không đi theo cùng đường Y khi lên và xuống; trên cạnh song song Y là chênh lệch lực căng lớn giữa các lần chạy. Nếu đỉnh và đáy của vết cắt khác nhau, bánh xe dẫn hướng có rãnh chữ V đã mất chức năng định vị.
Tóm lại: độ chính xác gia công là kết quả tổng hợp của vật liệu, cơ khí, quy trình và kiểm soát sai số. Hiểu các nguồn sai số và sử dụng các công cụ như bài kiểm tra hình bát giác giữ chất lượng nhất quán trong lựa chọn, chạy thử và công việc hàng ngày.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh