
ความแม่นยำของเครื่องตัดลวด EDM ขึ้นอยู่กับสี่ปัจจัย — การเลือกวัสดุ ระบบส่งกำลังทางกล การควบคุมความเค้นตกค้าง และผิวสำเร็จ — และขึ้นอยู่กับการเข้าใจว่าความคลาดเคลื่อนเกิดขึ้นได้อย่างไร
1. กุญแจสี่ประการสู่ความแม่นยำ
- วัสดุ: การตัดมักเริ่มหลังการชุบแข็ง เหล็กกล้าคาร์บอนเครื่องมืออย่าง T8A หรือ T10A ชุบแข็งทะลุยาก และการเจียรอาจลบชั้นที่ชุบแข็งบางๆ ออกและทำให้ชิ้นส่วนอ่อนลง เหล็กกล้าอัลลอยเครื่องมือหรือคาร์ไบด์ซีเมนต์รักษาความแข็งตลอดหน้าตัด ช่วยเพิ่มอายุแม่พิมพ์และความแม่นยำ
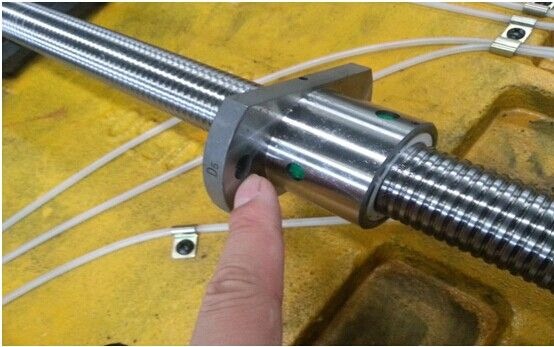
- ระบบส่งกำลัง: การเคลื่อนที่ของโต๊ะผ่านชุดเฟืองและลีดสกรู/น็อต ซึ่งความแม่นยำส่งผลโดยตรงต่อการตัด ความแม่นยำของการเคลื่อนที่ของลวดขึ้นอยู่กับการหมุนของล้อนำลวด การสึกหรอของล้อนำลวดที่ไม่สม่ำเสมอ และความหย่อนของลวด
- ความเค้นตกค้าง: การตัดโลหะปริมาณมากออกจะกระจายความเค้นภายในใหม่ ซึ่งอาจทำให้ชิ้นส่วนบิดเบี้ยวหรือแม้แต่แตกร้าว — บางครั้งมากกว่าความแม่นยำของเครื่องเสียอีก มาตรการ: ทำความร้อนบำบัดอย่างถูกต้อง รักษาเส้นขอบให้ห่างจากขอบชิ้นงาน 8–100 มม. อบวัสดุหรือกลึงค่าเผื่อส่วนใหญ่ล่วงหน้าก่อนชุบแข็ง ตัดหยาบก่อนและตัดผิวสำเร็จเมื่อความเค้นสงบตัวแล้ว
- ผิวสำเร็จ: ดึงความตึงลวดใหม่เมื่อต่ำ ปรับการป้อนเพื่อหลีกเลี่ยงความผันผวน กำจัดระยะหลวมทางกลที่ทำให้ลวดแกว่ง หลีกเลี่ยงพัลส์เดี่ยวที่ใหญ่เกินไปและความเร็วลวดที่มากเกินไป
 2. แหล่งที่มาของความคลาดเคลื่อน
ความคลาดเคลื่อนไม่ได้มาจากความแม่นยำของเครื่องเท่านั้น แต่ยังมาจากการชดเชยด้วย ระยะหมุนกลับ (backlash) ในระบบส่งกำลังทางกลเป็นตัวชี้วัดความแม่นยำที่สำคัญที่สุด หลักๆ มาจากระยะห่างของเฟือง (ระหว่างมอเตอร์สเต็ปเปอร์กับลีดสกรู) ระยะห่างของร่องลิ่ม (โดยเฉพาะเฟืองใหญ่บนลีดสกรู) และระยะห่างของแบริ่งลีดสกรู แม้แต่เส้นขอบปิดที่ง่ายที่สุดก็ต้องกำจัดระยะหมุนกลับอย่างน้อยสองครั้ง ดังนั้นความแม่นยำในทางปฏิบัติจึงประมาณสองเท่าของระยะหมุนกลับที่ไม่สามารถกำจัดได้
3. ความแม่นยำของ MS-WEDM: สเกลเชิงเส้นและลีดสกรู วิธีประเมินความแม่นยำที่ลดลง: ตั้งศูนย์ไดอัลและสเกลพร้อมกัน เคลื่อนด้วยมือเป็นระยะหนึ่งแล้วเปรียบเทียบ — ความต่างมากหมายถึงลีดสกรูสึก ลีดสกรูมักมีระยะพิทช์ 4 มม. และแตกต่างกันตามเกรด ยืนยันว่าแบรนด์ผลิตสเปกนั้นจริง สเกลลูปปิดเต็มรูปแบบให้ความแม่นยำระดับไมครอนและชดเชยการสึกหรอของสกรู ลูปปิดกึ่งหรือลูปเปิดต้องเปลี่ยนชิ้นส่วน หากไดอัลและสเกลตรงกัน แต่จำนวนขั้นของซอฟต์แวร์ต่างจากระยะเคลื่อนที่จริง ให้สงสัยการสูญเสียขั้น (มอเตอร์ สายไฟ หรือบอร์ดขับ) และติดต่อผู้ผลิต
4. การจัดการการสูญเสียความแม่นยำ หลังใช้งานเป็นเวลานาน ให้ตรวจสอบการเคลื่อนที่สูญเปล่าของโต๊ะ ความแม่นยำในการระบุตำแหน่ง และความแม่นยำในการระบุตำแหน่งซ้ำ การเคลื่อนที่สูญเปล่าสะท้อนความคลาดเคลื่อนของพิทช์ลีดสกรู (ค่าเผื่อประมาณ 0.03 มม.) ความแม่นยำในการระบุตำแหน่งซ้ำสะท้อนความสม่ำเสมอของแรงเสียดทานและแรงดึงตั้งล่วงหน้า (ค่าเผื่อประมาณ 0.002 มม.) ความผิดปกติเหล่านี้ส่วนใหญ่เป็นปัญหาทางกล — มักเป็นระยะหลวมเกินไประหว่างลีดสกรูแกน X กับน็อต แก้ไขโดยการปรับระยะหลวมหรือเปลี่ยนลูกปืน
5. การทดสอบรูปแปดเหลี่ยม การตัดรูปแปดเหลี่ยมเผยให้เห็นความแม่นยำของพิกัด ความเสถียรของล้อนำลวด ระยะหมุนกลับของแกน X/Y และความเที่ยงตรงของการป้อน หน้าด้านขนานกับ X ที่เล็กเกินไปพร้อมการป้อนช้า บ่งบอกว่าล้อนำลวดแกว่งในแนวแกนทำให้ร่องตัดกว้างขึ้น เช่นเดียวกับหน้าขนานกับ Y บ่งบอกการแกว่งในแนวรัศมี รอยลูกฟูกบนหน้าขนานกับ X หมายความว่าลวดไม่เดินตามเส้นทาง Y เดียวกันตอนขึ้นและลง บนหน้าขนานกับ Y หมายถึงความต่างของความตึงมากระหว่างรอบการเดิน หากด้านบนและด้านล่างของรอยตัดต่างกัน แสดงว่าล้อนำลวดร่องวีสูญเสียหน้าที่ในการกำหนดตำแหน่ง
โดยสรุป: ความแม่นยำในการกลึงเป็นผลรวมของวัสดุ กลไก กระบวนการ และการควบคุมความคลาดเคลื่อน การเข้าใจแหล่งที่มาของความคลาดเคลื่อนและการใช้เครื่องมืออย่างการทดสอบรูปแปดเหลี่ยมจะรักษาคุณภาพให้สม่ำเสมอทั้งในการเลือกเครื่อง การติดตั้ง และการทำงานประจำวัน
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย