
Korsleting adalah masalah paling umum pada EDM kawat, dan penyebabnya berbeda menurut skenario. Korsleting dapat mengganggu potongan, memutus kawat, dan mencacatkan benda kerja.
1. Korsleting pada pembalikan. Tiga faktor: kendur satu sisi — tegangan berbeda antar arah, sehingga kawat membeku sebentar pada pembalikan dan menyentuh benda kerja; penegang otomatis menjaganya tetap kencang. Waktu deteksi terlalu pendek — kehilangan tegangan sesaat pada pembalikan salah dianggap sebagai korsleting; atur ke 5–10 detik. Pelacakan terlalu ketat — tegangan turun selama pengereman pembalikan; memperlambat pelacakan menyelesaikannya.
2. Korsleting pada sambungan las. Terak las di sambungan tidak dapat dipotong (terburuk dengan TIG). Retas atau gerinda manik las terlebih dahulu; di titik las, perlambat pelacakan dan naikkan arus serta interval pulsa sehingga terak meleleh dan terbawa pembilasan; jangan pernah terburu-buru — putus lebih buruk daripada kemajuan lambat.
3. Korsleting dan distorsi jalur pada aluminium. Aluminium ringan, lunak, dan sulit dibilas. Pada potongan tebal, cairan tidak dapat mencapai celah, menghasilkan korsleting “arus tanpa pelepasan” — dan titik pelepasan dapat bergeser ke blok konduktif, di mana mesin membaca pelepasan normal sementara kawat menyeret alur melalui aluminium lunak dan mendistorsi jalur. Perbaikan: kurangi lebar pulsa dan naikkan interval pulsa; pada aluminium tebal gunakan interval setidaknya 8× lebar dan arus di bawah 2A, persempit interval setelah stabil; gunakan kawat diameter lebih besar; jaga cairan tetap bersih; putar atau ganti blok konduktif.
4. Korsleting selama potongan udara. Potongan udara tanpa daya frekuensi tinggi secara teori tidak dapat korslet. Jika potongan udara bertenaga korslet, periksa ammeter. Dengan arus, ada sesuatu pada benda kerja yang menyentuh mesin — jaga agar terisolasi dari rangka. Tanpa arus, kartu kontrol mungkin rusak, atau dua instance perangkat lunak berjalan; juga periksa bahwa blok konduktif tidak menyentuh mesin.
5. Penyalaan pompa memicu mesin. Masalah relai: ketika relai pompa menutup, korsleting melintasi outputnya (kawat atau pecahan besi) memicu mesin. Penyegelan motor: air di konektor atau kabel rusak korslet. Kerusakan motor: fase hilang atau beban berlebih — periksa input dan output dengan multimeter.
6. Korsleting di tengah potongan. Besi cor memiliki lubang pasir non-konduktif yang membuat pemotongan tidak stabil; hindari jika memungkinkan. Jika pelacakan terlalu cepat, perlambat. Untuk ketidakcocokan parameter (daya terlalu rendah untuk tinggi, umum pada benda kerja tinggi), tekan tombol retraksi korsleting (retraksi otomatis 5–15 detik), naikkan daya frekuensi tinggi (pulsa lebih lebar, tegangan lebih tinggi, lebih banyak transistor; perbesar interval pada benda kerja tinggi), dan sesuaikan nilai sampling. Untuk pembilasan buruk, ganti cairan dan tambahkan sabun pengemulsi; minyak tanah di kerf membantu pada bagian tebal. Darurat: dengan sakelar mati dan pompa berhenti, oleskan pelarut ke kerf di sepanjang kawat, sentuh kawat dengan lembut dengan obeng berlawanan arah umpan, lalu mulai ulang — getaran kawat memulihkan pelepasan.
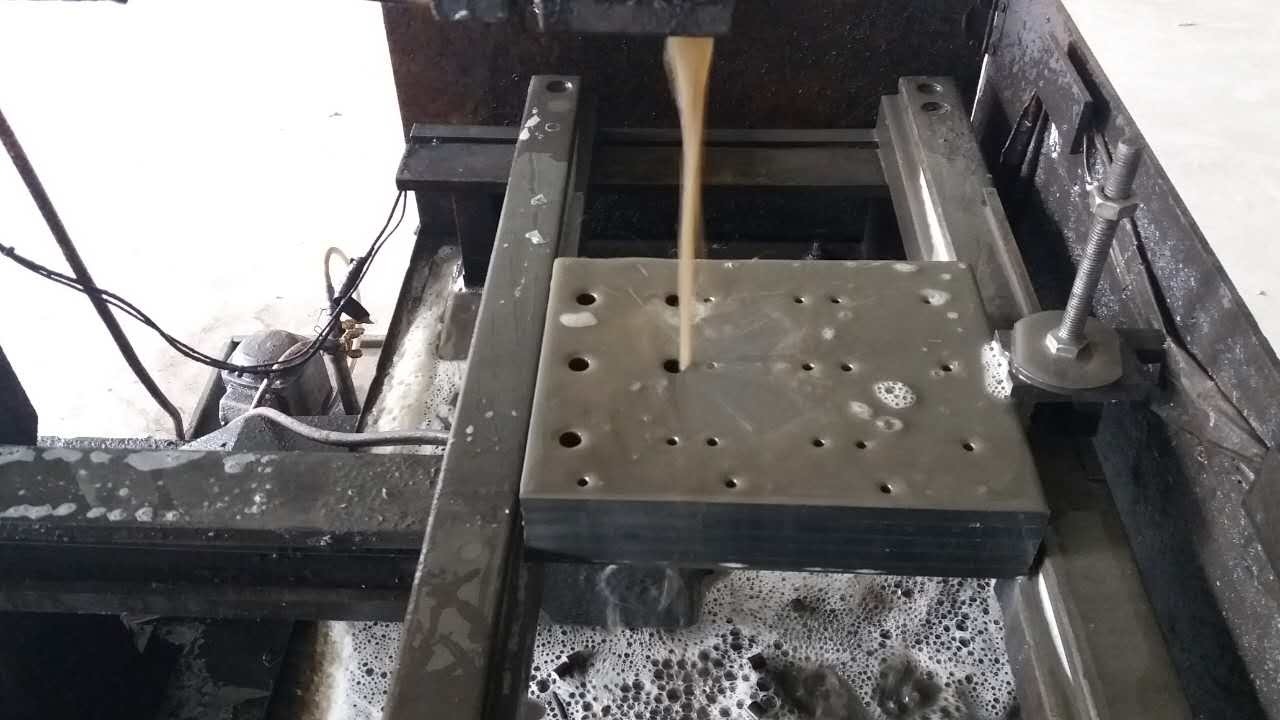
7. Korsleting tanpa retraksi. Benda kerja tebal membilas buruk dan kawat melengkung tanpa putus — turunkan kecepatan potong maksimum dan perbaiki pembilasan. Alur dalam di blok konduktif mencegah sampling waktu nyata — ganti blok. Kabel sampling terputus atau teroksidasi — sambungkan kembali (positif di meja, negatif di blok). Kerusakan kontroler atau kartu kontrol — ganti kontroler.
Singkatnya: identifikasi skenario terlebih dahulu, lalu ikuti daftar periksa yang cocok. Sebagian besar korsleting diselesaikan dengan menyesuaikan pelacakan, parameter, atau cairan; untuk komponen kelistrikan, atur layanan profesional dan jaga keselamatan.
Butuh informasi lebih lanjut? — kami membalas dalam 24 jam. Hubungi tim penjualan