
การลัดวงจรเป็นปัญหาที่พบบ่อยที่สุดในเครื่องตัดลวด EDM และสาเหตุแตกต่างกันไปตามสถานการณ์ การลัดวงจรสามารถขัดจังหวะการตัด ทำให้ลวดขาด และทำชิ้นงานเสียหายได้
1. การลัดวงจรที่จุดกลับทิศ มีสามปัจจัย: ลวดหย่อนด้านเดียว — ความตึงต่างกันระหว่างสองทิศทาง ทำให้ลวดหยุดชั่วขณะที่จุดกลับทิศและสัมผัสกับชิ้นงาน ตัวปรับความตึงอัตโนมัติจะช่วยให้ลวดตึง ระยะเวลาในการตรวจจับสั้นเกินไป — การสูญเสียแรงดันชั่วขณะที่จุดกลับทิศถูกวินิจฉัยผิดว่าเป็นการลัดวงจร ให้ตั้งเป็น 5–10 วินาที การติดตามที่แน่นเกินไป — แรงดันลดลงระหว่างการเบรกเมื่อกลับทิศ การชะลอการติดตามจะแก้ไขได้
2. การลัดวงจรที่รอยเชื่อม ตะกรันเชื่อมในรอยต่อไม่สามารถตัดได้ (แย่ที่สุดกับ TIG) ให้สกัดหรือเจียรลูกปัดเชื่อมออกก่อน ที่จุดเชื่อมให้ชะลอการติดตามและเพิ่มกระแสและช่วงพัลส์เพื่อให้ตะกรันหลอมและถูกชะล้างออกไป อย่ารีบเร่ง — การขาดลวดแย่กว่าการค่อยๆ เป็นไป
3. การลัดวงจรและเส้นทางบิดเบี้ยวบนอะลูมิเนียม อะลูมิเนียมเบา นุ่ม และชะล้างยาก บนการตัดหนา น้ำยาไม่สามารถเข้าถึงช่องว่างได้ ทำให้เกิดการลัดวงจรแบบ “มีกระแสแต่ไม่มีการคายประจุ” — และจุดคายประจุอาจเลื่อนไปที่บล็อกนำไฟฟ้า ซึ่งเครื่องอ่านค่าได้ว่าคายประจุปกติในขณะที่ลวดลากเป็นร่องผ่านอะลูมิเนียมอ่อนและบิดเบี้ยวเส้นทาง วิธีแก้ไข: ลดความกว้างพัลส์และเพิ่มช่วงพัลส์ บนอะลูมิเนียมหนาใช้ช่วงพัลส์อย่างน้อย 8 เท่าของความกว้างและกระแสต่ำกว่า 2 แอมป์ แล้วค่อยๆ ลดช่วงพัลส์ลงเมื่อเสถียรแล้ว ใช้ลวดเส้นผ่านศูนย์กลางใหญ่ขึ้น รักษาน้ำยาให้สะอาด หมุนหรือเปลี่ยนบล็อกนำไฟฟ้า
4. การลัดวงจรระหว่างการตัดอากาศ การตัดอากาศโดยไม่มีกำลังความถี่สูงไม่สามารถลัดวงจรได้ในทางทฤษฎี หากการตัดอากาศที่มีไฟเกิดการลัดวงจร ให้ตรวจสอบแอมป์มิเตอร์ เมื่อมีกระแส แสดงว่ามีบางสิ่งบนชิ้นงานสัมผัสกับเครื่อง — ควรให้มันฉนวนจากโครงเครื่อง หากไม่มีกระแส แผงควบคุมอาจชำรุด หรือมีการรันซอฟต์แวร์สองอินสแตนซ์ ตรวจสอบด้วยว่าบล็อกนำไฟฟ้าไม่สัมผัสกับเครื่อง
5. สตาร์ทปั๊มแล้วเครื่องตัดการทำงาน ปัญหารีเลย์: เมื่อรีเลย์ปั๊มปิดวงจร การลัดวงจรข้ามเอาต์พุตของมัน (สายไฟหรือเศษเหล็ก) จะทำให้เครื่องตัดการทำงาน ซีลมอเตอร์: น้ำในขั้วต่อหรือสายไฟชำรุดทำให้ลัดวงจร มอเตอร์เสียหาย: ขาดเฟสหรือโอเวอร์โหลด — ตรวจสอบขาเข้าและขาออกด้วยมัลติมิเตอร์
6. การลัดวงจรกลางการตัด เหล็กหล่อมีรูทรายที่ไม่นำไฟฟ้าทำให้การตัดไม่เสถียร หลีกเลี่ยงถ้าเป็นไปได้ หากการติดตามเร็วเกินไป ให้ชะลอลง สำหรับพารามิเตอร์ไม่ตรงกัน (กำลังต่ำเกินไปสำหรับความสูง พบบ่อยกับชิ้นงานสูง) ให้กดปุ่มถอยหนีการลัดวงจร (ถอยอัตโนมัติ 5–15 วินาที) เพิ่มกำลังความถี่สูง (พัลส์กว้างขึ้น แรงดันสูงขึ้น ทรานซิสเตอร์มากขึ้น ขยายช่วงพัลส์บนชิ้นงานสูง) และปรับค่าการสุ่มตัวอย่าง สำหรับการชะล้างไม่ดี ให้เปลี่ยนน้ำยาและเติมสบู่ก้อน สำหรับชิ้นงานหนา การทาน้ำมันก๊าดในร่องตัดช่วยได้ ฉุกเฉิน: เมื่อปิดสวิตช์และหยุดปั๊มแล้ว ให้แปรงตัวทำละลายลงในร่องตัดตามแนวลวด แตะลวดเบาๆ ด้วยไขควงด้านตรงข้ามกับการป้อน แล้วสตาร์ทใหม่ — การสั่นสะเทือนของลวดจะทำให้การคายประจุกลับมา
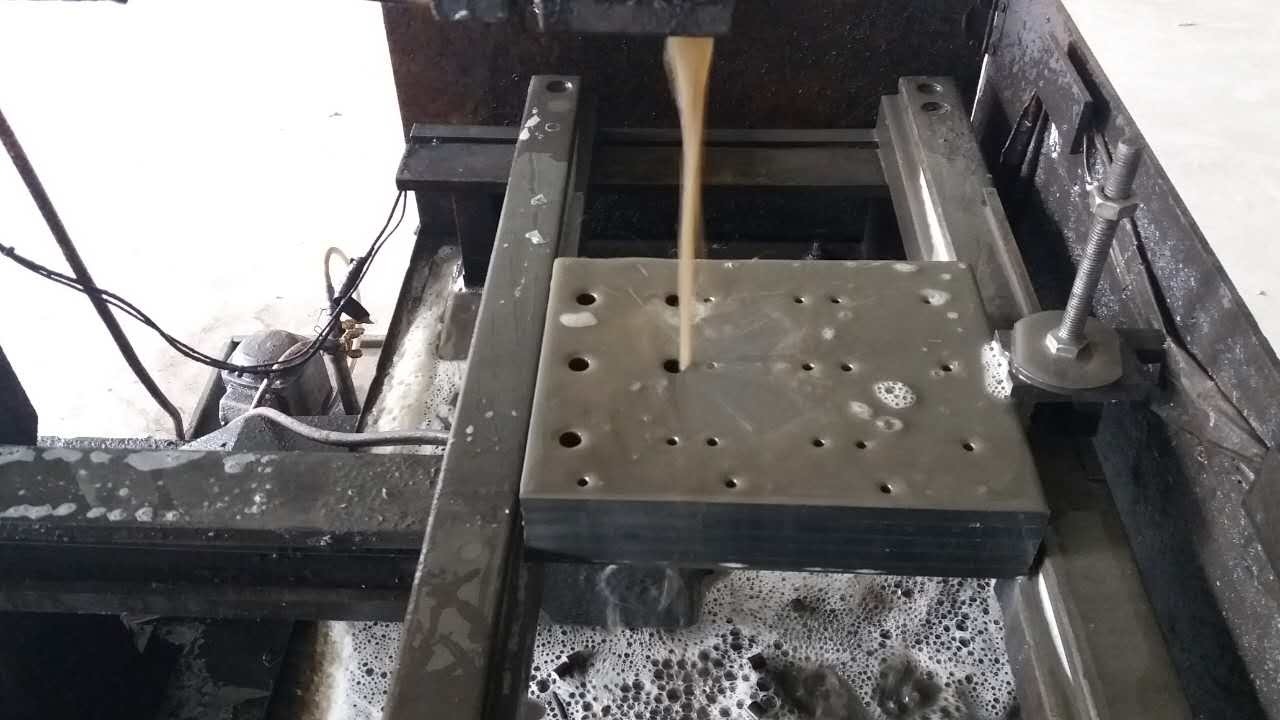
7. ลัดวงจรโดยไม่ถอยหนี ชิ้นงานหนาชะล้างได้ไม่ดีและลวดงอโดยไม่ขาด — ลดความเร็วตัดสูงสุดและปรับปรุงการชะล้าง ร่องลึกในบล็อกนำไฟฟ้าทำให้การสุ่มตัวอย่างแบบเรียลไทม์ล้มเหลว — เปลี่ยนบล็อก สายสุ่มตัวอย่างขาดหรือออกซิไดซ์ — เชื่อมใหม่ (ขั้วบวกบนโต๊ะ ขั้วลบบนบล็อก) คอนโทรลเลอร์หรือแผงควบคุมชำรุด — เปลี่ยนคอนโทรลเลอร์
โดยสรุป: ระบุสถานการณ์ก่อน แล้วปฏิบัติตามรายการตรวจสอบที่ตรงกัน การลัดวงจรส่วนใหญ่แก้ได้โดยการปรับการติดตาม พารามิเตอร์ หรือน้ำยา สำหรับชิ้นส่วนไฟฟ้า ควรจัดบริการช่างผู้ชำนาญและรักษาความปลอดภัย
ต้องการข้อมูลเพิ่มเติม? — เราตอบกลับภายใน 24 ชั่วโมง ติดต่อทีมขาย