
Ngắn mạch là sự cố phổ biến nhất trong cắt dây EDM, và nguyên nhân khác nhau theo tình huống. Một lần ngắn mạch có thể làm gián đoạn vết cắt, đứt dây và làm hỏng phôi.
1. Ngắn mạch khi đảo chiều. Ba yếu tố: chùng một phía — lực căng khác nhau giữa các hướng, nên dây đứng đơ một lúc khi đảo chiều và chạm vào phôi; bộ căng tự động giữ dây chặt. Thời gian phát hiện quá ngắn — sự mất điện áp tức thời khi đảo chiều bị nhầm thành ngắn mạch; hãy đặt 5–10 giây. Theo dõi quá sát — điện áp giảm trong quá trình phanh đảo chiều; làm chậm tốc độ theo dõi sẽ giải quyết được.
2. Ngắn mạch tại mối hàn. Xỉ hàn trong mối nối không thể cắt được (tệ nhất với hàn TIG). Hãy đục hoặc mài bỏ cục mối hàn trước; tại điểm hàn, làm chậm tốc độ theo dõi và tăng dòng điện cùng khoảng cách xung để xỉ hàn nóng chảy và bị cuốn trôi; không bao giờ vội vàng — đứt dây còn tệ hơn tiến độ chậm.
3. Ngắn mạch và biến dạng đường cắt trên nhôm. Nhôm nhẹ, mềm và khó làm sạch mạt cắt. Trên các vết cắt dày, dung dịch không tiếp cận được khe, tạo ra ngắn mạch kiểu “có dòng không phóng” — và điểm phóng có thể dịch chuyển sang khối tiếp điện, nơi máy đọc là phóng điện bình thường trong khi dây kéo một rãnh xuyên qua nhôm mềm và làm biến dạng đường cắt. Cách khắc phục: giảm độ rộng xung và tăng khoảng cách xung; trên nhôm dày dùng khoảng cách xung ít nhất gấp 8 lần độ rộng và dòng điện dưới 2A, thu hẹp khoảng cách xung khi đã ổn định; dùng dây có đường kính lớn hơn; giữ dung dịch sạch; xoay hoặc thay khối tiếp điện.
4. Ngắn mạch khi cắt không tải. Một lần cắt không tải không có công suất tần số cao về lý thuyết không thể ngắn mạch. Nếu cắt không tải có điện mà ngắn mạch, hãy kiểm tra ampe kế. Có dòng điện nghĩa là có vật gì đó trên phôi chạm vào máy — hãy giữ nó cách điện với khung máy. Không có dòng điện, bo mạch điều khiển có thể bị lỗi, hoặc hai phiên bản phần mềm đang chạy; cũng hãy kiểm tra khối tiếp điện không chạm vào máy.
5. Khởi động bơm làm sập máy. Vấn đề rơle: khi rơle bơm đóng, một vết ngắn mạch qua đầu ra của nó (một sợi dây hoặc mảnh sắt) làm sập máy. Vấn đề bịt kín động cơ: nước vào đầu nối hoặc dây điện hư hỏng gây ngắn mạch. Hư hỏng động cơ: mất pha hoặc quá tải — kiểm tra đầu vào và đầu ra bằng đồng hồ vạn năng.
6. Ngắn mạch giữa lúc cắt. Gang xám có các lỗ cát không dẫn điện làm cắt không ổn định; hãy tránh nó khi có thể. Nếu tốc độ theo dõi quá nhanh, hãy làm chậm nó. Với thông số không khớp (công suất quá thấp so với chiều cao, thường gặp trên phôi cao), nhấn phím rút lui khi ngắn mạch (tự rút 5–15 giây), tăng công suất tần số cao (xung rộng hơn, điện áp cao hơn, nhiều transistor hơn; mở rộng khoảng cách xung trên phôi cao), và điều chỉnh giá trị lấy mẫu. Với làm sạch mạt cắt kém, thay dung dịch và thêm xà phòng nhũ hóa; dầu hỏa trong khe cắt giúp ích trên chi tiết dày. Tình huống khẩn cấp: với công tắc tắt và bơm dừng, quét dung môi vào khe dọc theo dây, chạm nhẹ dây bằng tua vít ngược với hướng nạp, rồi khởi động lại — sự rung của dây khôi phục phóng điện.
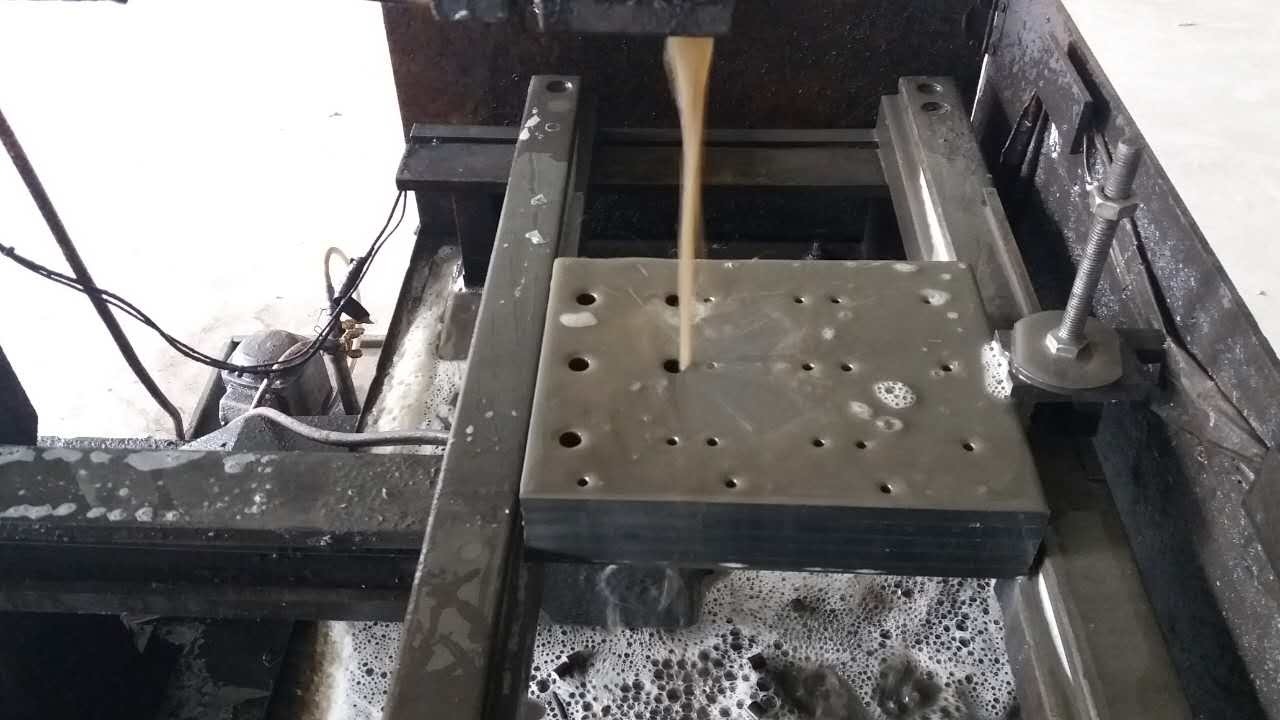
7. Ngắn mạch không rút lui. Phôi dày làm sạch mạt cắt kém và dây uốn cong nhưng không đứt — hãy hạ tốc độ cắt tối đa và cải thiện làm sạch mạt cắt. Rãnh sâu trên khối tiếp điện ngăn việc lấy mẫu theo thời gian thực — hãy thay khối. Đường lấy mẫu bị đứt hoặc oxy hóa — hãy nối lại (dương trên bàn máy, âm trên khối). Lỗi bộ điều khiển hoặc bo mạch điều khiển — hãy thay bộ điều khiển.
Tóm lại: xác định tình huống trước, rồi làm theo danh mục tương ứng. Hầu hết các ngắn mạch được giải quyết bằng cách điều chỉnh tốc độ theo dõi, thông số hoặc dung dịch; với linh kiện điện, hãy sắp xếp dịch vụ chuyên nghiệp và giữ an toàn.
Cần thêm thông tin? — chúng tôi phản hồi trong vòng 24 giờ. Liên hệ đội ngũ kinh doanh