
와이어 장전(권취), 장력 설정, 스레딩은 와이어 EDM 운전에서 가장 기본적이면서도 가장 중요한 절차입니다. 대부분의 사용자는 와이어가 끊어진 뒤에야 교체하므로 장전이 잦습니다. 올바르게 수행하면 단선이 줄고 정밀도가 보장되며, 부주의하게 하면 매듭, 꼬임, 불균일한 장력이 발생합니다.
1. 와이어 장전(권취) 단계
장전은 공급 릴에서 와이어 스풀로 와이어를 옮기는 작업입니다:
- 양쪽 역전 리미트 스위치를 옆으로 옮기고 스풀을 한쪽 끝까지 크랭크로 돌린 뒤 깨끗이 닦습니다.
- 스풀을 맨 오른쪽까지 크랭크로 돌리고 와이어 한쪽 끝을 나사로 고정합니다.
- 공급 릴을 장전 샤프트에 끼우고 너트를 조입니다. 장전 모터를 켜고 균일한 장력을 위해 역토크를 조정합니다.
- 와이어를 휠에 유지하면서 스풀을 크랭크로 돌리고, 스풀이 반대쪽 끝에 가까워지면 와이어를 자릅니다.
- 스풀의 회전과 이동에 따라 양쪽 역전 리미트 스위치를 설정합니다.
공급 릴을 손으로 잡아 장력을 유지하십시오. 그렇지 않으면 와이어가 꼬이거나 가이드 휠에서 벗어날 수 있습니다. 권취 폭은 스풀 폭의 절반을 초과해야 하며, 양쪽 끝에 5~10mm 여유를 남겨 역전 시 와이어가 끊어지지 않게 합니다.
2. 더 안전한 장전 방법
공급 릴을 손으로 잡는 것은 위험합니다. 빠르게 감기는 와이어가 손가락을 심각하게 다치게 할 수 있습니다. 릴을 천으로 눌러 잡거나, 장갑을 낀 손으로 볼트나 로드에 걸쳐 잡되 스풀보다 약간 낮게 유지하십시오.
3. 와이어 장력 설정 단계
- 스풀을 한쪽 역전 위치까지 운전하고 멈춥니다.
- 장력 휠을 적당한 힘으로 와이어에 대고 반대쪽 끝까지 운전한 뒤 멈춥니다.
- 고정 나사까지 약 8mm를 수동으로 감고, 장력 휠을 제거한 뒤 나사를 풀고 와이어 끝을 팽팽하게 당겨 다시 고정합니다.
- 와이어가 균일한 팽팽함으로 매끄럽게 운전되면 멈춥니다.
너무 느슨하면 진동, 단선, 표면 거칠기 악화가 발생하고, 너무 팽팽하면 내부 응력이 높아져 마찬가지로 쉽게 끊어집니다. 새 와이어를 과도하게 팽팽하게 하지 마십시오. 가공 약 4시간마다 재장력 조정을 하십시오.
4. 와이어 스레딩 단계
스레딩은 와이어를 가이드 시스템에 통과시키는 작업입니다:
- 와이어를 한쪽 리미트까지 운전하고 멈춘 뒤, 끝 고정 나사를 풀고 와이어 끝을 스풀 아래로 당겨 가이드 휠과 와이어 디플렉터를 지나 전도 블록에 접촉시킨 후 다시 고정 나사로 되돌립니다.
- 기동 전에 스풀을 반시계 방향으로 약 8mm 수동으로 돌립니다.
- 역전 시 스풀이 양쪽 끝에서 3~5mm 여유를 유지하도록 양쪽 역전 리미트 스위치를 설정합니다.
가는 와이어는 쉽게 매듭이 집니다. 왼손으로 스풀을 가볍게 눌러 당기는 속도를 제한하고, 강하게 당기지 말고 매듭을 잘라내십시오. 와이어가 가이드 휠 홈에 들어가고 전도 블록에 제대로 접촉하는지 확인하십시오. 블록 측면에 걸리면 단선이 발생합니다.
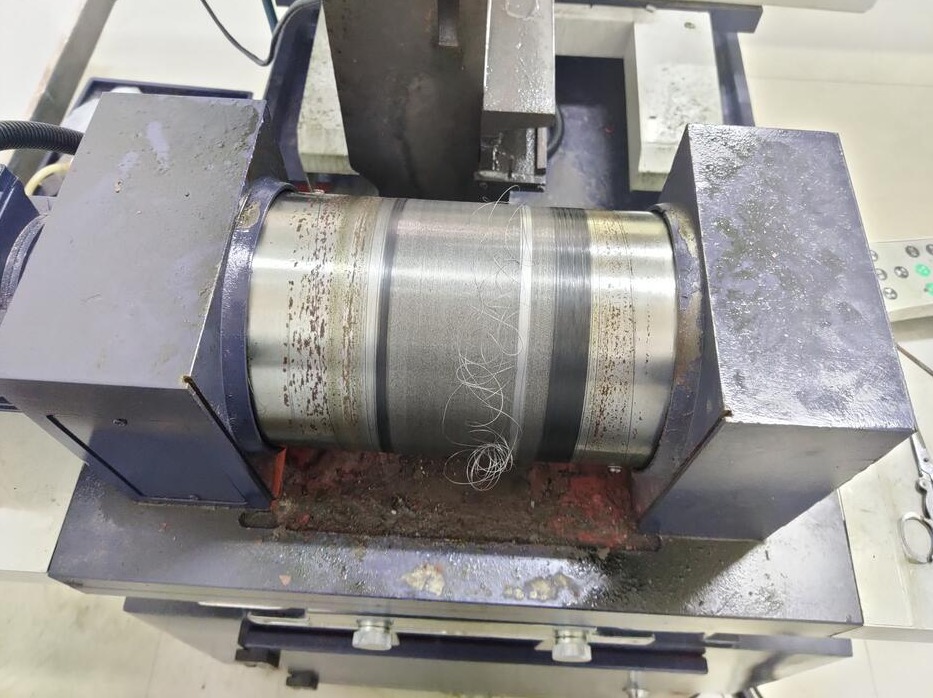
5. 절단 전 점검 목록
와이어 경로를 다시 확인하고, 직각자나 육면체로 와이어 수직도를 검증한 뒤 순서대로 전원을 켭니다. 주전원, 컨트롤러, 24V 스테퍼 전원, 고주파 전원 순서이며, 시작 위치를 선택해 가공물을 고정합니다. 작업이 끝나면 역순으로 끕니다.
경험 팁: 와이어 제거 후 스풀 위치가 장전 위치와 일치하지 않으면 겹침이나 느슨한 층이 발생할 수 있습니다. 하부 가이드 암 리미트 로드를 미세 조정하거나 와이어를 다시 장전하십시오. 표준화된 절차가 안정적인 가공의 기초입니다.
추가 정보가 필요하신가요? 영업팀에 문의하십시오 — 24시간 이내에 답변드립니다. 영업팀 문의